Process Selection
Blow Molding คืออะไร? เป่าขึ้นรูปพลาสติกเหมาะกับขวด ถัง และภาชนะอย่างไร
Blow Molding หรือการเป่าขึ้นรูปพลาสติก คือกระบวนการผลิตชิ้นงานกลวงโดยทำให้พลาสติกอยู่ในสภาพที่ขึ้นรูปได้ วางไว้ภายในแม่พิมพ์ แล้วใช้ลมดันให้เนื้อพลาสติกแนบผิวโพรงแม่พิมพ์ เหมาะกับขวด แกลลอน ถัง และชิ้นงานที่ต้องมีปริมาตรภายในโดยไม่ต้องประกบเปลือกฉีดสองชิ้นเข้าด้วยกัน
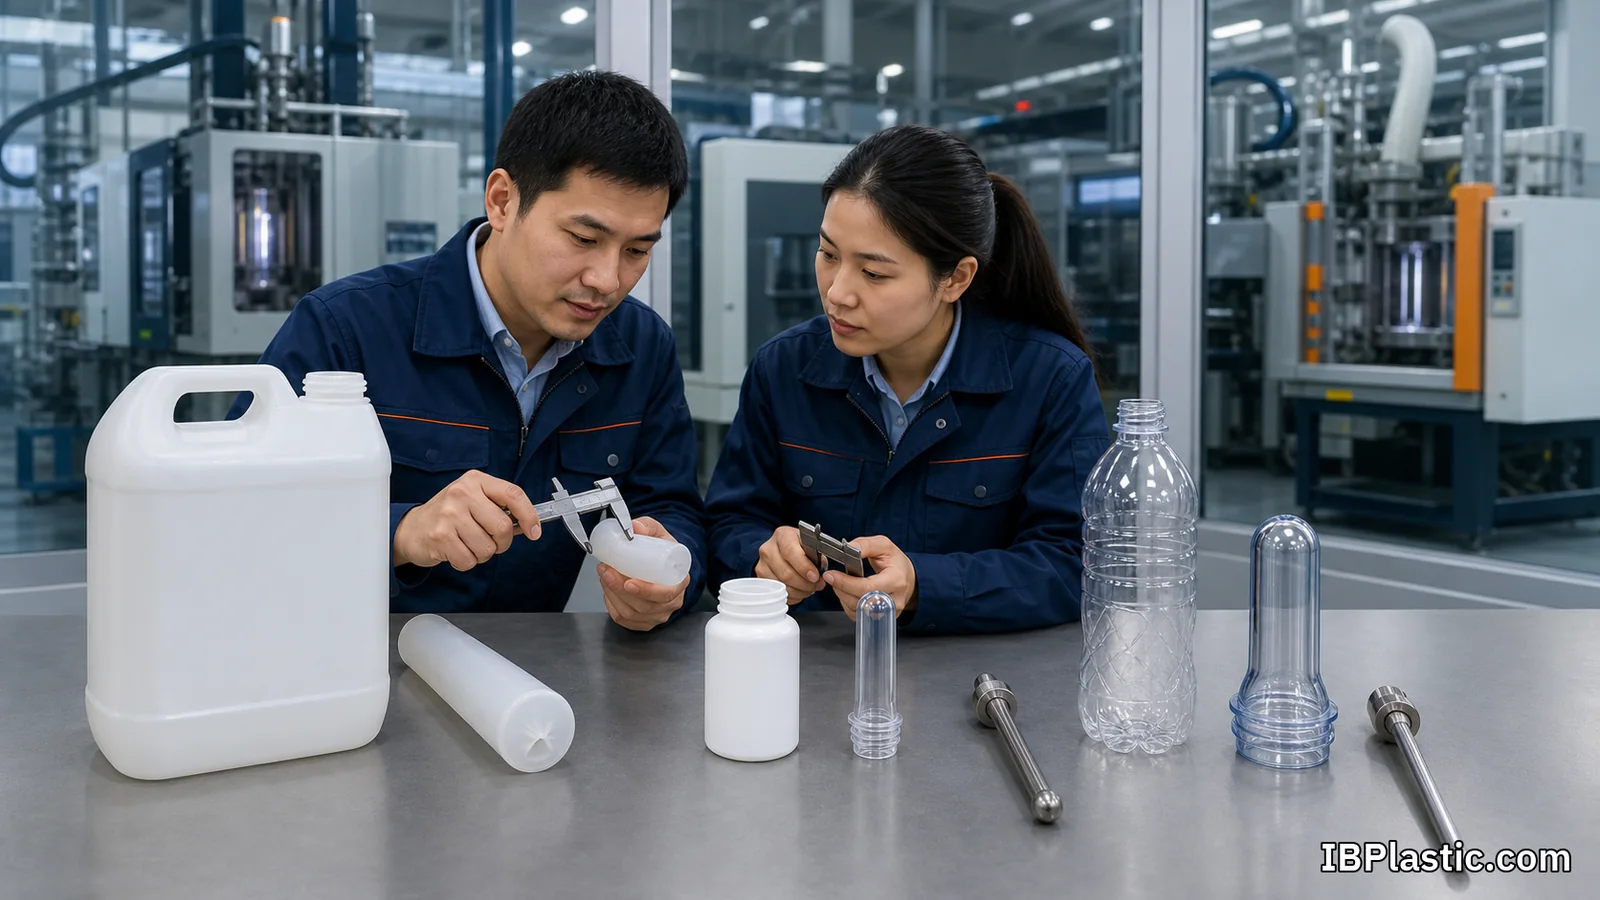
แต่คำว่า Blow Molding ครอบคลุมหลายกระบวนการ การเลือก Extrusion Blow Molding, Injection Blow Molding หรือ Injection Stretch Blow Molding ผิดประเภทอาจทำให้คอขวด รูปทรง วัสดุ ความหนาผนัง และต้นทุนไม่ตรงกับความต้องการ บทความนี้จะแยกทั้งสามระบบ พร้อมหลักออกแบบและรายการข้อมูลที่โรงงานต้องใช้ประเมินงาน
> สรุปสั้น: ชิ้นงานกลวงไม่ได้แปลว่าต้องเป่าขึ้นรูปเสมอ ต้องพิจารณารูปทรงคอ ภาชนะ วัสดุ ปริมาตร จำนวนผลิต เกณฑ์การรั่ว และวิธีบรรจุร่วมกัน
Blow Molding ทำงานอย่างไร
หลักร่วมของงานเป่าคือสร้างพลาสติกกึ่งสำเร็จรูปที่เรียกว่า parison หรือ preform จากนั้นปิดแม่พิมพ์รอบชิ้นงานกึ่งสำเร็จรูป เป่าลมให้ขยายแนบโพรง หล่อเย็น เปิดแม่พิมพ์ และนำชิ้นงานออก
สิ่งที่ต่างกันระหว่างระบบคือวิธีสร้าง parison/preform วิธีจับคอภาชนะ การยืดตัวของวัสดุ และงานหลังขึ้นรูป กระบวนการจริงอาจมีขั้นตอนต่อเนื่อง เช่น ตัด flash ทดสอบรั่ว ตัดคอ พิมพ์ ติดฉลาก ประกอบฝา และบรรจุ
วงจรพื้นฐาน
- ป้อนและหลอมเม็ดพลาสติกตามอุณหภูมิที่เหมาะกับเกรด
- สร้างท่อหลอม (parison) หรือ preform
- ปิดแม่พิมพ์และกำหนดตำแหน่งลมเป่า
- เป่าลมให้พลาสติกแนบกับผนังแม่พิมพ์
- ควบคุมการหล่อเย็นจนชิ้นงานคงรูป
- เปิดแม่พิมพ์ นำชิ้นงานออก และตัดแต่งเมื่อจำเป็น
- ตรวจขนาด น้ำหนัก การกระจายความหนา รอยรั่ว และการประกอบกับฝา
แรงดันลม อุณหภูมิ เวลา และการหล่อเย็นต้องสัมพันธ์กัน ลมอย่างเดียวไม่สามารถชดเชย parison ที่อุณหภูมิหรือความหนาไม่เหมาะสมได้
Blow Molding มี 3 ระบบหลักที่ไม่ควรสับสน
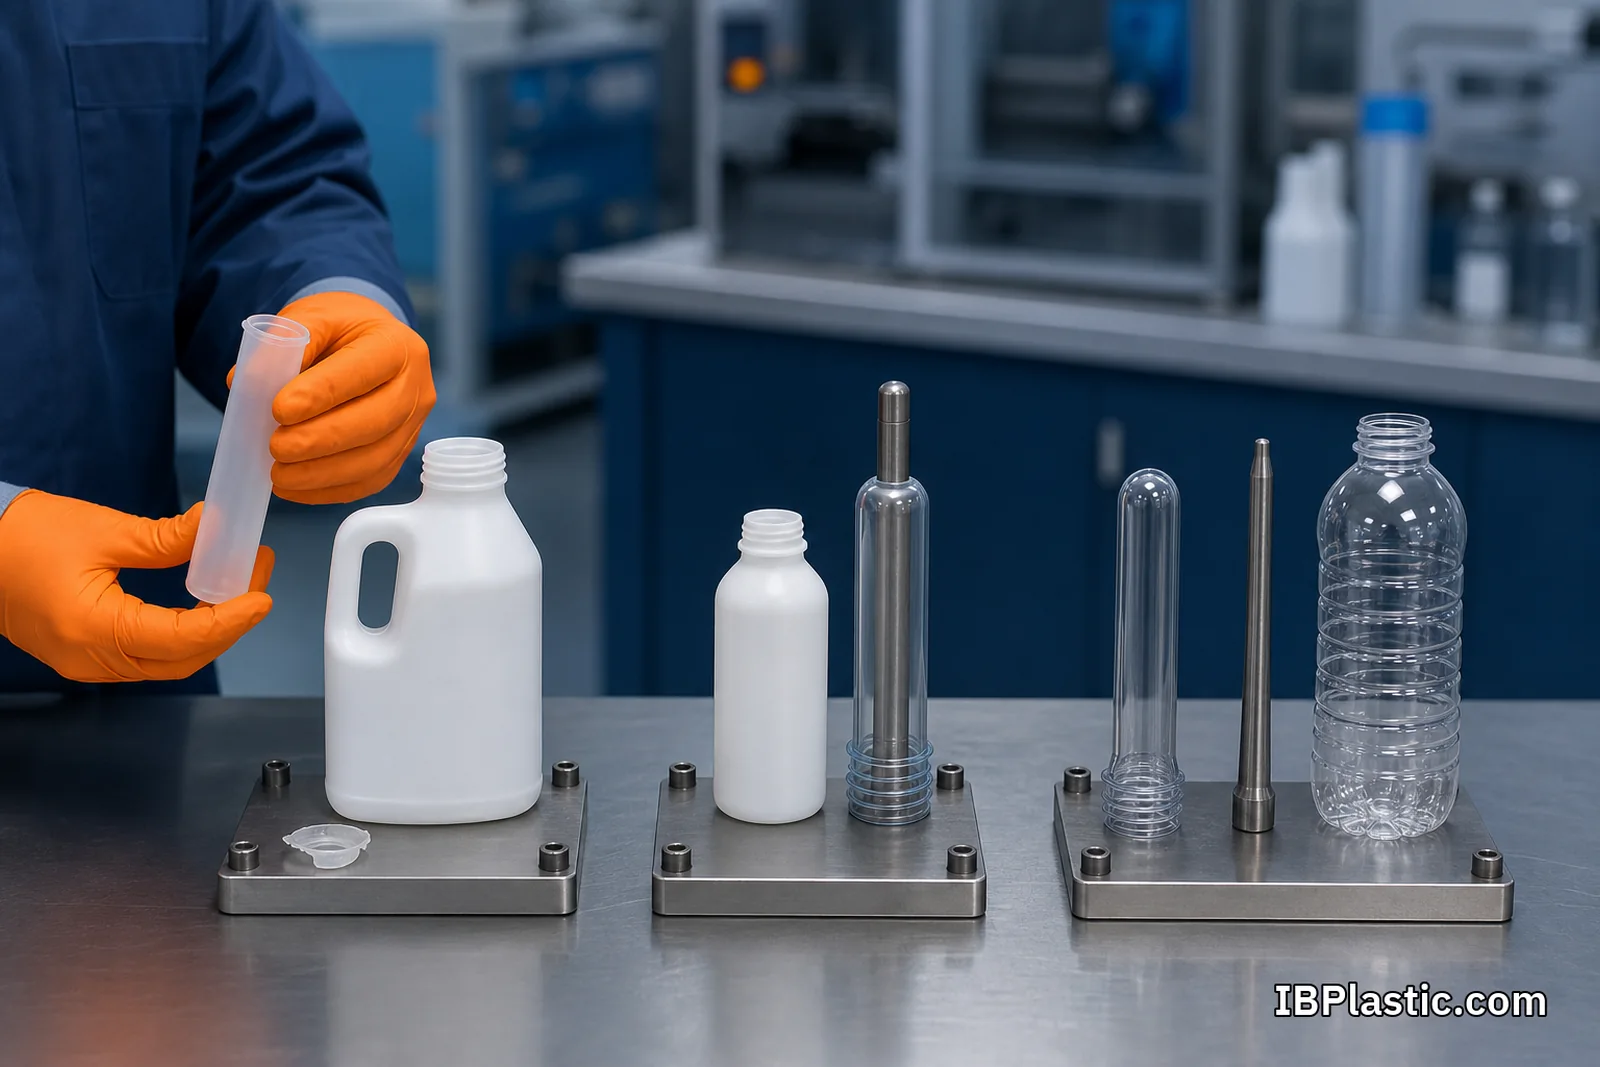
Extrusion Blow Molding (EBM)
เครื่องจะรีดพลาสติกหลอมออกมาเป็นท่อ parison ในแนวดิ่ง แม่พิมพ์ปิดหนีบท่อ แล้วหัวเป่าจ่ายลมให้ท่อพองแนบโพรง เมื่อชิ้นงานเย็นลงจึงนำออกและตัดส่วนเกินบริเวณ pinch-off หรือคอ
EBM พบได้มากในขวดและแกลลอน HDPE/PE ภาชนะเคมี ชิ้นงานมีหูจับในตัว และชิ้นงานกลวงรูปทรงอิสระบางประเภท จุดสังเกตคือมักมีแนว pinch-off และ flash ที่ต้องตัดแต่ง การควบคุม parison programming ช่วยปรับความหนาตามตำแหน่งเพื่อชดเชยบริเวณที่ยืดมาก
เหมาะเมื่อ
- ต้องการภาชนะกลวงตั้งแต่ขวดขนาดเล็กถึงแกลลอนหรือถังบางประเภท
- รูปทรงต้องมีหูจับในตัวหรือส่วนเว้าขนาดใหญ่
- วัสดุหลักเป็นเกรดที่เหมาะกับการ extrusion blow
- ยอมรับและจัดการงานตัด flash ได้
ต้องระวังความสม่ำเสมอของคอ แนวเชื่อมที่ pinch-off การกระจายความหนา และเศษจากการตัดแต่ง
Injection Blow Molding (IBM)
IBM เริ่มจากฉีดพลาสติกเป็น preform รอบ core pin เพื่อให้คอและรายละเอียดบริเวณปากได้จากแม่พิมพ์ฉีด จากนั้นย้าย preform ไปยังสถานีเป่าและเป่าเป็นตัวภาชนะ กระบวนการนี้ให้คอที่แม่นยำและมักไม่มีแนว flash แบบ EBM เหมาะกับขวดขนาดเล็กที่ต้องการรายละเอียดคอและผิวงานสม่ำเสมอ เช่น บรรจุภัณฑ์ยา เครื่องสำอาง หรือผลิตภัณฑ์เฉพาะบางชนิด ทั้งนี้ต้องยืนยันวัสดุและข้อกำหนดกับผู้ผลิต
เหมาะเมื่อ
- คอและเกลียวต้องการความเที่ยงตรงสูง
- ภาชนะมีขนาดค่อนข้างเล็กและผลิตจำนวนมาก
- ต้องการผิวงานเรียบร้อยโดยลดขั้นตอนตัด flash
- รูปทรงไม่ต้องมีหูจับกลวงที่ซับซ้อนแบบ EBM
ข้อจำกัดคือแม่พิมพ์และเครื่องจักรมีหลายสถานี ความยืดหยุ่นด้านรูปทรง/ขนาดต่างจาก EBM และต้องประเมิน cycle กับจำนวน cavity ให้คุ้ม
Injection Stretch Blow Molding (ISBM)
ISBM ใช้ preform ที่ฉีดขึ้นรูปก่อน นำมาให้ความร้อนในช่วงที่เหมาะสม แล้วใช้แกน stretch rod ยืดตามแนวยาวพร้อมเป่าขยายตามแนวรัศมี การยืดสองทิศทางช่วยจัดเรียงโครงสร้างของวัสดุในระดับที่เหมาะกับกระบวนการ วัสดุที่พบมากคือ PET สำหรับขวดเครื่องดื่มและบรรจุภัณฑ์ใสบางประเภท
กระบวนการอาจเป็น one-step ซึ่งสร้าง preform และเป่าในระบบต่อเนื่อง หรือ two-step ซึ่งผลิต preform แยกไว้แล้วนำมา reheat-blow ภายหลัง การเลือกขึ้นกับปริมาณ ความยืดหยุ่น และระบบการผลิต
เหมาะเมื่อ
- ต้องการขวด PET ใส น้ำหนักเบา และคอที่ได้จาก preform
- รูปทรงและอัตราการยืดอยู่ในช่วงที่กระบวนการรองรับ
- ปริมาณผลิตคุ้มกับเครื่องมือและระบบ preform
- มีเกณฑ์ top load, drop, pressure หรือ barrier ที่ได้รับการออกแบบและทดสอบ
ไม่ควรสรุปว่าขวด PET ทุกแบบใช้เงื่อนไขเดียวกัน รูปทรง น้ำหนัก preform อุณหภูมิ และอัตราการยืดมีผลต่อการกระจายเนื้อและสมรรถนะ
ตารางเลือกกระบวนการเบื้องต้น
| หัวข้อ | EBM | IBM | ISBM |
|---|---|---|---|
| ชิ้นงานกึ่งสำเร็จ | ท่อ parison ที่รีดจากหัว die | preform ฉีดบน core pin | preform ฉีดแล้วนำมายืดและเป่า |
| งานเด่น | ขวด HDPE แกลลอน หูจับ ชิ้นงานกลวง | ขวดเล็ก คอแม่นยำ ผิวเรียบร้อย | ขวด PET ใสและน้ำหนักเบา |
| คอ/เกลียว | ต้องควบคุมและอาจมีงานตัดแต่ง | ขึ้นรูปด้วยการฉีด จึงควบคุมได้ดี | คอได้จาก preform ฉีด |
| Flash | มักมีและต้องตัด | โดยทั่วไปไม่มี flash แบบ EBM | โดยทั่วไปไม่มี flash ตัวขวดแบบ EBM |
| การยืดวัสดุ | เป่าขยายจาก parison | เป่าจาก preform | ยืดแนวยาวและเป่ารัศมี |
| ข้อจำกัดเด่น | ความหนาและ pinch-off | ขนาด/รูปทรงและเครื่องมือหลายสถานี | การออกแบบ preform และ stretch ratio |
ตารางนี้ใช้คัดกรองเบื้องต้นเท่านั้น ผู้ผลิตต้องประเมินจากแบบและวัสดุจริง
สินค้าแบบไหนเหมาะกับการเป่าขึ้นรูป
Blow Molding ควรถูกพิจารณาเมื่อชิ้นงานมีโพรงปิดหรือมีปริมาตรภายใน เช่น
- ขวดและภาชนะบรรจุของเหลว
- แกลลอนและถังที่มีหูจับ
- ขวดสารทำความสะอาด ผลิตภัณฑ์เกษตร หรือสารเคมีที่ผ่านการประเมินวัสดุ
- บรรจุภัณฑ์เครื่องสำอางและยาบางประเภท
- ชิ้นส่วนกลวง เช่น ท่อลม ถังพัก หรือของเล่นบางชนิด
ถ้าชิ้นงานต้องมี rib, boss, snap-fit หรือรายละเอียดภายในจำนวนมาก การฉีดขึ้นรูปอาจเหมาะกว่า หากเป็นโปรไฟล์ยาวหน้าตัดคงที่ การอัดรีดอาจเหมาะกว่า เปรียบเทียบได้ที่ ฉีด เป่า และอัดรีดพลาสติกต่างกันอย่างไร
ออกแบบภาชนะให้ความหนากระจายเหมาะสม
ผนังภาชนะไม่ได้มีความหนาเท่ากันโดยอัตโนมัติ จุดที่ parison หรือ preform ยืดไกลกว่าจะมีแนวโน้มบางลง รูปทรงที่มีมุมลึก ไหล่กว้าง ฐานซับซ้อน หรืออัตราส่วนกว้าง/ลึกสูงต้องวิเคราะห์เป็นพิเศษ
แนวทางออกแบบเบื้องต้น ได้แก่
- ใช้รัศมีแทนมุมคมเพื่อให้วัสดุกระจายตัวและลดความเค้น
- หลีกเลี่ยงการเปลี่ยนหน้าตัดอย่างฉับพลัน
- วางตำแหน่งหูจับ ร่อง และผิวตกแต่งโดยคำนึงถึงการยืดของ parison
- เสริมความแข็งด้วยรูปทรงหรือ panel ที่เหมาะ แทนการเพิ่มเนื้อทุกจุด
- กำหนดน้ำหนักชิ้นงานและ minimum wall ในตำแหน่งสำคัญ
- ออกแบบฐานให้ตั้งมั่นและรับแรงจากการขนส่ง/วางซ้อน
- ตรวจผลกระทบของฉลาก sleeve งานพิมพ์ และพื้นที่จับของเครื่องบรรจุ
สำหรับ EBM ผู้ผลิตอาจใช้ parison programming ปรับช่อง die ตามเวลาเพื่อเพิ่มเนื้อในบริเวณที่ต้องยืดมาก แต่ความสามารถขึ้นกับเครื่องและหัว die ต้องทดลองกับแม่พิมพ์จริง
ปากภาชนะ ฝา และซีลต้องพัฒนาเป็นระบบเดียวกัน
ปัญหารั่วจำนวนมากไม่ได้เกิดจากตัวขวดเพียงอย่างเดียว แต่เกิดจากความสัมพันธ์ระหว่าง neck finish, ฝา, liner, induction seal, torque และผิวหน้าปากภาชนะ ผู้ว่าจ้างควรกำหนด
- มาตรฐานหรือ drawing ของคอและเกลียว
- ฝาที่ใช้จริง วัสดุ และผู้ผลิตฝา
- ค่า torque ตอนปิดและตอนเปิดตามวิธีทดสอบ
- ความเรียบของ sealing surface และตำหนิที่ยอมรับได้
- ระบบ tamper evidence หรือ liner หากมี
- อุณหภูมิของผลิตภัณฑ์ตอนบรรจุและการเปลี่ยนแรงดันภายใน
- ความเข้ากันได้กับเครื่องบรรจุ จับคอ ลำเลียง และติดฉลาก
ควรทดสอบด้วยภาชนะ ฝา ซีล และของบรรจุจริง ไม่ควรอนุมัติขวดแยกจากระบบฝาปิด
เลือกวัสดุจากสิ่งที่บรรจุและกระบวนการจริง
วัสดุที่พบในงานเป่า เช่น HDPE, LDPE, PP, PET และวัสดุเฉพาะอื่น แต่ชื่อโพลิเมอร์ไม่เพียงพอ ต้องเลือกเกรดที่รองรับกระบวนการและข้อกำหนดผลิตภัณฑ์
ข้อมูลที่โรงงานต้องทราบ ได้แก่
- ชนิดและความเข้มข้นของของบรรจุ
- อุณหภูมิตอนบรรจุ เก็บ และขนส่ง
- อายุสินค้าและการซึมผ่านของก๊าซ ไอน้ำ หรือสารหอมที่ยอมรับได้
- การสัมผัส UV หรือสภาพกลางแจ้ง
- การบีบซ้ำ แรงกระแทก แรงดัน หรือสุญญากาศ
- ข้อกำหนดด้านอาหาร ยา เครื่องสำอาง เคมี หรืออุตสาหกรรมเฉพาะ
- สี เม็ดสี สารเติมแต่ง และวัตถุดิบรีไซเคิลที่อนุญาต
ควรทดสอบ chemical compatibility และ shelf-life ด้วยสูตรผลิตภัณฑ์จริง เพราะการเทียบจากชื่อสารกว้าง ๆ อาจไม่ครอบคลุมส่วนผสม ความเข้มข้น และอุณหภูมิ อ่านพื้นฐานวัสดุได้ที่ PP, PE, ABS และ PC ต่างกันอย่างไร และข้อกำหนดบรรจุอาหารที่ พลาสติก Food Grade คืออะไร
การควบคุมคุณภาพของขวดและภาชนะเป่า
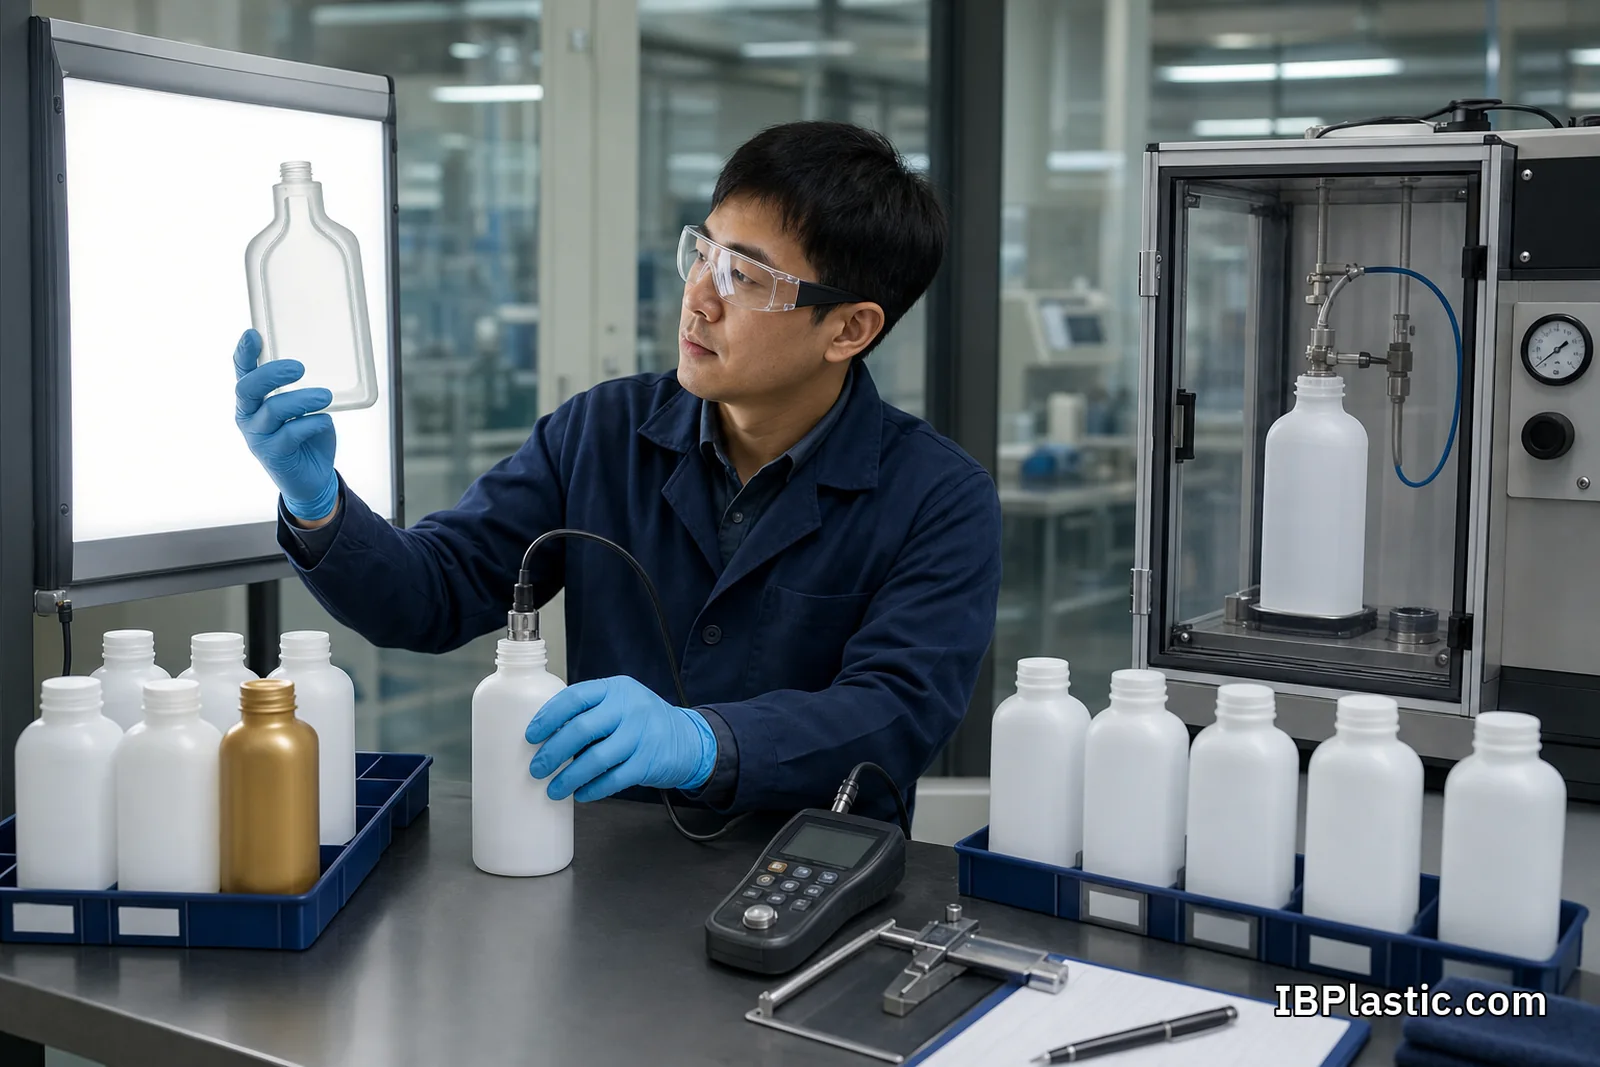
แผนตรวจควรอ้างอิงความเสี่ยงของสินค้า ไม่ใช่ตรวจเพียงรูปลักษณ์ รายการที่มักต้องพิจารณา ได้แก่
- น้ำหนักชิ้นงานและการกระจายน้ำหนัก
- ความหนาตำแหน่งสำคัญและจุดบางที่สุด
- ขนาดคอ เกลียว ความกลม และ sealing surface
- ปริมาตร brimful, fill volume และ headspace
- leak test ตามแรงดัน/เวลาที่กำหนด
- drop test, top-load, squeeze หรือ burst ตามการใช้งาน
- ความมั่นคงของฐาน การเอียง และการวางบนสายพาน
- สี ความใส จุดดำ เจล รอยพับ รอยไหม้ และ flash
- ความแข็งแรง pinch-off และรอยตัดแต่งสำหรับ EBM
- การประกอบกับฝา ฉลาก และเครื่องบรรจุจริง
ค่าทดสอบต้องระบุวิธี อุณหภูมิ สภาพชิ้นงาน จำนวนตัวอย่าง และเกณฑ์ผ่าน ไม่ควรใช้คำว่า “ไม่รั่ว” โดยไม่มีเงื่อนไข อ่านแนวทางตรวจรับเพิ่มเติมที่ เช็กลิสต์ตรวจรับสินค้าพลาสติก
ข้อบกพร่องที่พบบ่อยและสาเหตุที่ต้องตรวจต่อ
- ผนังบางเฉพาะจุด: อาจเกี่ยวกับรูปทรง parison/preform อุณหภูมิ การยืด หรือการตั้งเครื่อง
- น้ำหนักแกว่ง: ตรวจระบบป้อน การขึ้น parison/preform และความเสถียรของ cycle
- รั่วที่ pinch-off: ตรวจแนวหนีบ อุณหภูมิ เนื้อวัสดุ และการตัด flash
- คอบิดหรือเกลียวผิดรูป: ตรวจการขึ้นรูปคอ การหล่อเย็น และการนำชิ้นงานออก
- ฐานไม่เรียบ: ตรวจการกระจายความหนา รูปทรงฐาน และการหล่อเย็น
- ขวดขุ่นหรือผิวไม่สม่ำเสมอ: ตรวจวัสดุ ความชื้น อุณหภูมิ และสภาวะเป่าให้ตรงระบบ
- ยุบตัวหลังผลิต: ตรวจการหล่อเย็น แรงดันภายใน การหดตัว และเงื่อนไขบรรจุ
ไม่ควรแก้ด้วยการเพิ่มอุณหภูมิหรือแรงดันแบบเดาสุ่ม ต้องแยกสาเหตุจากวัสดุ แบบ แม่พิมพ์ และกระบวนการ พร้อมบันทึกค่าก่อนเปลี่ยน
ข้อมูลที่ควรส่งโรงงานเพื่อขอราคา
- แบบ 2D/3D หรือขวดตัวอย่าง พร้อมปริมาตรและขนาดหลัก
- ระบบที่คาดว่าจะใช้ หากทราบ: EBM, IBM หรือ ISBM
- ชนิดและเกรดวัสดุ หรือคุณสมบัติที่ต้องการ
- ของบรรจุ ความเข้มข้น อุณหภูมิ และอายุสินค้า
- drawing ของคอ ฝา ซีล และอุปกรณ์ประกอบ
- น้ำหนักเป้าหมาย minimum wall และเกณฑ์การรั่ว/ตก/รับแรง
- สี ความใส ผิวงาน ฉลาก และงานพิมพ์
- จำนวนต่อครั้ง จำนวนต่อปี จำนวนสีและขนาด
- รูปแบบบรรจุภัณฑ์และเงื่อนไขการขนส่ง
- เอกสารและการทดสอบที่ต้องส่งมอบ
โรงงานจึงจะประเมินเครื่อง ขนาดหัว die/preform จำนวน cavity แม่พิมพ์ cycle time งานตัดแต่ง และระบบตรวจได้ใกล้เคียงความจริง
Blow Molding ต่างจาก Injection Molding อย่างไร
Injection Molding เติมพลาสติกหลอมเข้าโพรงแม่พิมพ์ เหมาะกับชิ้นส่วนที่ต้องมีรายละเอียดภายนอกและภายใน เช่น rib, boss, snap-fit และพื้นผิวหลายรูปแบบ ส่วน Blow Molding เป่าผนังพลาสติกให้เป็นเปลือกกลวง เหมาะกับภาชนะและชิ้นส่วนที่ต้องมีปริมาตรภายใน
ผลิตภัณฑ์หนึ่งอาจใช้ทั้งสองกระบวนการ เช่น ตัวขวดเป่า ฝาฉีด และหูจับฉีดแยก จึงควรวางระบบประกอบและ tolerance ระหว่างชิ้นส่วนตั้งแต่ต้น อ่านกระบวนการฉีดเพิ่มเติมที่ Injection Molding ทำงานอย่างไร
สรุป
Blow Molding เหมาะกับขวด แกลลอน ถัง และชิ้นงานพลาสติกกลวง แต่ต้องเลือกระหว่าง EBM, IBM และ ISBM ให้ตรงกับวัสดุ รูปทรงคอ ขนาด ปริมาณ และสมรรถนะที่ต้องการ ความสำเร็จของงานไม่ได้อยู่ที่เป่าให้ได้รูปเท่านั้น แต่อยู่ที่การกระจายความหนา ระบบฝาปิด ความเข้ากันได้กับของบรรจุ และการทดสอบภายใต้เงื่อนไขจริง
หากต้องการขอประเมิน ควรส่งแบบหรือภาชนะตัวอย่าง ปริมาตร วัสดุ ของบรรจุ ระบบฝา จำนวน และเกณฑ์ทดสอบผ่าน IBPlastic.com เพื่อให้ผู้ผลิตคัดกระบวนการและขนาดเครื่องก่อนเสนอราคา