OEM & Factory
สินค้าพลาสติกที่ดีดูยังไง? เกณฑ์ตรวจรับงานก่อนส่งมอบ
การตรวจรับสินค้าพลาสติกไม่ควรจบที่คำว่า “ดูเรียบร้อยดี” เพราะชิ้นงานที่ผิวสวยอาจมีขนาดคลาดเคลื่อน ประกอบไม่ได้ ใช้วัสดุไม่ตรงสเปก หรือเสียหายระหว่างขนส่งได้ เกณฑ์ตรวจรับที่ดีต้องแปลงความต้องการของสินค้าให้เป็นรายการที่ตรวจได้ มีเครื่องมือ มีตัวอย่างอ้างอิง และมีวิธีตัดสินเมื่อพบของเสีย
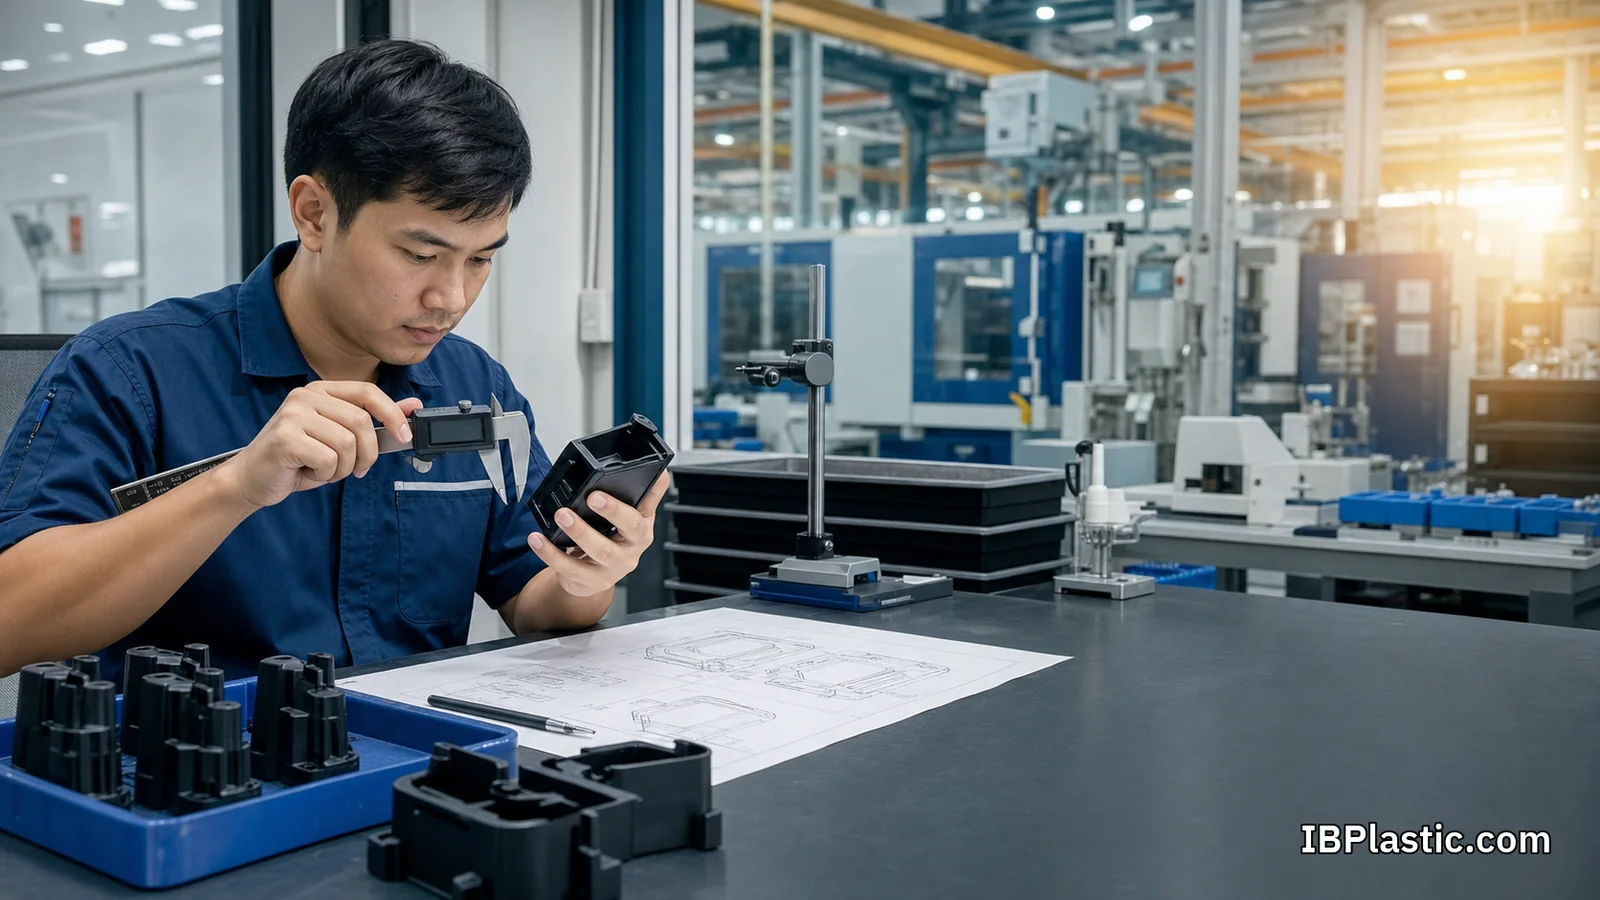
บทความนี้เป็นแนวทางสำหรับเจ้าของแบรนด์ ฝ่ายจัดซื้อ วิศวกร และผู้จ้างผลิต OEM/ODM เพื่อใช้จัดทำ inspection checklist ร่วมกับโรงงาน ทั้งก่อนผลิต ระหว่างผลิต และก่อนส่งมอบ โดยเกณฑ์จริงต้องปรับตามหน้าที่ของชิ้นงาน ความเสี่ยง จำนวนผลิต และข้อกำหนดของลูกค้าปลายทาง
เริ่มจากเอกสารอ้างอิงชุดเดียวกัน
ก่อนหยิบเครื่องมือวัด ทุกฝ่ายต้องยืนยันก่อนว่าจะตรวจเทียบกับอะไร เอกสารอ้างอิงควรระบุเลข revision และวันที่อนุมัติอย่างชัดเจน เช่น
- แบบ 2D หรือ 3D ที่ระบุขนาดสำคัญและค่าคลาดเคลื่อน
- สเปกวัสดุ เกรด สี และสารเติมแต่ง
- ตัวอย่างมาตรฐานที่ลงนามอนุมัติหรือ master sample
- ข้อกำหนดผิว ตำแหน่งโลโก้ งานพิมพ์ และการประกอบ
- วิธีทดสอบ เงื่อนไขการใช้งาน และเกณฑ์ผ่าน–ไม่ผ่าน
- จำนวนต่อแพ็ก ฉลาก เลขล็อต และรูปแบบบรรจุภัณฑ์
หากแบบ ตัวอย่าง และข้อความในใบสั่งซื้อไม่ตรงกัน ควรหยุดและสรุปให้เป็น revision เดียวก่อนผลิต มิฉะนั้นฝ่ายตรวจคุณภาพอาจตัดสินจาก reference คนละชุดกับผู้ซื้อ
1. ตรวจรูปร่างและรายละเอียดเทียบแบบ
ตรวจว่ารูปทรง ตำแหน่งรู จุดล็อก บอส เสริมครีบ ผิวโชว์ และด้านประกอบตรงกับแบบหรือไม่ ควรดูทั้งชิ้นงานเดี่ยวและเมื่อนำไปประกอบกับชิ้นส่วนจริง เพราะบางปัญหาไม่เห็นจากการวางชิ้นงานบนโต๊ะ
สำหรับชิ้นงานที่มีหลายรุ่นหรือหลาย cavity ควรระบุรหัสให้ติดตามได้ หากพบปัญหาเฉพาะบาง cavity โรงงานจะคัดแยกและแก้ไขได้เร็วกว่าการตรวจโดยไม่รู้แหล่งที่มา
2. ตรวจขนาดสำคัญและค่าคลาดเคลื่อน
ไม่จำเป็นต้องให้น้ำหนักทุกขนาดเท่ากัน ควรแบ่งอย่างน้อยเป็นขนาดวิกฤตต่อการประกอบหรือความปลอดภัย ขนาดที่มีผลต่อการใช้งาน และขนาดทั่วไป ขนาดสำคัญควรมี tolerance บนแบบ ไม่ควรใช้คำว่า “ใกล้เคียง” หรือ “พอดี” เป็นเกณฑ์
เลือกเครื่องมือให้เหมาะกับงาน เช่น เวอร์เนียร์ ไมโครมิเตอร์ เกจเฉพาะ หรือฟิกซ์เจอร์ตรวจเร็ว พร้อมกำหนดวิธีวางชิ้นงาน จุดวัด และสภาพก่อนวัด พลาสติกบางชนิดเปลี่ยนขนาดตามอุณหภูมิ ความชื้น และเวลาหลังขึ้นรูป จึงควรตกลงว่าจะวัดเมื่อใดและภายใต้เงื่อนไขใด
เครื่องมือที่ใช้ตัดสินรับ–ไม่รับควรอยู่ในสภาพพร้อมใช้และมีการทวนสอบตามระบบคุณภาพขององค์กร หากผลวัดอยู่ใกล้ขอบ tolerance ควรตรวจซ้ำด้วยวิธีที่ควบคุมได้ ไม่ควรตัดสินจากเครื่องมือคนละประเภทโดยไม่มีหลักอ้างอิง
3. ตรวจตำหนิผิวและกำหนดพื้นที่มองเห็น
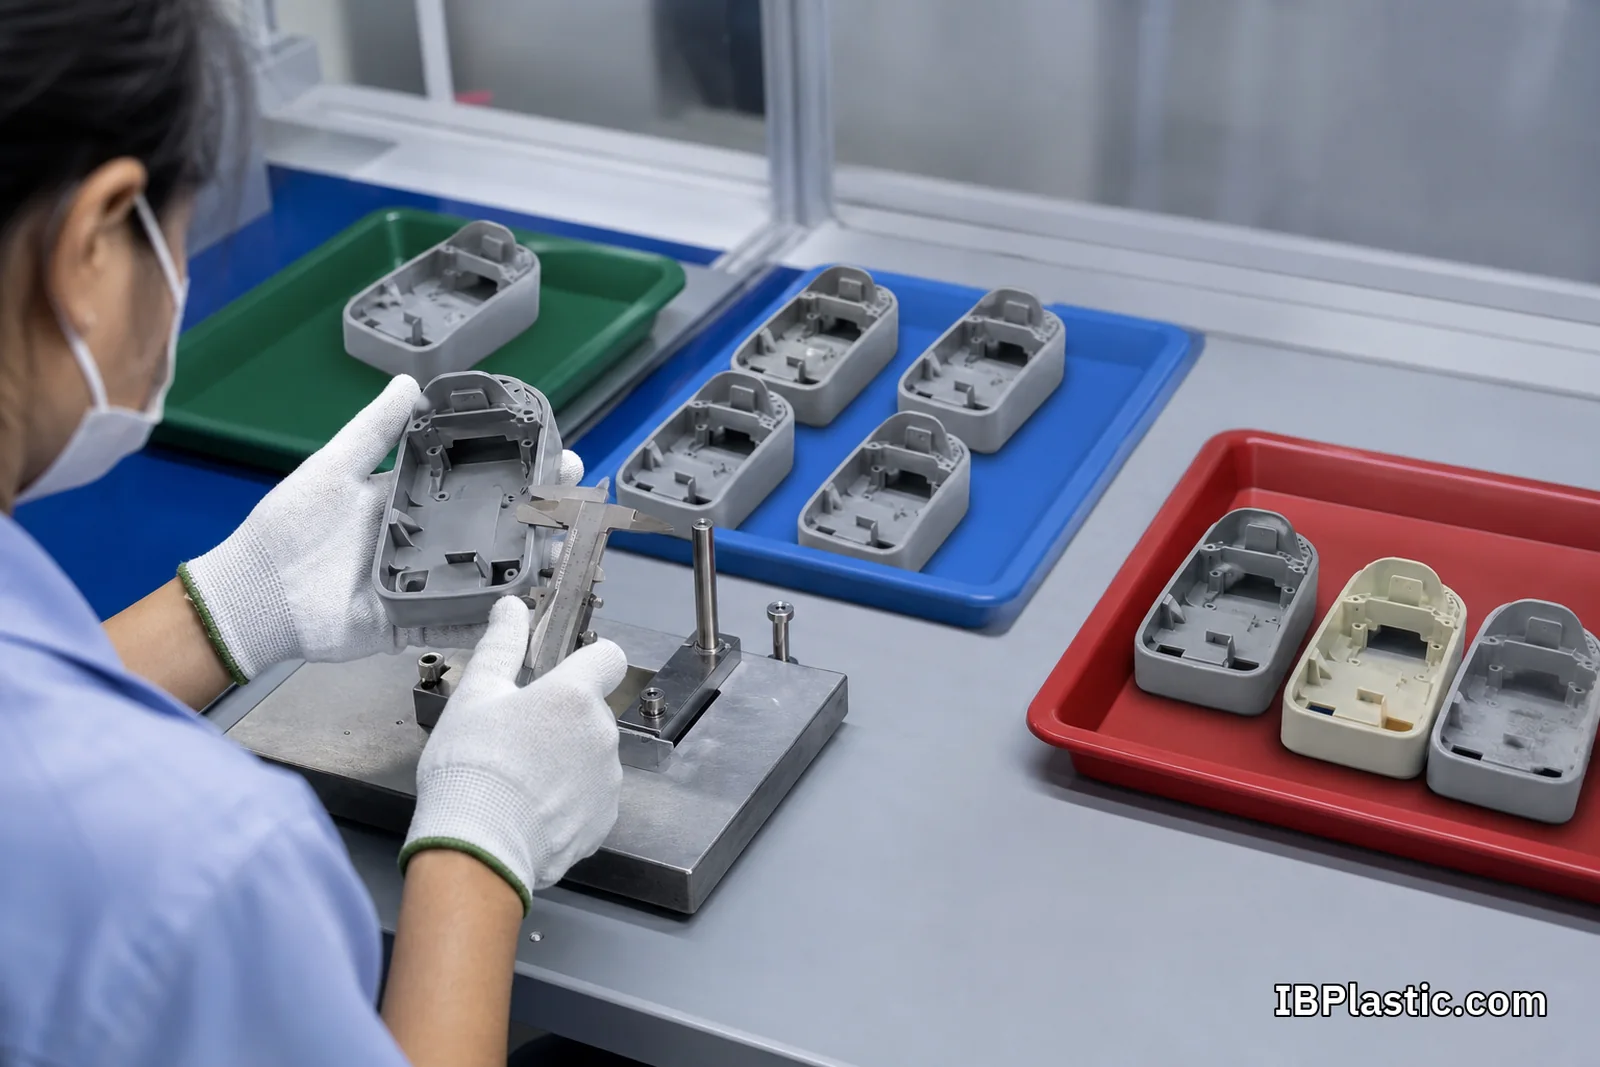
ตำหนิที่พบบ่อยในงานฉีดพลาสติก ได้แก่ ครีบ รอยยุบ รอยไหม้ จุดดำ รอยเชื่อม รอยไหล สีด่าง รอยขีด และชิ้นงานฉีดไม่เต็ม แต่ระดับที่ยอมรับได้ขึ้นกับตำแหน่งและหน้าที่ของชิ้นงาน
ควรแบ่งพื้นที่ตรวจเป็นผิวโชว์ ผิวรอง และบริเวณที่ไม่มองเห็น แล้วกำหนดขนาด จำนวน และระยะห่างของตำหนิที่ยอมรับได้ ใช้ภาพตัวอย่างชิ้นงานผ่านและไม่ผ่านช่วยลดการตีความต่างกัน โดยควบคุมแสง ระยะมอง และเวลาตรวจให้สม่ำเสมอ
อ่านสาเหตุของตำหนิแต่ละชนิดเพิ่มเติมได้ที่ ปัญหางานฉีดพลาสติกและแนวทางแก้
4. ตรวจสี ความเงา และความสม่ำเสมอ
สีพลาสติกได้รับผลจากเม็ดสี วัตถุดิบรีไซเคิล ความหนาชิ้นงาน อุณหภูมิ และประวัติการผลิต งานทั่วไปอาจใช้ master color sample ภายใต้แสงที่กำหนด ส่วนงานที่คุมสีเข้มงวดควรตกลงวิธีวัดและช่วงค่าที่ยอมรับได้ล่วงหน้า
อย่าเทียบสีจากภาพบนโทรศัพท์เพียงอย่างเดียว เพราะหน้าจอและแสงแวดล้อมทำให้สีเปลี่ยน ควรเก็บตัวอย่างที่อนุมัติในสภาพป้องกันแสง ความร้อน และฝุ่น พร้อมระบุวันที่และล็อต เพื่อใช้เทียบการผลิตซ้ำ
5. ตรวจการประกอบและการใช้งานจริง
การวัดผ่านไม่ได้แปลว่าจะใช้งานผ่านเสมอ ชิ้นงานที่มีฝา คลิป สกรู ซีล บานพับ หรือส่วนประกอบอื่นควรถูกทดสอบกับชิ้นส่วนจริง ตรวจแรงกด ความแน่น การเปิด–ปิด การรั่ว การโยก เสียงผิดปกติ และความเสียหายหลังใช้งานซ้ำตามจำนวนรอบที่เหมาะสม
ถ้าชิ้นส่วนประกอบมาจากผู้ขายหลายราย ควรควบคุม revision ของทุกชิ้น ไม่ควรใช้ตัวอย่างเก่าที่มีขนาดต่างจากชิ้นส่วนซึ่งจะใช้ในการผลิตจริง
6. ยืนยันวัสดุและเอกสารที่จำเป็น
หากสเปกระบุ PP, PE, ABS, PC, POM หรือวัสดุผสม ต้องยืนยันเกรดและเงื่อนไขการใช้วัตถุดิบใหม่หรือวัตถุดิบรีไซเคิลให้ชัด ชื่อชนิดพลาสติกอย่างเดียวไม่เพียงพอ เพราะแต่ละเกรดมีสมบัติและการรับรองต่างกัน อ่านภาพรวมได้ที่ ความแตกต่างของ PP, PE, ABS และ PC
เอกสารที่ต้องการอาจประกอบด้วย datasheet, certificate of analysis, material declaration หรือเอกสารตามข้อกำหนดเฉพาะของสินค้า ควรระบุตั้งแต่ขอราคา ไม่ควรรอขอหลังผลิต เพราะเอกสารบางประเภทผูกกับเกรดวัตถุดิบและเลขล็อต
งานสัมผัสอาหารต้องพิจารณาทั้งชนิดวัสดุ เกรด สารเติมแต่ง สี และเงื่อนไขการใช้งาน ไม่ควรสรุปว่า “Food Grade” จากชื่อพลาสติกเพียงอย่างเดียว ดูรายละเอียดได้ที่ พลาสติก Food Grade คืออะไร
7. ตรวจจำนวน บรรจุภัณฑ์ และการระบุล็อต
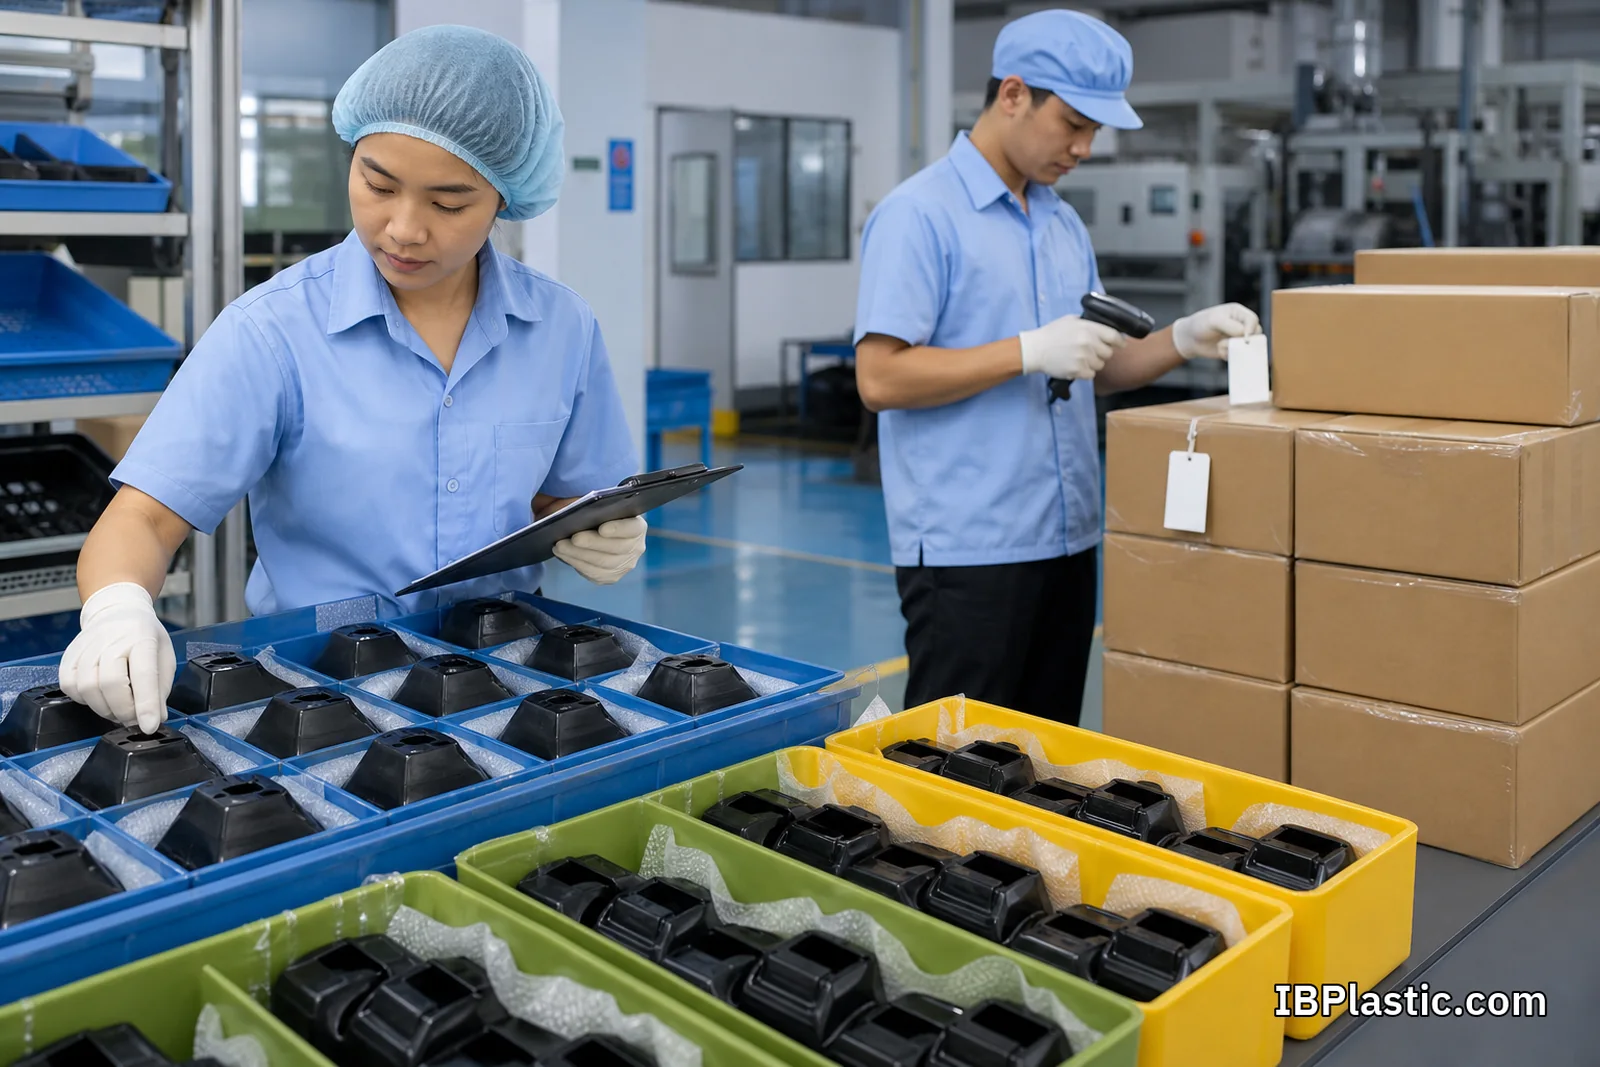
ตรวจจำนวนต่อถุง ต่อกล่อง และจำนวนรวมให้ตรงกับใบส่งของ พร้อมดูวิธีเรียงชิ้นงาน วัสดุกันรอย การปิดกล่อง และความแข็งแรงในการซ้อน ชิ้นงานผิวโชว์อาจผ่านจากสายการผลิต แต่เกิดรอยขีดเมื่อเสียดสีกันในกล่องได้
ฉลากควรมีข้อมูลที่จำเป็นต่อการติดตาม เช่น รหัสสินค้า รุ่น สี จำนวน วันที่หรือล็อตผลิต และสถานะการตรวจ การแยกล็อตช่วยให้จำกัดขอบเขตเมื่อพบปัญหา แทนที่จะต้องสงสัยสินค้าทั้งหมด
8. วางแผนสุ่มตรวจตามความเสี่ยง
การตรวจ 100% เหมาะกับข้อบกพร่องวิกฤตหรือปริมาณที่ตรวจได้จริง แต่ไม่ได้รับประกันว่าจะพบทุกปัญหา งานจำนวนมากจึงใช้การสุ่มตรวจตามแผนที่ตกลงกัน โดยกำหนดขนาดล็อต จำนวนตัวอย่าง และเกณฑ์รับ–ไม่รับก่อนเริ่มตรวจ
ควรแบ่งข้อบกพร่องเป็นระดับ เช่น
- Critical: กระทบความปลอดภัย ผิดกฎหมาย หรือทำให้ใช้สินค้าไม่ได้อย่างร้ายแรง
- Major: กระทบการใช้งาน การประกอบ หรือภาพลักษณ์หลักของสินค้า
- Minor: เบี่ยงเบนเล็กน้อยที่ไม่กระทบหน้าที่หลัก
ระดับและจำนวนที่ยอมรับได้ต้องมาจากความเสี่ยงและข้อตกลงของโครงการ ไม่ควรคัดลอกค่า AQL จากงานอื่นโดยไม่พิจารณาผลกระทบ หากเป็นชิ้นส่วนความปลอดภัยหรืออยู่ภายใต้ข้อกำกับ ควรให้ผู้เชี่ยวชาญกำหนดแผนตรวจโดยเฉพาะ
ตรวจช่วงไหนบ้างจึงลดความเสี่ยงได้จริง
ก่อนผลิตจริง
อนุมัติแบบ วัสดุ สี ตัวอย่าง และเกณฑ์ตรวจ พร้อมยืนยันเครื่องมือและวิธีทดสอบ ขั้นนี้ช่วยป้องกันการผลิตสินค้าที่ “ตรงกับสิ่งที่โรงงานเข้าใจ” แต่ไม่ตรงกับสิ่งที่ลูกค้าต้องการ
ระหว่างเริ่มผลิต
ตรวจ first-off หรือชิ้นแรกจากสภาวะที่ตั้งเครื่องแล้ว เพื่อยืนยันขนาด ผิว สี และฟังก์ชันก่อนเดินล็อตยาว ควรเก็บตัวอย่างอ้างอิงจากจุดเริ่มผลิต
ระหว่างผลิต
สุ่มตรวจตามช่วงเวลา จำนวนชิ้น หรือเมื่อเปลี่ยนวัตถุดิบ สี กะ หรือพารามิเตอร์สำคัญ แนวโน้มค่าที่ค่อย ๆ เคลื่อนอาจบอกปัญหาก่อนหลุดสเปก
ก่อนแพ็กและส่งมอบ
ตรวจสภาพโดยรวม จำนวน ฉลาก แพ็กกิ้ง และผลการคัดแยก พร้อมทบทวนว่าข้อบกพร่องที่พบระหว่างผลิตได้รับการปิดประเด็นแล้ว อ่านระบบที่โรงงานควรมีเพิ่มเติมได้ที่ การควบคุมคุณภาพในโรงงานพลาสติก
Checklist ตรวจรับสินค้าพลาสติกฉบับใช้งาน
- แบบและ master sample เป็น revision ล่าสุดตรงกัน
- วัสดุ เกรด สี และข้อกำหนดสารเติมแต่งตรงคำสั่งซื้อ
- ขนาดสำคัญมี tolerance และผลวัดอยู่ในเกณฑ์
- ผิวโชว์ไม่มีตำหนิเกินเกณฑ์ที่กำหนด
- สีและความเงาเทียบกับตัวอย่างภายใต้สภาพแสงเดียวกัน
- ชิ้นงานประกอบและทำหน้าที่ได้จริง
- ผลทดสอบเฉพาะด้านและเอกสารประกอบครบตามข้อตกลง
- จำนวน ฉลาก เลขล็อต และบรรจุภัณฑ์ถูกต้อง
- แผนสุ่มและการจำแนก defect ถูกอนุมัติก่อนตรวจ
- มีบันทึกผล รูปถ่าย และผู้อนุมัติที่ติดตามย้อนหลังได้
เมื่อพบงานไม่ผ่านควรทำอย่างไร
แยกและระบุสถานะสินค้าไม่ผ่านทันทีเพื่อป้องกันการปะปน จากนั้นบันทึกรหัสสินค้า ล็อต เครื่องจักร cavity จำนวนที่พบ และภาพตำหนิให้ครบ ตัดสินร่วมกันว่าจะคัด 100% แก้ไข ผลิตชดเชย หรือยอมรับเป็นกรณีพิเศษ โดยการยอมรับควรมีผู้มีอำนาจอนุมัติและไม่ขัดกับข้อกำหนดด้านความปลอดภัย
การแก้เฉพาะชิ้นงานช่วยให้ส่งของได้ แต่การป้องกันไม่ให้เกิดซ้ำต้องหาสาเหตุจากวัสดุ แม่พิมพ์ เครื่องจักร วิธีทำงาน หรือระบบตรวจ แล้วติดตามผลในล็อตถัดไป
สรุป
สินค้าพลาสติกที่ดีต้องตรงแบบ ขนาดอยู่ใน tolerance ผิวและสีผ่านเกณฑ์ ประกอบใช้งานได้ วัสดุและเอกสารถูกต้อง และถูกแพ็กส่งโดยติดตามล็อตได้ หัวใจสำคัญคือการกำหนดเกณฑ์ก่อนผลิต ไม่ใช่สร้างเกณฑ์หลังพบปัญหา
ก่อนเลือกผู้ผลิต ควรถามว่าโรงงานจัดการ master sample, first-off, การตรวจระหว่างผลิต และสินค้าที่ไม่ผ่านอย่างไร ดูแนวทางเพิ่มเติมได้ที่ วิธีเลือกโรงงานผลิตพลาสติก OEM และส่งแบบ ตัวอย่าง จำนวน พร้อมข้อกำหนดคุณภาพให้ IBPlastic.com ช่วยประเมินกระบวนการที่เหมาะสมได้