Process Selection
ฉีด เป่า อัดรีดพลาสติก ต่างกันยังไง? เลือกกระบวนการผลิตให้เหมาะกับงาน
การเลือกกระบวนการผลิตพลาสติกไม่ควรเริ่มจากคำถามว่า “วิธีไหนถูกที่สุด” แต่ควรเริ่มจากรูปทรงที่ต้องการ หน้าที่ของชิ้นงาน วัสดุ จำนวนผลิต และจุดที่ต้องควบคุมคุณภาพ เพราะ Injection Molding, Blow Molding และ Extrusion สร้างชิ้นงานด้วยกลไกต่างกัน และใช้เครื่องมือคนละประเภท
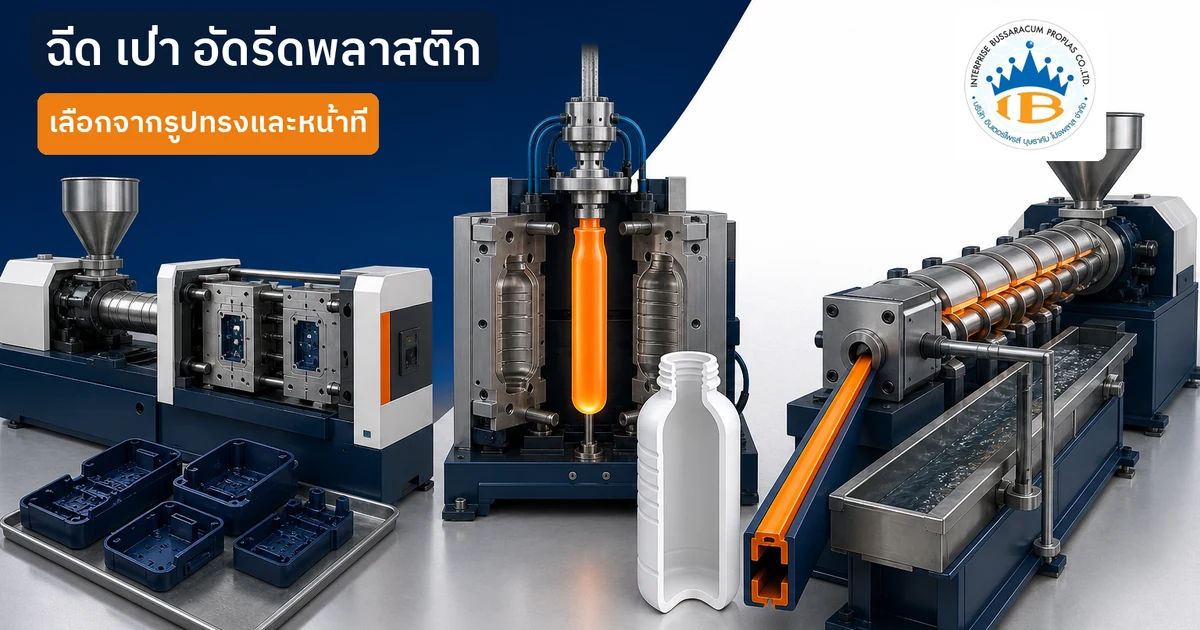
คำตอบแบบสั้นที่สุดคือ งานฉีดเหมาะกับชิ้นงานสามมิติที่ผลิตออกมาเป็นชิ้น งานเป่าเหมาะกับภาชนะหรือชิ้นงานกลวง และงานอัดรีดเหมาะกับชิ้นงานยาวที่มีหน้าตัดต่อเนื่อง แต่การเลือกจริงยังต้องดูความหนาผนัง รอยต่อ การประกอบ ความเที่ยงตรง ปริมาณผลิต และงานหลังการขึ้นรูปประกอบกัน
บทความนี้เปรียบเทียบทั้งสามกระบวนการในมุมที่ใช้คุยกับโรงงานได้จริง ตั้งแต่หลักการทำงาน เครื่องมือ วัสดุ ต้นทุน จุดเสี่ยงคุณภาพ ไปจนถึงข้อมูลที่ควรเตรียมก่อนขอราคา
สรุปความต่างของ Injection, Blow และ Extrusion
Injection Molding — ผลิตชิ้นงานสามมิติเป็นรอบ
เครื่องฉีดหลอมเม็ดพลาสติกแล้วฉีดวัสดุเข้าแม่พิมพ์ปิด เมื่อชิ้นงานเย็นจึงเปิดแม่พิมพ์และดันชิ้นงานออก เหมาะกับฝาครอบ เคส คลิป เฟือง กล่อง ชิ้นส่วนอุปกรณ์ และงานที่ต้องมีรายละเอียดหรือจุดประกอบ
Blow Molding — ใช้ลมสร้างโพรงภายใน
พลาสติกที่ยังร้อนถูกวางหรือขึ้นรูปในแม่พิมพ์ จากนั้นใช้ลมดันให้วัสดุแนบผนังแม่พิมพ์ เหมาะกับขวด แกลลอน ถัง และชิ้นงานกลวงบางประเภท ประเด็นสำคัญคือการกระจายความหนาผนัง คอภาชนะ รอยหนีบ และการรั่ว
Extrusion — ผลิตหน้าตัดเดิมอย่างต่อเนื่อง
เครื่องรีดหลอมพลาสติกและดันผ่านหัวดายให้เป็นชิ้นงานยาวต่อเนื่อง จากนั้นจึงปรับขนาด ทำให้เย็น ดึง ตัด หรือม้วน เหมาะกับท่อ ราง คิ้ว โปรไฟล์ ซีล เส้น และแผ่นที่มีหน้าตัดซ้ำตลอดความยาว
| เกณฑ์เปรียบเทียบ | Injection Molding | Blow Molding | Extrusion |
|---|---|---|---|
| รูปทรงหลัก | ชิ้นงานสามมิติเป็นชิ้น | ชิ้นงานกลวงหรือภาชนะ | งานยาว หน้าตัดต่อเนื่อง |
| เครื่องมือหลัก | แม่พิมพ์ฉีดแบบปิด | แม่พิมพ์เป่าและระบบลม | หัวดายและชุดปรับขนาด |
| หน่วยการผลิต | ชิ้นต่อรอบ | ชิ้นต่อรอบ | เมตร ความยาว ม้วน หรือน้ำหนัก |
| จุดควบคุมสำคัญ | มิติ การหดตัว การบิด รอยเชื่อม | ความหนาผนัง รอยหนีบ คอ และการรั่ว | หน้าตัด ความตรง การบิด ผิว และความยาว |
| ตัวอย่างสินค้า | เคส คลิป ฝาครอบ ชิ้นส่วนประกอบ | ขวด ถัง แกลลอน ภาชนะ | ท่อ ราง คิ้ว โปรไฟล์ แผ่น |
ตารางนี้ใช้คัดกรองเบื้องต้น ไม่ใช่คำตอบสุดท้าย เพราะสินค้าหนึ่งชุดอาจใช้มากกว่าหนึ่งกระบวนการ เช่น ขวดเป่าที่ใช้ฝาฉีด หรือรางรีดที่ใช้ข้อต่อฉีด
1. Injection Molding: งานสามมิติที่ผลิตเป็นชิ้น
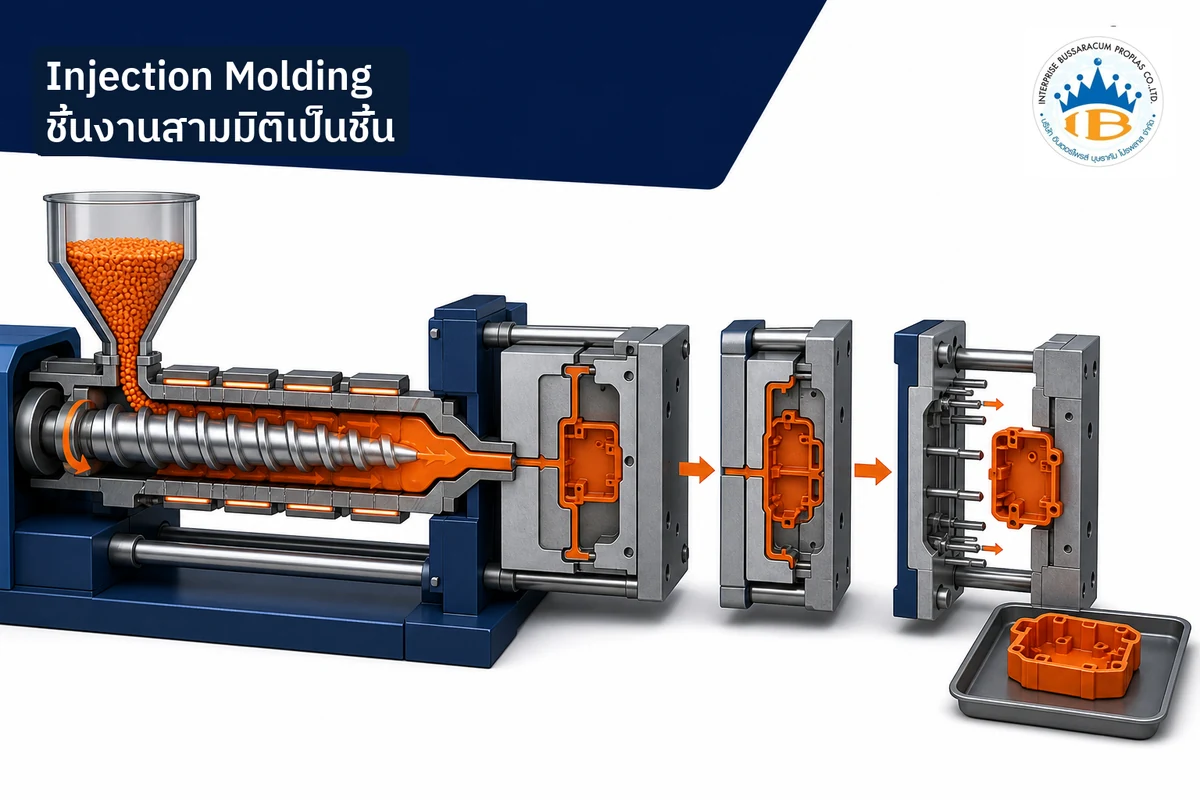
Injection Molding หรือการฉีดขึ้นรูป เริ่มจากป้อนเม็ดพลาสติกเข้าสู่กระบอกฉีด สกรูหมุนและให้ความร้อนจนวัสดุหลอม จากนั้นสกรูเคลื่อนที่ดันวัสดุผ่านหัวฉีดเข้าสู่โพรงแม่พิมพ์ เมื่อเติมเต็มแล้วเครื่องจะรักษาแรงดัน ช่วยชดเชยการหดตัวระหว่างเย็น ก่อนเปิดแม่พิมพ์และดันชิ้นงานออก
ลำดับการทำงานหลัก
- ปิดและล็อกแม่พิมพ์ด้วยแรง Clamp ที่เหมาะสม
- ฉีดพลาสติกหลอมเข้าสู่ Runner, Gate และโพรงชิ้นงาน
- อัดย้ำและรักษาแรงดันตามพฤติกรรมของวัสดุ
- ทำให้เย็นจนชิ้นงานคงรูปพอสำหรับการถอด
- เปิดแม่พิมพ์ ดันชิ้นงาน และเริ่มรอบถัดไป
วงจรนี้อธิบายว่าทำไมตำแหน่ง Gate, ความหนาผนัง, Draft Angle, แนวแบ่งแม่พิมพ์ และระบบหล่อเย็นจึงมีผลทั้งต่อคุณภาพและ Cycle Time หากต้องการเจาะรายละเอียด อ่าน Injection Molding คืออะไรและเหมาะกับสินค้าแบบไหน
งานแบบใดเป็นสัญญาณว่าเหมาะกับการฉีด
- ต้องการชิ้นงานสามมิติที่มี Rib, Boss, Snap-fit, รู หรือจุดยึด
- ต้องประกอบกับชิ้นส่วนอื่นและมีมิติสำคัญหลายตำแหน่ง
- ผลิตซ้ำเป็นจำนวนมากและต้องการรอบผลิตที่สม่ำเสมอ
- ต้องการผิว สี หรือรายละเอียดที่สร้างจากแม่พิมพ์
- สามารถออกแบบชิ้นงานให้ถอดออกจากแม่พิมพ์ได้
ข้อดีและข้อจำกัด
จุดเด่นคือสร้างรายละเอียดได้มาก ผลิตหลายชิ้นต่อรอบได้เมื่อใช้แม่พิมพ์หลาย Cavity และควบคุมมิติได้ดีเมื่อแบบ วัสดุ แม่พิมพ์ และพารามิเตอร์นิ่ง ข้อจำกัดคือเงินลงทุนแม่พิมพ์ การแก้แบบหลังทำ Tooling และข้อกำหนดด้าน Draft, Undercut, ความหนาผนัง และทางไหล
การประเมินไม่ควรดูเพียงรูปร่างภายนอก ต้องตรวจว่าชิ้นงานมี Undercut ที่ต้องใช้ Slide หรือ Lifter หรือไม่ ต้องใช้ Insert Molding หรือ Overmolding หรือไม่ และตำแหน่งรอย Gate กับ Ejector ยอมรับได้ตรงไหน ค่าแม่พิมพ์จึงอาจต่างกันมากแม้ขนาดชิ้นงานใกล้กัน ดูปัจจัยเพิ่มเติมได้ที่ ต้นทุนแม่พิมพ์ฉีดพลาสติก
2. Blow Molding: ภาชนะกลวงที่ขึ้นรูปด้วยลม
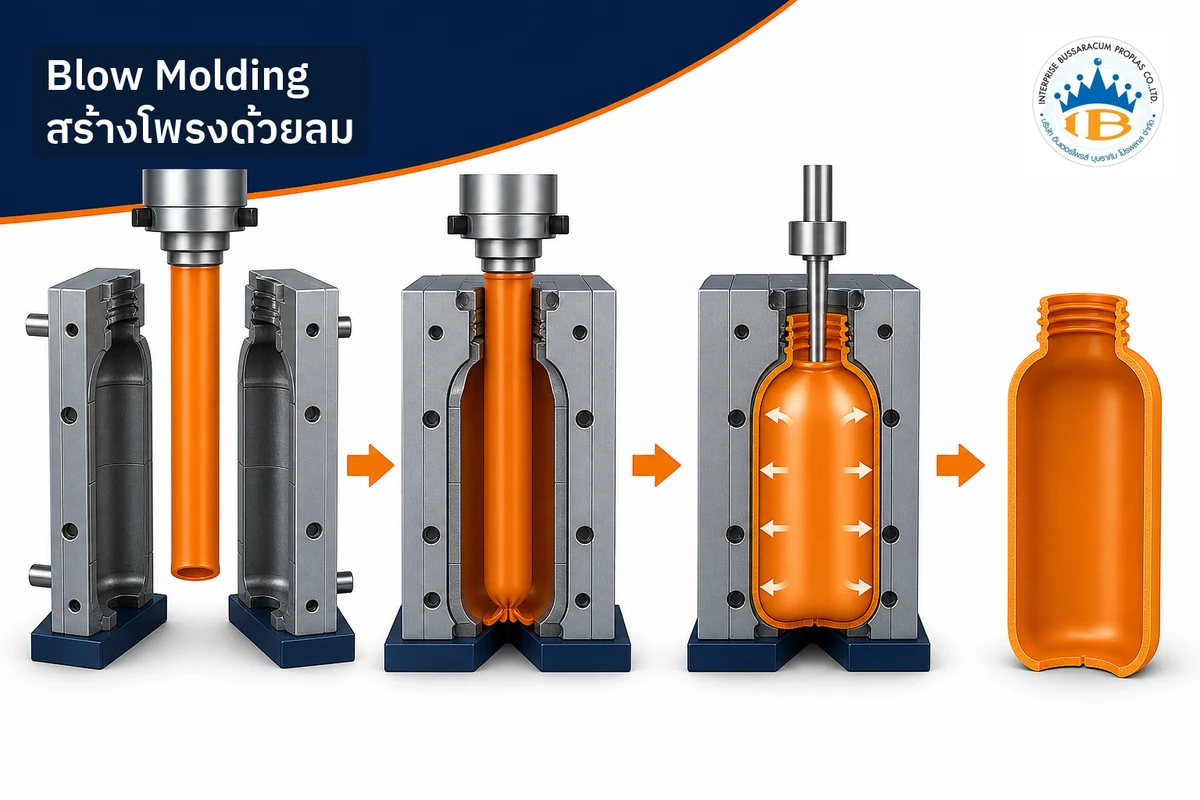
Blow Molding หรือการเป่าขึ้นรูปใช้ลมดันวัสดุพลาสติกที่ยังร้อนให้ขยายแนบกับผิวด้านในของแม่พิมพ์ จุดประสงค์สำคัญคือสร้างโพรงภายในโดยไม่ต้องประกบเปลือกสองชิ้นเข้าด้วยกันภายหลัง จึงเหมาะกับขวด แกลลอน ถัง และชิ้นงานกลวงที่ออกแบบให้กระบวนการเป่าเข้าถึงได้
กระบวนการเป่ามีมากกว่าหนึ่งแบบ
Extrusion Blow Molding รีดพลาสติกเป็นหลอดร้อนหรือ Parison แล้วให้แม่พิมพ์หนีบรอบหลอดก่อนเป่าลม เหมาะกับขวดและภาชนะหลายรูปแบบ รวมถึงชิ้นงานที่มี Handle บางลักษณะ รอย Pinch-off ที่ก้นหรือขอบเป็นจุดที่ต้องออกแบบและตรวจ
Injection Blow Molding เริ่มจากฉีด Preform รอบ Core แล้วนำไปเป่าในแม่พิมพ์อีกขั้น เหมาะกับภาชนะที่ต้องการการควบคุมคอและผิวที่สม่ำเสมอในบางประเภท
Stretch Blow Molding ยืด Preform พร้อมเป่าลมเพื่อจัดแนวโมเลกุล ใช้กับภาชนะบางกลุ่ม เช่น งาน PET บางประเภท แต่การเลือกวัสดุและข้อกำหนดต้องสอดคล้องกับเครื่องจักรและผลิตภัณฑ์
ทั้งสามแบบไม่ควรถูกเหมารวมว่าใช้แม่พิมพ์หรือเครื่องจักรแทนกันได้ โรงงานต้องยืนยันจากวัสดุ รูปทรงคอ ปริมาตร น้ำหนักชิ้นงาน จำนวนผลิต และข้อกำหนดการใช้งาน อ่านรายละเอียดที่ Blow Molding สำหรับขวด ถัง และภาชนะ
จุดที่ต้องควบคุมในงานเป่า
- การกระจายความหนาผนังบริเวณไหล่ มุม ก้น และส่วนที่ยืดมาก
- รูปทรงคอ เกลียว และผิวซีลที่ต้องประกบกับฝาหรืออุปกรณ์
- รอย Pinch-off, Flash และการตัดแต่งหลังเป่า
- ปริมาตร น้ำหนัก การทรงตัว และความแข็งแรงเมื่อวางซ้อน
- การรั่ว การตกกระแทก และการเข้ากันได้กับสารที่บรรจุ
ผนังที่ดูหนาในแบบไม่ได้แปลว่าจะหนาเท่ากันหลังเป่า เพราะวัสดุยืดตัวตามรูปทรงแม่พิมพ์ ตำแหน่งที่ยืดมากอาจบางลง การออกแบบจึงต้องพิจารณา Parison หรือ Preform, Blow Ratio และการกระจายวัสดุร่วมกับผู้ผลิต ไม่ควรแก้ปัญหาด้วยการเพิ่มน้ำหนักอย่างเดียว
3. Extrusion: งานยาวที่มีหน้าตัดต่อเนื่อง
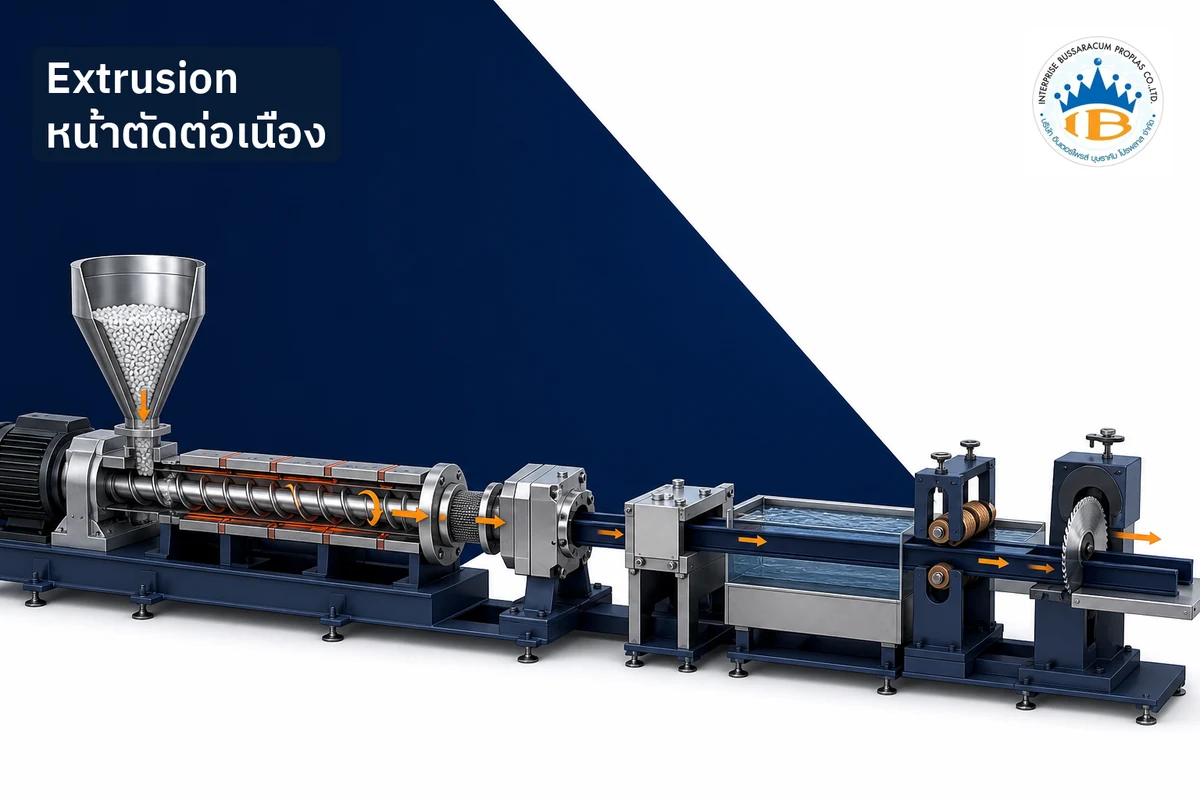
Extrusion หรือการอัดรีดพลาสติกใช้สกรูหลอมและลำเลียงวัสดุผ่านหัวดายเพื่อสร้างหน้าตัดต่อเนื่อง ชิ้นงานออกจากดายขณะยังร้อน จึงต้องผ่านอุปกรณ์ปลายไลน์เพื่อกำหนดขนาด ทำให้เย็น ดึง และจัดการความยาวก่อนพร้อมใช้งาน
ไลน์ Extrusion มีมากกว่าตัว Extruder
- ระบบป้อนและผสมวัตถุดิบควบคุมสูตร สี และอัตราป้อน
- สกรูและกระบอกหลอม ผสม และสร้างแรงดันให้วัสดุ
- Screen Pack และ Breaker Plate ช่วยกรองและจัดสภาพการไหลตามการออกแบบเครื่อง
- หัวดายสร้างรูปทรงหน้าตัดเริ่มต้น
- Calibrator หรือ Vacuum Sizing ช่วยคุมขนาดในงานที่ต้องการ
- ระบบหล่อเย็นทำให้ชิ้นงานคงรูป
- Haul-off ดึงงานด้วยความเร็วสัมพันธ์กับอัตราการรีด
- ชุดตัด ม้วน เจาะ พิมพ์ หรือประกอบทำงานปลายไลน์
ความเร็วสกรู อัตราป้อน อุณหภูมิ ความเร็วดึง และการเย็นต้องสมดุลกัน หากดึงเร็วเกินไปหน้าตัดอาจเล็กหรือบาง หากเย็นไม่สม่ำเสมออาจเกิดการโก่ง บิด หรือขนาดแกว่ง อ่านภาพรวมเครื่องจักรได้ที่ เครื่องรีดพลาสติกทำงานอย่างไร
งานแบบใดเป็นสัญญาณว่าเหมาะกับการรีด
- หน้าตัดเหมือนเดิมตลอดแนวและต้องการผลิตต่อเนื่อง
- กำหนดขายเป็นเมตร เส้น ม้วน หรือความยาวมาตรฐาน
- ต้องการท่อ ราง คิ้ว ซีล โปรไฟล์ หรือแผ่น
- สามารถทำรู เจาะ ตัด หรือประกอบบางส่วนหลังการรีดได้
- ยอมรับการออกแบบมุม รัศมี และความหนาให้วัสดุไหลผ่านดายได้สมดุล
โปรไฟล์ที่มีช่องว่างหลายห้อง ผนังบางไม่เท่ากัน หรือรูปทรงไม่สมมาตรต้องออกแบบการไหลและการ Calibrate อย่างระมัดระวัง ค่า Die อย่างเดียวจึงไม่ใช่ต้นทุนเครื่องมือทั้งหมด เพราะอาจมี Sizing Plate, Calibrator, Cooling Fixture, Cutting Jig และอุปกรณ์ปลายไลน์ อ่านต่อที่ พลาสติกโปรไฟล์ผลิตอย่างไร
4. เลือกกระบวนการจากรูปทรง ไม่ใช่จากชื่อสินค้า
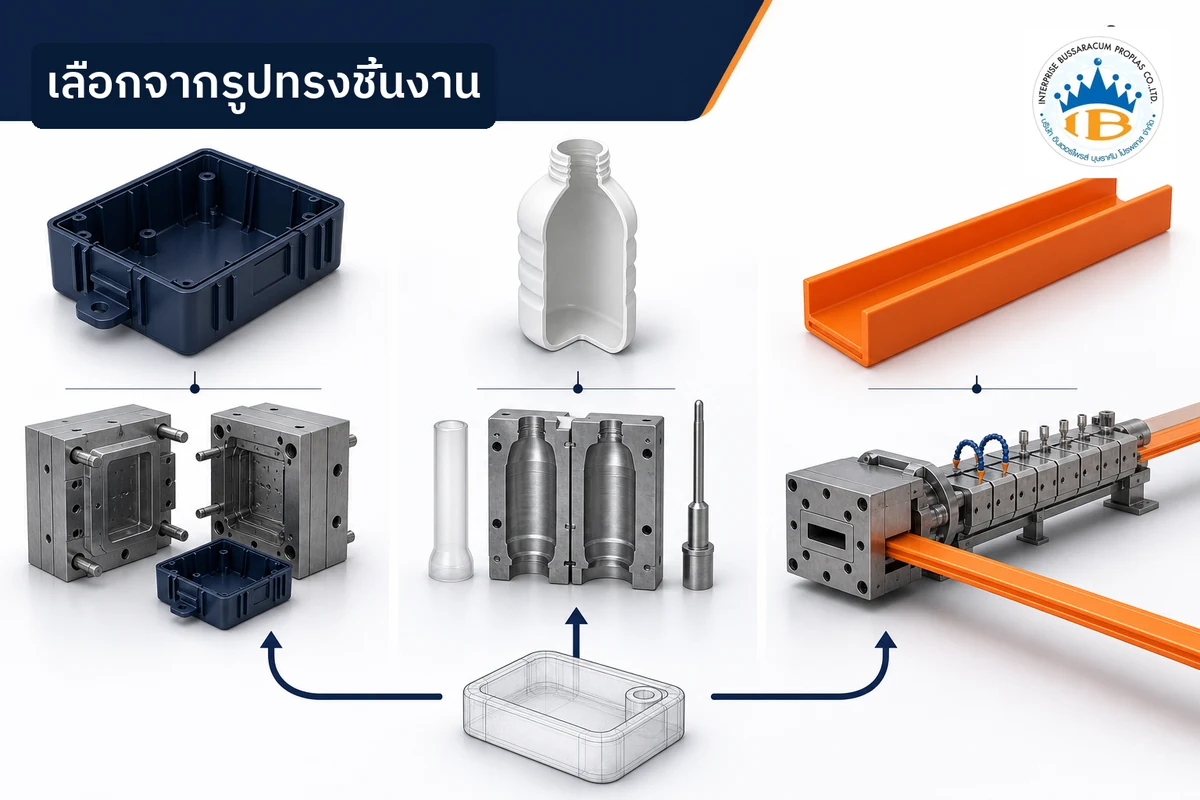
ชื่อสินค้าเดียวกันอาจผลิตได้มากกว่าหนึ่งวิธี แต่ผลลัพธ์ ต้นทุน และข้อจำกัดต่างกัน การคัดกรองควรดู “เรขาคณิตที่กระบวนการต้องสร้าง” ก่อน
ชิ้นงานสามมิติแบบแยกชิ้น
หากต้องสร้างรายละเอียดหลายทิศทาง มีจุดล็อก Rib, Boss หรือผิวประกอบ งานฉีดมักเป็นตัวเลือกหลัก แต่ต้องตรวจทิศทางเปิดแม่พิมพ์และ Undercut
ชิ้นงานกลวงปิดรอบตัว
หากเป้าหมายคือสร้างโพรงสำหรับบรรจุ และผนังสามารถขยายตามแรงลม งานเป่ามักเหมาะกว่า ต้องตรวจคอ รอยหนีบ ความหนา และการรั่ว
ชิ้นงานยาวที่หน้าตัดซ้ำ
หากสามารถวาดหน้าตัดหนึ่งรูปแล้วลากยาวเป็นสินค้าได้ งานอัดรีดมักให้การผลิตที่ตรงธรรมชาติของชิ้นงาน จากนั้นจึงตัดหรือทำงานรองตามความยาว
เมื่อหนึ่งผลิตภัณฑ์ใช้หลายกระบวนการ
อย่าฝืนเลือกเพียงกระบวนการเดียวหากผลิตภัณฑ์ประกอบด้วยหลายลักษณะ ขวดอาจเป่าตัวภาชนะและฉีดฝา รางอาจรีดตัวหลักและฉีดข้อต่อ ชิ้นงานฉีดอาจใช้ซีลที่รีดต่อเนื่อง การแยก Part แล้วเลือกกระบวนการต่อ Part มักสมเหตุผลกว่าการบังคับผลิตทั้งชุดด้วยวิธีเดียว
หากยังมีเพียงแนวคิด ควรเริ่มจาก การพัฒนาสินค้าพลาสติกจากไอเดีย เพื่อแยกหน้าที่และรูปทรงก่อนทำ DFM
5. แม่พิมพ์และ Tooling ของทั้งสามกระบวนการต่างกันอย่างไร
Tooling งานฉีด
แม่พิมพ์ต้องปิดรับแรงฉีด มีโพรงชิ้นงาน Runner/Gate, Ejector, ระบบหล่อเย็น และอาจมี Slide, Lifter หรือ Insert ความซับซ้อนขึ้นกับจำนวน Cavity วัสดุ Tool Steel อายุเป้าหมาย และมิติสำคัญ
Tooling งานเป่า
แม่พิมพ์กำหนดผิวภายนอกของภาชนะ ส่วนผิวด้านในเกิดจากการขยายของวัสดุ จึงต้องดูระบบเป่า การระบายอากาศ การหล่อเย็น คอภาชนะ รอยหนีบ และการตัด Flash ร่วมกัน
Tooling งานอัดรีด
หัวดายกำหนดการไหลและหน้าตัด แต่ขนาดสุดท้ายยังขึ้นกับ Die Swell, การดึง การ Calibrate และการเย็น งานที่ต้องการมิติสูงจึงอาจต้องลงทุนชุด Sizing และ Jig เพิ่ม ไม่ควรเรียกรวมทุกอย่างว่า “แม่พิมพ์” โดยไม่แยกรายการ
ก่อนอนุมัติ Tooling ควรระบุกรรมสิทธิ์ ขอบเขตการบำรุงรักษา อายุเป้าหมาย และเงื่อนไขการแก้แบบให้ชัด ดูขอบเขตบริการได้ที่ ออกแบบและผลิตแม่พิมพ์พลาสติก
6. วัสดุต้องเข้ากับทั้งการใช้งานและกระบวนการ
ชื่อวัสดุอย่าง PP, PE, ABS, PC หรือ PVC ยังไม่พอสำหรับสั่งผลิต เพราะ Resin แต่ละ Grade มี Melt Flow, ความหนาแน่น การหดตัว สารเติมแต่ง และช่วงการแปรรูปต่างกัน เกรดสำหรับฉีดอาจไม่ใช่เกรดที่เหมาะกับเป่า และสูตร Extrusion อาจออกแบบ Rheology สำหรับการคงรูปหลังออกจากดาย
ตัวอย่างเชิงหลักการ:
- งานฉีดพบวัสดุได้หลากหลาย เช่น PP, ABS, PC, PA หรือ Engineering Plastics ตามหน้าที่
- งานเป่ามักใช้เกรดที่รักษาความแข็งแรงของ Parison หรือเหมาะกับการทำ Preform ตามระบบ เช่น HDPE หรือ PET บางประเภท
- งานอัดรีดใช้วัสดุและ Compound ที่คุมการไหลต่อเนื่องและการคงรูป เช่น PVC, PE, PP, TPE หรือสูตรเฉพาะงาน
รายการนี้ไม่ใช่ข้อสรุปว่าวัสดุหนึ่งใช้ได้เฉพาะกระบวนการเดียว ต้องให้โรงงานตรวจ Datasheet, Processing Window และข้อกำหนดผลิตภัณฑ์ อ่านพื้นฐานที่ PP, PE, ABS และ PC ต่างกันอย่างไร และหากเป็นงานพีวีซีให้ดู PVC Resin และการเลือกสูตรวัสดุ
ต้องแจ้งสภาพใช้งานจริง เช่น อุณหภูมิ แรงกระแทก รังสี UV สารเคมี อาหาร ไฟฟ้า หรือการใช้งานภายนอกตั้งแต่ต้น เพราะกระบวนการขึ้นรูปไม่สามารถชดเชยวัสดุที่เลือกผิดหน้าที่ได้
7. MOQ และต้นทุนต้องเปรียบเทียบด้วยฐานเดียวกัน
การบอกว่างานฉีด งานเป่า หรือ Extrusion “ถูกกว่า” โดยไม่กำหนดสินค้าและปริมาณไม่มีความหมาย เพราะแต่ละระบบมีโครงสร้างต้นทุนและหน่วยขายต่างกัน
ต้นทุนที่ควรแยก
- ค่าออกแบบ DFM, Mold Flow หรือ Trial ตามความจำเป็น
- ค่าแม่พิมพ์ หัวดาย Calibrator และ Jig
- ค่า Setup, เปลี่ยนสี, Purge และเวลาทดลองเครื่อง
- ค่าวัตถุดิบขั้นต่ำ สี Masterbatch และสารเติมแต่ง
- ค่า Cycle Time หรือ Line Speed และแรงงานปลายไลน์
- ค่าตัดแต่ง เจาะ พิมพ์ ประกอบ ตรวจ แพ็ก และของเสีย
งานฉีดและงานเป่ามักคุยเป็นจำนวนชิ้นต่อรอบ ส่วนงานรีดอาจคิดเป็นเมตร กิโลกรัม เส้น หรือความยาวสั่งตัด จึงต้องแปลงเป็นต้นทุนต่อหน่วยใช้งานเดียวกันก่อนเปรียบเทียบ รวมทั้งถามว่า MOQ เกิดจากวัตถุดิบ รอบเครื่อง สี หรือบรรจุภัณฑ์ อ่าน MOQ โรงงานพลาสติก และ โครงสร้างต้นทุนงานพลาสติก OEM ประกอบการขอราคา
ถ้ายังไม่แน่ใจตลาด ควรออกแบบ Pilot Lot ให้ตอบคำถามสำคัญก่อนลงทุนเต็มจำนวน แนวทางอยู่ใน การผลิตพลาสติกลอตเล็กเพื่อทดลองตลาด
8. จุดเสี่ยงคุณภาพของแต่ละกระบวนการไม่เหมือนกัน
งานฉีด
ตัวอย่างปัญหาคือ Short Shot, Flash, Sink Mark, Warpage, Weld Line, Burn Mark, Jetting และมิติแกว่ง สาเหตุอาจมาจากแบบชิ้นงาน Gate, Venting, Cooling, วัสดุ หรือพารามิเตอร์ จึงไม่ควรแก้ทุกปัญหาด้วยการเพิ่มแรงดันหรืออุณหภูมิ
งานเป่า
ต้องระวังผนังบางไม่สม่ำเสมอ รอย Pinch-off ไม่สมบูรณ์ Flash, คอบิด ปริมาตรแกว่ง รั่ว และการยุบตัว การตรวจด้วยน้ำหนักอย่างเดียวอาจไม่พบตำแหน่งผนังบาง จึงอาจต้องใช้ Thickness Map, Leak Test, Top-load หรือ Drop Test ตามหน้าที่สินค้า
งานอัดรีด
ต้องคุมมิติหน้าตัด ความหนา ความตรง การโก่ง การบิด ผิว รอย Die Line, Melt Fracture, Bubble หรือสิ่งปนเปื้อน รวมถึงความยาวและคุณภาพการตัด การวัดควรระบุจุด อุณหภูมิพักชิ้นงาน และสภาพก่อนวัด เพราะพลาสติกยังเปลี่ยนมิติได้หลังออกจากไลน์
ทุกกระบวนการควรมี First Article, Golden Sample, Inspection Standard, Lot Identification และแผนจัดการของไม่เป็นไปตามข้อกำหนด อ่านต่อที่ โรงงานพลาสติกตรวจคุณภาพอย่างไร และ เช็กลิสต์ตรวจรับชิ้นงานพลาสติก
9. ข้อมูลที่ต้องมีใน DFM ก่อนเลือกกระบวนการ
DFM ไม่ใช่การให้โรงงานดูไฟล์แล้วตอบว่า “ทำได้” แต่เป็นการตรวจว่ารูปทรง วัสดุ Tooling และเกณฑ์คุณภาพสามารถทำซ้ำในต้นทุนที่ยอมรับได้หรือไม่
ควรทบทวนอย่างน้อย:
- หน้าที่สินค้าและ Failure Mode ที่ยอมรับไม่ได้
- แบบ 2D/3D, Part Number และ Revision
- มิติสำคัญ Tolerance, Datum และวิธีวัด
- วัสดุ Grade สี ผิว และข้อจำกัดการใช้ Regrind
- สภาพอุณหภูมิ แรง สารเคมี UV หรือข้อกำหนดสัมผัส
- ปริมาณต่อเดือน ต่อปี และอายุโครงการ
- งานรอง การประกอบ การพิมพ์ การแพ็ก และการติดตาม Lot
- ตัวอย่างอ้างอิงและเกณฑ์อนุมัติ
สำหรับงานฉีดให้ตรวจ Draft, Undercut, Gate และความหนาผนัง งานเป่าให้ตรวจคอ Blow Ratio และการกระจายผนัง ส่วนงานรีดให้ตรวจสมดุลหน้าตัด Die Swell, Cooling และวิธีคุมความยาว
10. ขั้นตอนเลือกกระบวนการแบบเป็นลำดับ
- แยกผลิตภัณฑ์เป็น Part เพื่อไม่บังคับทุกชิ้นใช้กระบวนการเดียว
- จัดกลุ่มรูปทรง เป็นชิ้นสามมิติ ชิ้นกลวง หรือหน้าตัดต่อเนื่อง
- กำหนดหน้าที่และข้อห้าม เช่น รั่วไม่ได้ แตกไม่ได้ หรือมิติต้องประกอบพอดี
- เลือกวัสดุระดับ Grade จากหน้าที่และ Processing Window
- ทำ DFM กับโรงงานที่มีเครื่องจักรตรงระบบ พร้อมระบุสมมติฐาน
- ขอราคาแบบแยก Tooling และ Unit Cost หลายระดับปริมาณ
- ทำตัวอย่างหรือ Trial และอนุมัติ Golden Sample ก่อนผลิตจริง
- เก็บข้อมูลคุณภาพและต้นทุนจริง เพื่อยืนยันว่ากระบวนการที่เลือกยังเหมาะเมื่อ Scale-up
เส้นทางตั้งแต่แบบจนส่งมอบอธิบายเพิ่มเติมใน ขั้นตอนจ้างโรงงานผลิตพลาสติก
11. เมื่อสินค้าใช้กระบวนการร่วมกัน ต้องออกแบบ Interface
ผลิตภัณฑ์หลายชนิดไม่ได้จบที่เครื่องเดียว ตัวอย่างเช่น:
- ขวด Blow Molding ใช้ฝา Injection Molding
- โปรไฟล์ Extrusion ใช้ End Cap หรือ Connector ฉีด
- ชิ้นงานฉีดใช้ Gasket หรือ Seal ที่รีดต่อเนื่อง
- ภาชนะเป่าอาจมี Handle, Insert หรือชิ้นส่วนประกอบจากอีกกระบวนการ
จุด Interface ต้องกำหนด Datum, Tolerance Stack-up, วิธีล็อก ซีล และการทดสอบประกอบ หากผู้ผลิตแต่ละ Part อยู่คนละโรงงาน ต้องมีเจ้าของแบบประกอบและมาตรฐานเดียวกัน ไม่เช่นนั้นแต่ละชิ้นอาจผ่านสเปกของตัวเองแต่ประกอบรวมกันไม่ได้
12. เช็กลิสต์ส่ง RFQ ให้โรงงาน
เพื่อให้ใบเสนอราคาเปรียบเทียบกันได้ ควรส่งข้อมูลชุดเดียวกันให้ทุกโรงงาน:
- ภาพสินค้า แบบ 2D/3D และ Revision ล่าสุด
- ขนาด น้ำหนักเป้าหมาย และหน้าตัดสำหรับงานรีด
- วัสดุ Grade หรือรายการสมบัติที่ต้องการหากยังไม่ล็อกวัสดุ
- สี ผิว ความโปร่งใส และตำแหน่งรอยจากกระบวนการที่ยอมรับได้
- ปริมาณ Trial, MOQ เป้าหมาย และ Forecast รายปี
- มิติสำคัญ วิธีตรวจ และเกณฑ์ Pass/Fail
- การทดสอบเฉพาะ เช่น Leak, Drop, Load, Fit หรือ Aging
- งานรอง การประกอบ ฉลาก บรรจุภัณฑ์ และรูปแบบส่งมอบ
- วันที่ต้องการตัวอย่างและกำหนดเริ่มผลิตจริง
ขอให้โรงงานระบุ Process, เครื่องจักร สมมติฐาน Tooling สิ่งที่รวมและไม่รวมในราคา จำนวน Trial รอบแก้แบบ และ Price Break อย่างชัดเจน หากต้องประเมินผู้ผลิตเพิ่มเติม ใช้ เช็กลิสต์เลือกโรงงาน OEM พลาสติก และดู บริการผลิตชิ้นงานพลาสติก เพื่อเตรียมขอบเขตการคุย
ข้อผิดพลาดที่พบบ่อย
เลือกจากเครื่องที่โรงงานมีแทนรูปทรงสินค้า
เครื่องจักรที่มีอยู่ไม่ควรเป็นเหตุผลหลัก หากต้องฝืนออกแบบมาก ต้นทุนรวม คุณภาพ และงานประกอบอาจแย่กว่าการเลือกผู้ผลิตที่มีกระบวนการตรง
เปรียบเทียบราคาโดยไม่รวม Tooling และงานหลังการขึ้นรูป
ราคาเฉพาะหน้าเครื่องอาจดูต่ำ แต่ยังมี Calibrator, Jig, ตัดแต่ง ประกอบ ตรวจ และแพ็ก ต้องเปรียบเทียบ Total Landed Cost ด้วยขอบเขตเดียวกัน
ใช้ชื่อวัสดุแทน Grade และ Datasheet
การระบุเพียง “PP” หรือ “PVC” ทำให้โรงงานตีความได้กว้าง ควรกำหนดสมบัติที่จำเป็นและอนุมัติ Grade ก่อนผลิต
ใช้ Tolerance เดียวกับทุกมิติ
การกำหนดมิติเข้มเกินหน้าที่เพิ่มต้นทุนและอาจไม่สอดคล้องกับธรรมชาติของกระบวนการ ควรแยก Critical, Major และ Reference Dimension
ข้าม Trial เพราะคิดว่ารูปทรงไม่ซับซ้อน
ชิ้นงานเรียบก็มีความเสี่ยงจากการหด ผนังบาง การโก่ง หรือหน้าตัดแกว่ง Trial ต้องตอบคำถามที่กำหนดและสร้างมาตรฐานก่อนผลิตจริง
คำถามที่พบบ่อย
ชิ้นงานกลวงผลิตด้วย Injection Molding ได้ไหม
ทำได้ในบางรูปทรงด้วยการประกบหลายชิ้น ใช้ Core, Gas-assisted, Rotational Molding หรือเทคนิคอื่น แต่ไม่ควรสรุปว่าแทน Blow Molding ได้ทุกงาน ต้องเปรียบเทียบแนวรอยต่อ ความหนา Tooling, Cycle Time และปริมาณผลิต
Extrusion ทำชิ้นงานที่หน้าตัดเปลี่ยนตลอดความยาวได้ไหม
การรีดมาตรฐานเหมาะกับหน้าตัดต่อเนื่อง หากต้องเปลี่ยนรูปมากอาจต้องใช้การตัด เจาะ Forming หรือประกอบภายหลัง หรือเลือกกระบวนการอื่น การเปลี่ยนสีหรือวัสดุร่วมรีดทำได้บางระบบแต่ต้องออกแบบไลน์เฉพาะ
งานเป่าควบคุมผิวด้านในได้เท่างานฉีดหรือไม่
โดยหลักแม่พิมพ์เป่าควบคุมผิวภายนอก ส่วนผิวด้านในและความหนาเกิดจากการขยายของวัสดุ จึงควบคุมรายละเอียดภายในต่างจากแม่พิมพ์ฉีด หากผิวด้านในเป็น Critical Feature ต้องหารือกระบวนการและวิธีตรวจเฉพาะ
กระบวนการไหนเหมาะกับล็อตเล็กที่สุด
ไม่มีคำตอบเดียว ต้องดูว่ามี Tooling เดิมหรือไม่ วิธีทำ Prototype ตอบคำถามได้แค่ไหน วัตถุดิบขั้นต่ำเท่าไร และข้อมูลที่ต้องการจากล็อตทดลองคืออะไร ล็อตเล็กของงานฉีด งานเป่า และงานรีดมีข้อจำกัดคนละแบบ
ควรเลือกวัสดุก่อนหรือเลือกกระบวนการก่อน
ควรพิจารณาพร้อมกัน เริ่มจากหน้าที่และสภาพใช้งานเพื่อคัดวัสดุ จากนั้นตรวจว่า Grade และรูปทรงผลิตได้ด้วยกระบวนการใด หากกระบวนการบังคับให้เปลี่ยน Grade ต้องกลับไปยืนยันสมบัติอีกครั้ง
สรุป: เริ่มจากรูปทรง แล้วตรวจวัสดุ ปริมาณ และคุณภาพ
Injection Molding เหมาะกับชิ้นงานสามมิติที่ผลิตเป็นชิ้นและต้องการรายละเอียด Blow Molding เหมาะกับภาชนะหรือชิ้นงานกลวงที่สร้างโพรงด้วยลม ส่วน Extrusion เหมาะกับท่อ ราง โปรไฟล์ และงานยาวที่มีหน้าตัดต่อเนื่อง
การเลือกที่ถูกไม่จบที่ชื่อกระบวนการ ต้องตรวจ Tooling, Grade วัสดุ MOQ, Unit Cost, งานหลังการขึ้นรูป และจุดควบคุมคุณภาพด้วยฐานเดียวกัน หากผลิตภัณฑ์มีหลาย Part ให้เลือกกระบวนการต่อ Part และออกแบบ Interface ให้ประกอบกันได้ จากนั้นทำ DFM, Trial และอนุมัติ Golden Sample ก่อนลงทุนผลิตจริง