Injection Molding
ปัญหางานฉีดพลาสติกที่พบบ่อย: รอย บิดเบี้ยว หดตัว แก้ยังไง
ปัญหางานฉีดพลาสติกไม่ได้เกิดจากเครื่องจักรเพียงอย่างเดียว รอยยุบ ครีบ บิดงอ ฉีดไม่เต็ม รอยไหม้ สีด่าง หรือขนาดแกว่งอาจมาจากแบบชิ้นงาน วัสดุ ความชื้น แม่พิมพ์ ระบบหล่อเย็น การระบายอากาศ พารามิเตอร์ หรือการจัดการหลังฉีด สาเหตุหลายข้อยังให้หน้าตาคล้ายกัน จึงไม่ควรแก้ด้วยการเพิ่มอุณหภูมิหรือแรงดันแบบเด…
แนวทางที่มีประสิทธิภาพคือกักงานที่ได้รับผล ระบุอาการและตำแหน่ง เก็บข้อมูลช่วงเกิดปัญหา แล้วตรวจทีละระบบ บทความนี้ช่วยให้เจ้าของสินค้า ฝ่ายจัดซื้อ และทีมผลิตใช้คำเดียวกันเมื่อวิเคราะห์ defect แต่ค่าปรับจริงต้องอ้างอิงวัสดุ แม่พิมพ์ เครื่อง และความปลอดภัยของงานนั้น
ก่อนแก้ ต้องจำแนกอาการให้ถูก
บันทึกรูป defect ทั้งด้านหน้า ด้านหลัง และตำแหน่งบนชิ้นงาน ระบุว่าเกิดทุกชิ้นหรือเป็นช่วง เกิดทุก cavity หรือเฉพาะบาง cavity เกิดหลังเปลี่ยนล็อตวัสดุ สี กะ เครื่อง หรือหลังหยุดผลิตหรือไม่ ข้อมูลเหล่านี้ช่วยแยกสาเหตุจากแม่พิมพ์กับกระบวนการได้เร็วขึ้น
ควรเก็บชิ้นงานผ่านและไม่ผ่านพร้อมเวลา น้ำหนัก ค่าพารามิเตอร์ และรหัสวัตถุดิบ ไม่ควรเอาชิ้นเสียจากหลายช่วงมารวมจนสูญเสีย traceability
1. รอยยุบและโพรงภายใน: Sink Mark / Void
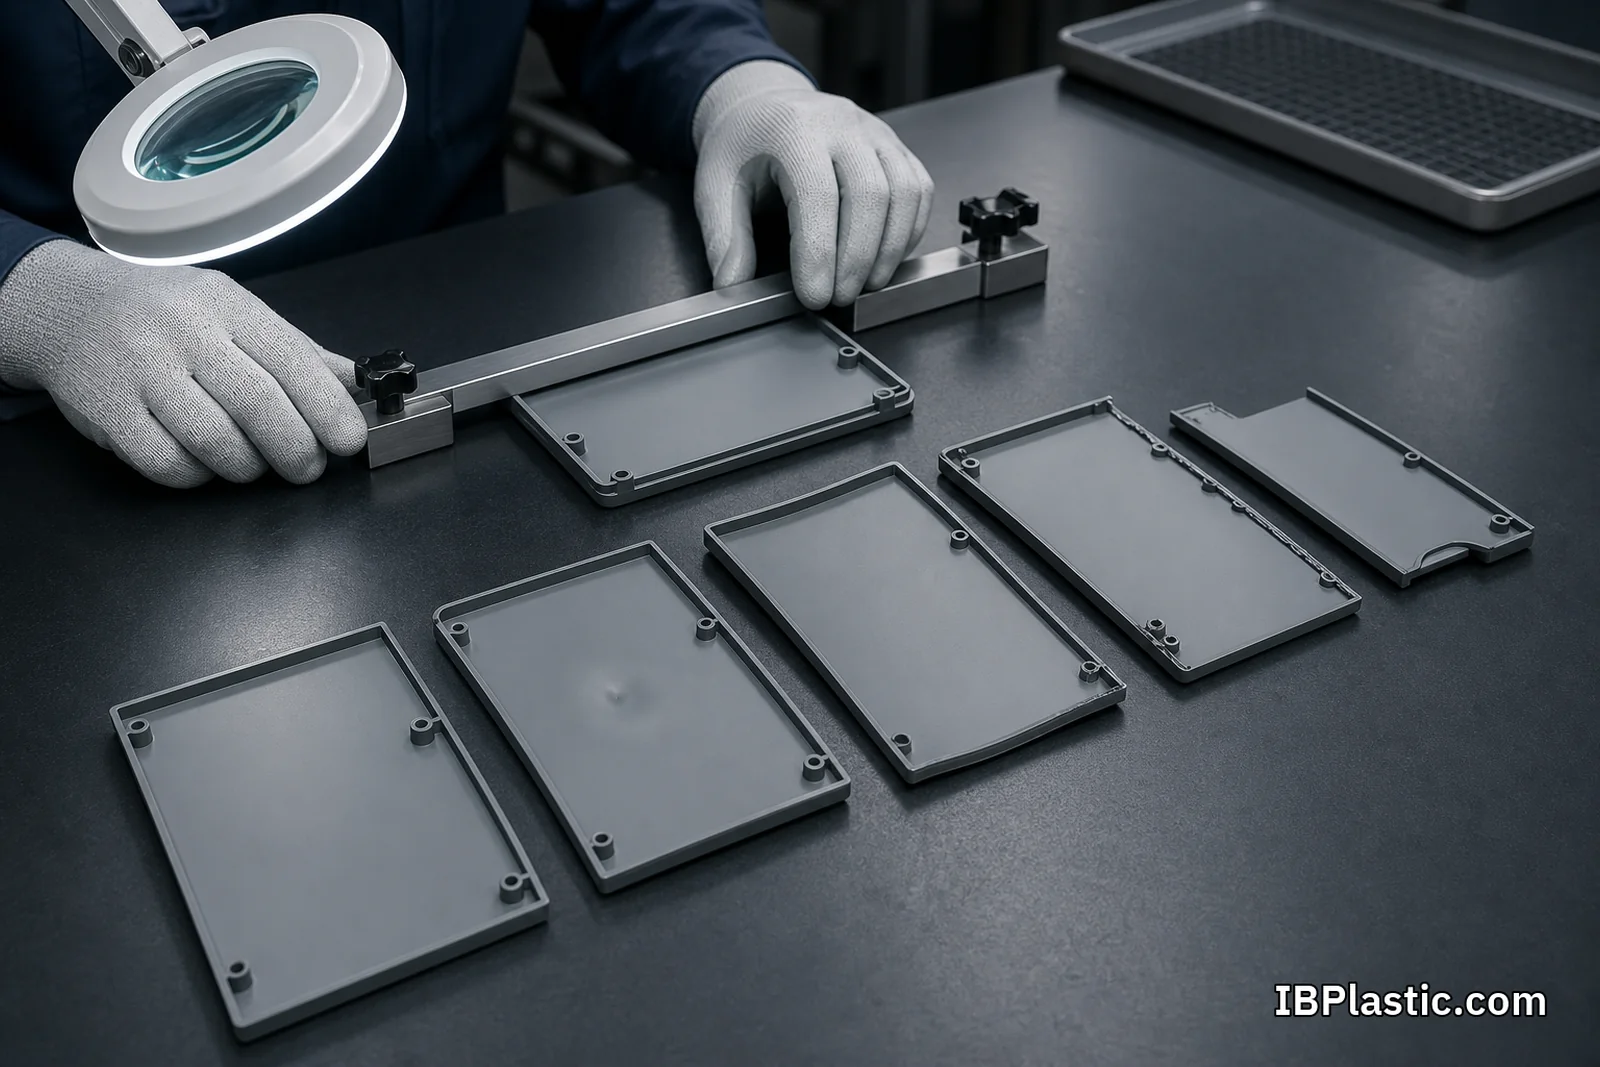
รอยยุบเป็นผิวบุ๋ม มักพบด้านตรงข้ามบริเวณหนา rib หรือ boss ส่วน void เป็นโพรงภายในซึ่งอาจมองไม่เห็นจากภายนอก ทั้งสองเกี่ยวข้องกับการหดตัวของมวลพลาสติกที่เย็นไม่พร้อมกัน
สาเหตุที่ต้องตรวจ ได้แก่
- ความหนาสะสมบริเวณ rib, boss หรือจุดต่อมากเกิน
- gate แข็งก่อนอัดชดเชยการหดได้พอ
- แรงดันหรือเวลา hold ไม่สัมพันธ์กับชิ้นงาน
- อุณหภูมิและการหล่อเย็นไม่สมดุล
- ตำแหน่งหรือขนาด gate ไม่เหมาะกับบริเวณหนา
การเพิ่มแรงดันค้างอาจช่วยบางกรณี แต่หากต้นเหตุคือก้อนพลาสติกหนาหรือระบบหล่อเย็น การเพิ่มมากเกินอาจสร้าง flash ความเค้น หรือน้ำหนักเกิน วิธีป้องกันที่ยั่งยืนคือทำผนังสม่ำเสมอ ออกแบบ rib/boss ให้เหมาะ และทบทวน gate กับ cooling ตั้งแต่ DFM
2. ชิ้นงานบิดหรือโก่ง: Warpage
Warpage เกิดจากการหดตัวไม่สมดุล ทิศทางการไหล การจัดเรียงเส้นใย ความหนาต่างกัน หรืออุณหภูมิแม่พิมพ์สองด้านไม่เท่ากัน ชิ้นงานอาจดูปกติเมื่อเพิ่งดันออก แต่ค่อย ๆ โก่งหลังเย็นหรือหลังเก็บ
ให้ตรวจรูปแบบการบิดเทียบกับทิศทาง gate, cooling circuit และ cavity หากใช้วัสดุเติมใยแก้ว สมบัติและการหดตามแนวไหลกับขวางแนวไหลต่างกันมากขึ้น การย้าย gate หรือเปลี่ยนรูปแบบการไหลอาจมีผลมากกว่าปรับแรงดัน
แนวทางมีทั้งปรับความหนาและ rib ให้สมดุล ปรับเวลาหล่อเย็นและอุณหภูมิ ปรับการอัดค้าง ทบทวน gate และทำฟิกซ์เจอร์หลังฉีดในกรณีที่กระบวนการกำหนดไว้ แต่ไม่ควรใช้ฟิกซ์เจอร์เพื่อซ่อนปัญหาโดยไม่ประเมินความเค้นและอายุใช้งาน
3. ครีบ: Flash
Flash คือวัสดุบางส่วนที่เล็ดออกตาม parting line, ejector pin, insert หรือ vent สาเหตุอาจมาจากแรงดันในโพรงสูง ความหนืดต่ำเกิน แรงปิดไม่พอ ผิวประกบมีเศษ ชิ้นส่วนแม่พิมพ์สึก หรือแม่พิมพ์เสียรูป
ก่อนเพิ่มแรงปิด ให้ตรวจว่าแม่พิมพ์ปิดสนิท มีชิ้นงานหรือเศษค้างหรือไม่ และ flash เกิดเฉพาะตำแหน่งใด การใช้แรงปิดสูงเกินจำเป็นเพิ่มภาระเครื่องและแม่พิมพ์ โดยไม่แก้ร่องสึกหรือการระบายอากาศที่ลึกเกิน
ครีบที่บางอาจเป็นความเสี่ยงต่อมือผู้ใช้ การประกอบ หรือซีล จึงต้องกำหนดระดับที่ยอมรับได้ตามพื้นที่ ไม่ควรถือว่าเป็นเพียงงานตัดแต่งเสมอ
4. ฉีดไม่เต็ม: Short Shot
Short shot คือวัสดุไม่เติมเต็มโพรง มักเกิดที่ปลายทางไหล ผนังบาง หรือด้านหลังจุดกีดขวาง สาเหตุที่เป็นไปได้ ได้แก่ shot size หรือแรงดันไม่พอ วัสดุเย็นก่อนถึงปลาย อุณหภูมิไม่เหมาะ gate/runner เล็ก vent ไม่ดี หรือเกิด hesitation จากความหนาที่เปลี่ยนฉับพลัน
ให้ดูว่าขาดตำแหน่งเดิมทุกครั้งหรือสลับไปมา หากเกิดเฉพาะ cavity หนึ่งในแม่พิมพ์หลาย cavity อาจเกี่ยวกับความสมดุลของ runner หรือ vent ไม่ใช่กำลังเครื่องทั้งหมด การเพิ่มความเร็วหรืออุณหภูมิต้องอยู่ในช่วงที่วัสดุและเครื่องอนุญาต เพราะอาจเพิ่ม burn, shear หรือการเสื่อมของวัสดุ
5. รอยไหม้และดีเซลเอฟเฟกต์: Burn Mark
รอยไหม้มักเป็นสีน้ำตาลหรือดำบริเวณปลายทางไหล จุดรวมอากาศ หรือ rib ลึก สาเหตุสำคัญคืออากาศถูกอัดเร็วและระบายออกไม่ได้ รวมถึงวัสดุค้างหรือได้รับความร้อน/แรงเฉือนเกิน
ตรวจ vent ว่าอุดตันหรือไม่ ลดการกักอากาศด้วยลำดับความเร็วที่เหมาะสม และทบทวน gate/flow path หากรอยเกิดเป็นจุดดำแบบสุ่ม ให้ตรวจวัสดุเสื่อม dead spot ใน barrel/nozzle และขั้นตอน purge ด้วย อย่าลดหรือเพิ่มอุณหภูมิโดยไม่ตรวจอาการร่วม เพราะสาเหตุคนละแบบต้องแก้ต่างกัน
6. รอยเชื่อม: Weld Line / Knit Line
รอยเชื่อมเกิดเมื่อแนวการไหลแยกอ้อมรูหรือ core แล้วกลับมาพบกัน คุณภาพรอยขึ้นกับอุณหภูมิและความดันของแนวไหล การระบายอากาศ วัสดุ และมุมที่บรรจบ รอยอาจเป็นเพียงเส้นผิวหรือเป็นจุดอ่อนด้านแรง
ตำแหน่ง gate และรูปทรงมีผลมาก หากรอยอยู่ตรงคลิป บอส หรือบริเวณรับแรง ควรทดสอบการใช้งานจริง ไม่ควรตัดสินจากสายตาเท่านั้น แนวทางอาจรวมปรับ gate, vent, อุณหภูมิแม่พิมพ์ ลำดับความเร็ว หรือแบบชิ้นงาน โดยต้องดูผลต่อรอยอื่นและการบิดด้วย
7. เส้นเงิน ฟอง และความชื้น: Splay / Silver Streak
เส้นเงินบนผิวอาจมาจากความชื้น ก๊าซจากการเสื่อมของวัสดุ อากาศปน หรือการ decompression ที่ไม่เหมาะ วัสดุดูดความชื้น เช่น ABS, PC, PA และเกรดอื่นต้องอบตาม datasheet พร้อมควบคุมเวลา อุณหภูมิ และ dew point ของระบบอบตามความต้องการจริง
การอบนานหรือร้อนเกินก็ทำให้วัสดุเสื่อมได้ ตรวจระบบลำเลียงว่าดูดอากาศชื้นกลับหรือไม่ และตรวจว่าถังอบถูกเปิดบ่อยหรือมีวัสดุค้าง การเพิ่ม back pressure เพื่อไล่อากาศอาจไม่แก้ความชื้นที่ต้นเหตุ
8. รอยไหลและ Jetting
Flow mark เป็นลายการไหลหรือวงบนผิว ส่วน jetting เป็นแนวคล้ายงูเมื่อวัสดุพุ่งจาก gate เข้าโพรงโดยไม่เกาะผนัง สาเหตุเกี่ยวข้องกับตำแหน่ง/รูปแบบ gate ความเร็วช่วงต้น อุณหภูมิ และความหนาชิ้นงาน
แนวทางอาจเป็นเปลี่ยนทิศทาง gate ให้ชนผนัง ปรับขนาด gate ใช้ความเร็วหลายช่วง หรือปรับอุณหภูมิ แต่การแก้ gate หลังทำแม่พิมพ์อาจมีข้อจำกัด จึงควรประเมิน flow ตั้งแต่ก่อนทำเหล็กในงานที่มีความเสี่ยงสูง
9. จุดดำ สีด่าง และการปนเปื้อน
จุดดำอาจมาจากวัสดุเสื่อมในกระบอก เศษจาก hot runner ฝุ่น หรือการล้างเครื่องไม่หมด สีด่างอาจเกิดจากการผสม masterbatch ไม่สม่ำเสมอ สัดส่วนป้อนแกว่ง วัสดุต่างความหนาแน่น หรืออุณหภูมิทำให้สีเปลี่ยน
ตรวจลำดับการเปลี่ยนสี ขั้นตอน purge ความสะอาด hopper/dryer และการจัดเก็บวัตถุดิบ หากใช้ regrind ต้องกำหนดสัดส่วน แหล่ง และจำนวนรอบอย่างชัดเจน งานสัมผัสอาหารหรือมีข้อกำกับต้องยืนยันว่าสีและสารเติมแต่งตรงเกรด ไม่ใช่เพียงสีใกล้เคียง
10. รอยดัน รอยลาก และชิ้นงานติดแม่พิมพ์
Ejector mark เกิดเมื่อแรงดันจาก pin หรือ sleeve สูงบนพื้นที่เล็ก รอยลากเกิดเมื่อผิวชิ้นงานเสียดสีกับ core/cavity ขณะถอด สาเหตุอาจเป็น draft ไม่พอ texture ลึก undercut ที่ไม่ได้ตั้งใจ การหดรัด core การขัดผิว หรือการดันไม่สมดุล
อย่าเพิ่มสารหล่อลื่นหรือ mold release เป็นคำตอบถาวรโดยไม่ตรวจผลต่อการพิมพ์ ติดกาว และข้อกำกับ ควรแก้ที่ draft, ผิว, ตำแหน่ง ejector, เวลาหล่อเย็น และเงื่อนไขถอดตามสาเหตุ
11. ขนาดและน้ำหนักแกว่ง
ชิ้นงานอาจไม่มีตำหนิผิวแต่ขนาดไม่เสถียร ให้ติดตามน้ำหนัก, cushion, V/P transfer, hold, อุณหภูมิ และเวลา cycle พร้อมตรวจ check ring, วัตถุดิบ และการเปลี่ยนแปลงระบบน้ำ
การวัดต้องกำหนดเวลาหลังฉีด อุณหภูมิ และเครื่องมือ เพราะพลาสติกบางชนิดยังหดหรือดูดความชื้นหลังผลิต หากค่าต่างตาม cavity ควรแยกข้อมูล ไม่รวมค่าเฉลี่ยจนกลบโพรงที่ผิดปกติ
Workflow แก้ปัญหาอย่างเป็นระบบ
1. Contain
หยุดปล่อยของที่สงสัย แยกลอต ระบุเวลา เครื่อง cavity และวัตถุดิบ ตรวจย้อนถึงจุดที่ผลยังผ่านล่าสุด
2. Define
กำหนด defect ด้วยรูป ขนาด ตำแหน่ง และเกณฑ์ผ่าน–ไม่ผ่าน ตรวจว่ากระทบรูปลักษณ์ การประกอบ ความแข็งแรง หรือความปลอดภัยระดับใด
3. Verify inputs
ตรวจ revision แบบ วัสดุ เกรด สี ความชื้น แม่พิมพ์ เครื่อง ancillary และพารามิเตอร์เทียบกับเงื่อนไขอนุมัติ
4. Isolate variables
เปลี่ยนทีละตัวแปรในช่วงปลอดภัยและบันทึกผล ใช้น้ำหนักชิ้นงาน ขนาด และตำแหน่ง defect ร่วมกัน ไม่ปรับหลายค่าแล้วสรุปสาเหตุจากผลรอบเดียว
5. Confirm and standardize
ยืนยันผลด้วยการผลิตต่อเนื่องและตรวจหลายช่วง ก่อนแก้เอกสารตั้งเครื่อง แผนตรวจ และวิธีบำรุงรักษา เพื่อป้องกันการกลับไปใช้ค่าเดิม
กระบวนการแต่ละช่วงอธิบายไว้ใน Injection Molding คืออะไร และเกณฑ์ตรวจรับสามารถดูจาก Checklist ตรวจรับสินค้าพลาสติก
ป้องกันตั้งแต่ก่อนผลิต
- ทำ DFM เพื่อทบทวนความหนา draft rib boss undercut และผิวโชว์
- อนุมัติตำแหน่ง gate, parting line, ejector และ weld line สำคัญ
- เลือกเกรดวัสดุจากสภาพใช้งาน ไม่ใช่ชื่อพลาสติกอย่างเดียว
- กำหนด master sample และ tolerance ที่วัดได้
- ทดลองฉีดและทดสอบการประกอบก่อนผลิตเต็มล็อต
- บันทึก process window ไม่ใช่ค่าเครื่องเพียงจุดเดียว
- วางแผนบำรุงรักษา vent, cooling, slider และผิวแม่พิมพ์
อ่านการเลือกวัสดุได้ที่ PP PE ABS PC ต่างกันอย่างไร และระบบโรงงานที่เกี่ยวข้องได้ที่ การควบคุมคุณภาพโรงงานพลาสติก
ข้อมูลที่ควรส่งเมื่อขอให้โรงงานวิเคราะห์
- รูป defect หลายมุมและตำแหน่งบนชิ้นงาน
- ตัวอย่างผ่านและไม่ผ่านพร้อมรหัสล็อต
- แบบ 2D/3D revision ปัจจุบัน
- ชื่อผู้ผลิตและเกรดวัสดุ สี และสัดส่วน regrind
- cavity เครื่อง วันเวลา และเงื่อนไขก่อนเกิด
- ขนาด น้ำหนัก และผลทดสอบที่ได้รับผล
- การเปลี่ยนแปลงล่าสุดของแบบ แม่พิมพ์ วัตถุดิบ หรือพารามิเตอร์
สรุป
Defect งานฉีดพลาสติกเป็นผลร่วมของแบบ วัสดุ แม่พิมพ์ เครื่อง และการควบคุมกระบวนการ การจำแนกอาการและเก็บข้อมูลตาม cavity/เวลา ช่วยลดการแก้แบบเดาสุ่ม จากนั้นจึงกักงาน แยกตัวแปร ยืนยันสาเหตุ และทำมาตรฐานป้องกันซ้ำ
หากเป็นปัญหาชิ้นงานที่ผลิตอยู่แล้ว ให้เตรียมรูป Defect ตัวอย่างผ่าน/ไม่ผ่าน Drawing Revision วัสดุ Cavity และข้อมูลช่วงเกิดปัญหาเพื่อแยกสาเหตุอย่างเป็นระบบ หากเป็นโครงการใหม่ที่กำลังประเมินว่าจะใช้การฉีดขึ้นรูปหรือไม่ ให้ดู Injection Molding สำหรับการผลิตจริง เพื่อเตรียม DFM, Tooling, Volume และ QC ก่อน RFQ