OEM & Factory
โรงงานพลาสติกตรวจสอบคุณภาพอย่างไร ก่อนส่งมอบให้ลูกค้า
การตรวจสอบคุณภาพชิ้นงานพลาสติกไม่ควรเริ่มเมื่อผลิตเสร็จแล้ว แต่ต้องเริ่มตั้งแต่การทบทวนแบบ เลือกวัตถุดิบ กำหนดจุดสำคัญ การอนุมัติตัวอย่างแรก ไปจนถึงการตรวจระหว่างผลิตและก่อนจัดส่ง เพราะชิ้นงานที่ดูเหมือนกันด้วยตาเปล่าอาจต่างกันทั้งขนาด น้ำหนัก สี ความแข็งแรง การประกอบ และอายุใช้งาน
สำหรับผู้จ้างผลิต การกำหนดเกณฑ์ตรวจรับตั้งแต่ก่อนสั่งผลิตช่วยลดข้อโต้แย้งและต้นทุนการแก้ไขภายหลัง บทความนี้อธิบายว่าโรงงานพลาสติกควรตรวจอะไรในแต่ละช่วง ลูกค้าควรส่งข้อมูลใด และควรอ่านรายงาน QC อย่างไร
> สรุปแบบสั้น: ระบบ QC ที่ดีต้องควบคุม 5 จุด ได้แก่ ข้อกำหนดและวัตถุดิบก่อนผลิต, First Article, การตรวจระหว่างผลิต, การตรวจขั้นสุดท้าย และการสอบกลับล็อต หากขาดจุดใดจุดหนึ่ง การตรวจปลายทางเพียงอย่างเดียวอาจพบปัญหาช้าเกินไป
QC ไม่ใช่แค่การคัดของเสียปลายสายการผลิต
Quality Control หรือ QC คือกิจกรรมตรวจวัดเพื่อยืนยันว่าชิ้นงานผ่านข้อกำหนด ส่วน Quality Assurance หรือ QA ครอบคลุมระบบที่ช่วยป้องกันไม่ให้ปัญหาเกิดซ้ำ เช่น การควบคุมเอกสาร การอนุมัติการเปลี่ยนแปลง การสอบเทียบเครื่องมือ การฝึกอบรม และการสอบกลับวัตถุดิบ
โรงงานอาจตรวจชิ้นงานจำนวนมากแต่ยังควบคุมคุณภาพได้ไม่ดี หากไม่มีแบบฉบับล่าสุด ไม่มีเกณฑ์ผ่าน-ไม่ผ่าน หรือใช้เครื่องมือที่ไม่เหมาะสม เป้าหมายจึงไม่ใช่เพียง “ตรวจให้เยอะ” แต่ต้องตรวจสิ่งที่มีผลต่อการใช้งานด้วยวิธีและความถี่ที่เหมาะกับความเสี่ยง
เริ่มจาก CTQ และเกณฑ์ที่วัดได้
CTQ หรือ Critical to Quality คือคุณลักษณะที่สำคัญต่อการใช้งาน การประกอบ ความปลอดภัย หรือภาพลักษณ์สินค้า ตัวอย่างเช่น:
- ระยะรูและจุดล็อกที่ต้องประกอบกับชิ้นส่วนอื่น
- ความหนาบริเวณรับแรงหรือปิดผนึก
- น้ำหนักชิ้นงานซึ่งสัมพันธ์กับการฉีดเต็มและความสม่ำเสมอ
- สีและผิวบริเวณที่ผู้ใช้มองเห็น
- แรงกด แรงดึง การรั่ว หรือรอบการเปิด-ปิด
- วัสดุ เกรด และข้อกำหนดสารที่ตลาดปลายทางกำหนด
ทุกมิติในแบบไม่จำเป็นต้องตรวจด้วยความถี่เท่ากัน จุด CTQ ควรถูกควบคุมเข้มกว่ามิติทั่วไป และต้องระบุวิธีวัด ตำแหน่งวัด หน่วย และค่าคลาดเคลื่อนให้ชัดเจน
ก่อนผลิตจริงต้องตรวจข้อมูล วัตถุดิบ และความพร้อม
การป้องกันปัญหาที่คุ้มค่าที่สุดเกิดก่อนเปิดเครื่อง โรงงานและลูกค้าควรทบทวนข้อมูลร่วมกันเพื่อยืนยันว่ากำลังผลิตสินค้ารุ่นเดียวกันและใช้ข้อกำหนดฉบับเดียวกัน
| สิ่งที่ต้องยืนยัน | ตัวอย่างข้อมูล | ความเสี่ยงหากไม่กำหนด |
|---|---|---|
| แบบและ revision | เลขแบบ วันที่แก้ไข จุด CTQ และ tolerance | ผลิตตามแบบเก่า หรือวัดคนละตำแหน่ง |
| วัตถุดิบ | ชนิดพอลิเมอร์ เกรด สี วัสดุรีไซเคิลที่อนุญาต | สมบัติ สี และการหดตัวไม่ตรงกัน |
| Master sample | ตัวอย่างสี ผิว การประกอบ และตำหนิที่ยอมรับได้ | ตัดสินด้วยความรู้สึกและเกิดข้อโต้แย้ง |
| วิธีทดสอบ | เครื่องมือ สภาวะ จำนวนตัวอย่าง และเกณฑ์ผ่าน | ผลจากแต่ละฝ่ายเปรียบเทียบกันไม่ได้ |
| บรรจุภัณฑ์ | จำนวนต่อถุง การป้องกันรอย ฉลากและเลขล็อต | สินค้าเสียหายหรือสอบกลับไม่ได้ |
| เอกสาร | รายงานตรวจ CoC/CoA หรือเอกสารวัสดุ | ส่งมอบไม่ครบตามข้อกำหนดลูกค้า |
การตรวจรับวัตถุดิบ
โรงงานควรยืนยันชื่อวัสดุ เกรด ผู้ผลิตหรือแหล่งที่อนุมัติ เลขล็อต สี และสภาพบรรจุภัณฑ์ วัสดุบางชนิดต้องควบคุมความชื้นหรืออบก่อนผลิต จึงควรบันทึกเงื่อนไขตามเอกสารของเกรดนั้น
Certificate of Analysis หรือ CoA เป็นข้อมูลประกอบของล็อตวัตถุดิบ ไม่ใช่หลักฐานว่าชิ้นงานสำเร็จรูปจะผ่านทุกข้อกำหนด เพราะกระบวนการขึ้นรูป การผสมสี การจัดเก็บ และการปนเปื้อนยังส่งผลต่อชิ้นงาน ลูกค้าควรระบุว่าต้องการเอกสารใดและต้องเชื่อมโยงกับล็อตผลิตอย่างไร
ความพร้อมของแม่พิมพ์ เครื่องจักร และเครื่องมือวัด
ก่อนเริ่มงานควรตรวจสภาพแม่พิมพ์ จุดระบายอากาศ ระบบหล่อเย็น ฮีตเตอร์ อุปกรณ์จับยึด และเครื่องมือวัด เครื่องมือที่ใช้ตัดสิน CTQ ควรอยู่ในสถานะสอบเทียบหรือทวนสอบที่เหมาะสมกับความละเอียดของค่า tolerance
กระบวนการทั้งหมดตั้งแต่แบบถึงส่งมอบควรถูกวางแผนร่วมกัน อ่านแนวทางเพิ่มเติมได้ใน กระบวนการผลิตพลาสติกจากการออกแบบถึงส่งมอบ
First Article Inspection ตรวจตัวอย่างแรกก่อนเดินเต็มล็อต
First Article Inspection หรือ FAI คือการตรวจชิ้นงานตัวอย่างหลังติดตั้งแม่พิมพ์ ตั้งเครื่อง และทำให้กระบวนการอยู่ในสภาวะที่กำหนดแล้ว จุดประสงค์คือยืนยันว่าการตั้งค่าปัจจุบันสามารถผลิตชิ้นงานที่ตรงแบบและตัวอย่างอนุมัติได้ ก่อนเดินเครื่องต่อเป็นจำนวนมาก
รายการ FAI ควรพิจารณาตามความเสี่ยง เช่น:
- ขนาด CTQ และมิติที่มีผลต่อการประกอบ
- น้ำหนักและความสมบูรณ์ของการฉีดหรือการขึ้นรูป
- สี ความเงา ผิวลาย และตำหนิภายนอก
- การประกอบกับชิ้นส่วนคู่จริงหรือ jig ที่อนุมัติ
- การทดสอบฟังก์ชันเบื้องต้น
- รหัสแม่พิมพ์ cavity เครื่องจักร วัตถุดิบและล็อต
- เงื่อนไขกระบวนการสำคัญตามที่ตกลง
ชิ้นงานที่อนุมัติควรระบุสถานะและเก็บเป็น master sample ภายใต้สภาพที่เหมาะสม ไม่ควรใช้ตัวอย่างที่ซีด บิด หรือไม่มีข้อมูลว่าเป็น revision ใด เมื่อเปลี่ยนแบบ วัตถุดิบ แม่พิมพ์ เครื่องจักร หรือกระบวนการที่กระทบคุณภาพ ควรกำหนดว่าจะต้องอนุมัติ FAI ใหม่หรือไม่
ตรวจระหว่างผลิตเพื่อจับความเปลี่ยนแปลงของกระบวนการ
คุณภาพชิ้นงานสามารถเปลี่ยนระหว่างล็อตจากวัตถุดิบ ความชื้น อุณหภูมิ แรงดัน รอบเวลา การสึกของแม่พิมพ์ หรือการปรับเครื่อง การตรวจต้นล็อตอย่างเดียวจึงไม่เพียงพอ โรงงานควรกำหนดความถี่สุ่มตรวจตามความเสี่ยงและความเสถียรของกระบวนการ
ตัวอย่างแผนตรวจระหว่างผลิตอาจกำหนดให้ตรวจตอนเริ่มงาน หลังหยุดเครื่อง หลังเปลี่ยนวัตถุดิบหรือสี ทุกช่วงเวลาที่กำหนด และท้ายล็อต หากพบค่ามีแนวโน้มเข้าใกล้ขอบ tolerance ควรปรับกระบวนการก่อนกลายเป็นของเสีย ไม่ควรรอให้ชิ้นงานหลุดสเปกแล้วจึงแก้
ตรวจขนาดและ tolerance ด้วยวิธีที่เหมาะสม
เครื่องมือวัดต้องสัมพันธ์กับขนาดและความละเอียดที่ต้องการ เวอร์เนียร์อาจเหมาะกับบางมิติ ขณะที่ผนังบาง รูละเอียด หรือรูปทรงซับซ้อนอาจต้องใช้ไมโครมิเตอร์ เกจ โปรไฟล์โปรเจกเตอร์ CMM หรือ fixture เฉพาะ
ชิ้นงานพลาสติกเปลี่ยนขนาดได้ตามอุณหภูมิและเวลาหลังขึ้นรูป จึงควรกำหนดเวลาพักและสภาวะวัดเมื่อมิติมีความสำคัญสูง การวัดจุดเดียวด้วยแรงกดไม่คงที่อาจให้ผลต่างกัน โดยเฉพาะชิ้นส่วนบางหรือยืดหยุ่น
ตรวจสีและผิวงานภายใต้สภาวะควบคุม
งานโชว์ผิวควรมี limit sample หรือตัวอย่างขอบเขตที่ยอมรับได้สำหรับสี ความเงา รอยยุบ รอยเชื่อม ครีบ จุดดำ และรอยขีด การเปรียบเทียบควรทำภายใต้แสงและพื้นหลังที่กำหนด ไม่ควรตัดสินจากภาพถ่ายโทรศัพท์เพียงอย่างเดียว เพราะจอ แสง และ white balance ทำให้สีคลาดเคลื่อนได้
หากสีเป็น CTQ อาจใช้เครื่องวัดสีร่วมกับค่าเกณฑ์ที่ตกลง แต่ตัวเลขไม่ได้แทนการประเมินผิวทั้งหมด ควรตรวจทั้งสี ความสม่ำเสมอ ความเงา ลายผิว และตำหนิที่เห็นได้ในระยะใช้งานจริง
ตรวจฟังก์ชันและการประกอบ
ชิ้นงานอาจมีขนาดผ่านแบบแต่ยังใช้งานไม่ได้จากการสะสม tolerance หรือการบิดงอ ควรทดสอบด้วยชิ้นส่วนคู่จริงหรือ functional jig เช่น การกดล็อก การขันสกรู การปิดฝา การหมุน การรับแรง หรือการรั่ว ตามหน้าที่ของสินค้า
ควรระบุวิธีทดสอบและจำนวนรอบให้ชัด การเขียนเพียง “ประกอบได้” ไม่พอหากแต่ละคนใช้แรงหรือชิ้นส่วนอ้างอิงต่างกัน
ตำหนิชิ้นงานพลาสติกที่พบบ่อยและจุดตรวจ
| อาการ | สาเหตุที่เป็นไปได้ | วิธีตรวจ/ควบคุมเบื้องต้น |
|---|---|---|
| ฉีดไม่เต็มหรือขาดเนื้อ | การไหลไม่พอ ช่องทางไหลหรือระบายอากาศไม่เหมาะ | ตรวจรูปทรง น้ำหนัก และแนวโน้มค่ากระบวนการ |
| ครีบ | แรงปิดไม่พอ แม่พิมพ์สึก หรือแรงดันสูงเกิน | ตรวจขอบและจุดประกบด้วย limit sample หรือเกจ |
| รอยยุบหรือโพรง | ความหนาไม่สม่ำ การชดเชยเนื้อไม่พอ หรือเย็นตัวไม่เหมาะ | ตรวจผิว ตัดชิ้นทดสอบ หรือใช้วิธีเฉพาะตามความเสี่ยง |
| รอยไหม้/จุดดำ | อากาศค้าง ความร้อนสูง วัสดุค้างหรือปนเปื้อน | ตรวจด้วยสายตาภายใต้แสงควบคุมและติดตามตำแหน่งเกิดซ้ำ |
| รอยเชื่อม | แนวการไหลมาบรรจบ อุณหภูมิหรือการระบายอากาศ | ตรวจตำแหน่งและทดสอบแรงหากแนวเชื่อมอยู่บริเวณรับโหลด |
| บิดงอ | การหดตัวไม่สมดุล การหล่อเย็นหรือการจัดวางหลังผลิต | ตรวจบน fixture และวัดหลังพักตามเวลาที่กำหนด |
| สีต่าง/เม็ดสีไม่กระจาย | สัดส่วนสี วัตถุดิบ ความร้อน หรือการผสมไม่สม่ำเสมอ | เทียบ master sample และตรวจด้วยเครื่องมือเมื่อจำเป็น |
| ประกอบแน่นหรือหลวม | มิติสะสม การหดตัว หรือชิ้นส่วนคู่เปลี่ยน revision | ตรวจด้วย mating part หรือ functional gauge ที่ควบคุมแล้ว |
ตารางนี้ช่วยชี้จุดเริ่มต้น แต่ไม่ควรสรุปสาเหตุจากรูปลักษณ์เพียงอย่างเดียว การแก้ปัญหาควรใช้ข้อมูลวัตถุดิบ แม่พิมพ์ เครื่องจักร cavity เวลา และผลวัดร่วมกัน
ตรวจขั้นสุดท้ายก่อนส่งมอบ
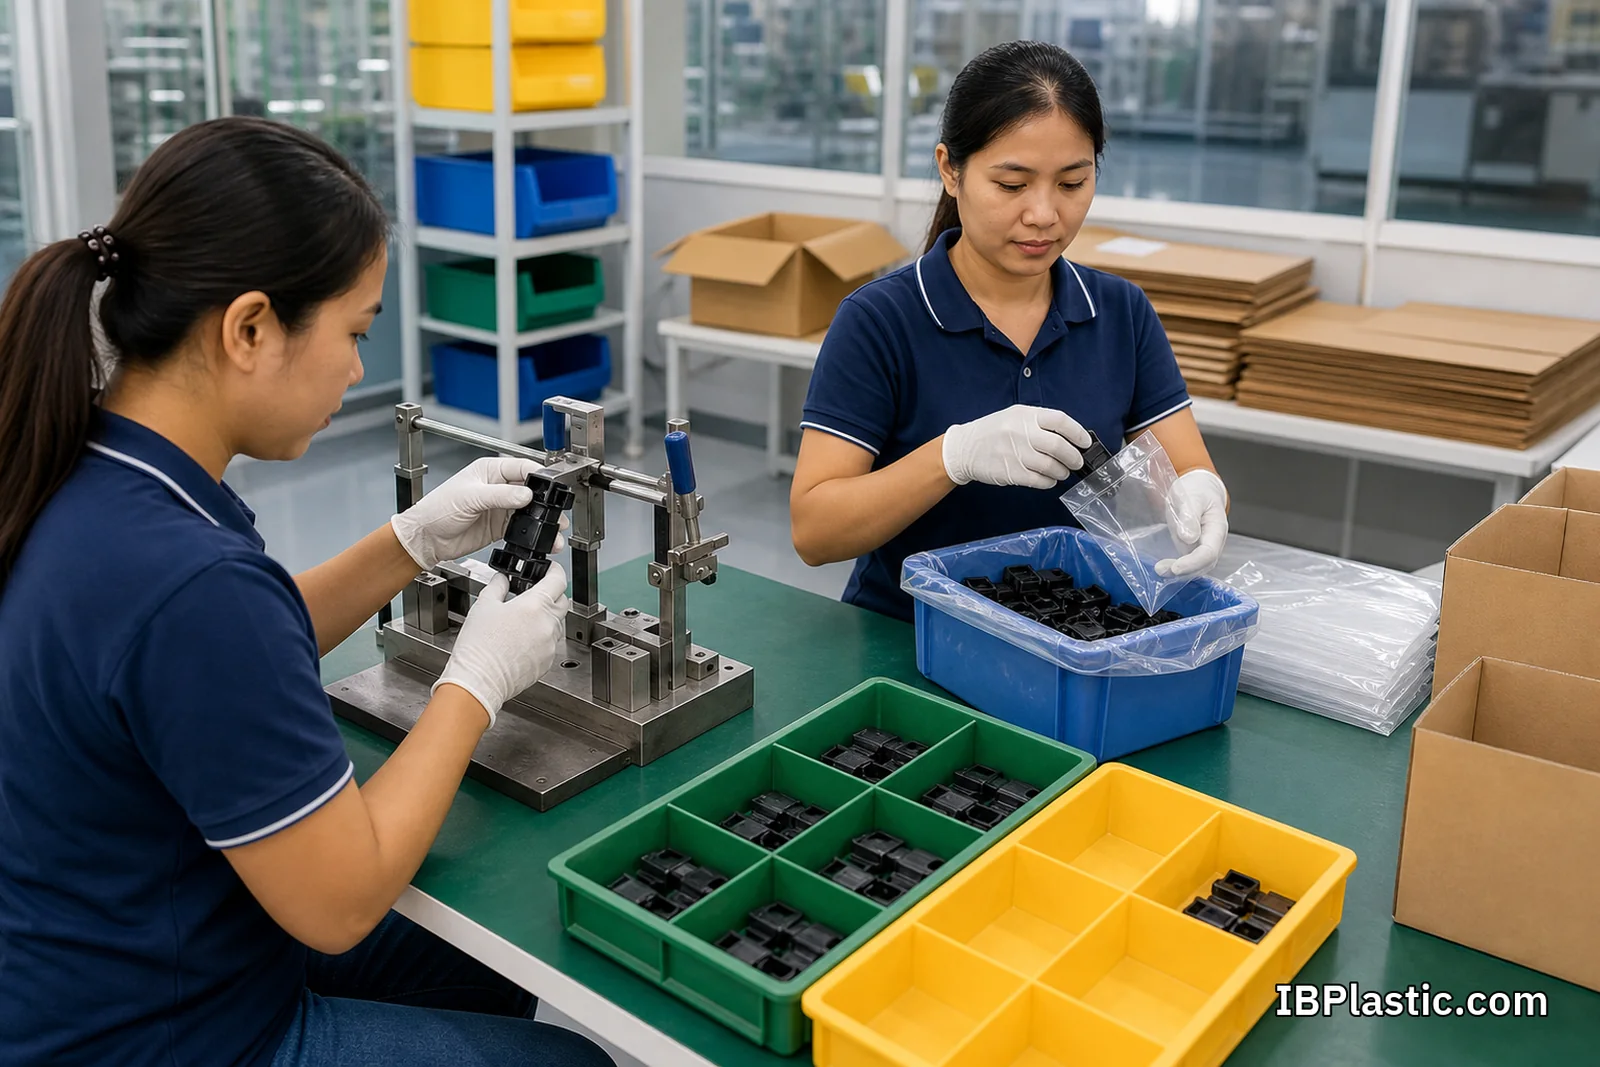
Final Inspection เป็นการยืนยันว่าล็อตพร้อมส่งตามข้อตกลง ควรตรวจทั้งตัวสินค้า จำนวน บรรจุภัณฑ์ ฉลาก เอกสาร และการแบ่งล็อต ไม่ใช่ตรวจรูปลักษณ์เพียงอย่างเดียว
รายการที่ควรพิจารณา ได้แก่:
- จำนวนและรหัสสินค้า/แบบตรงใบสั่งซื้อ
- จุด CTQ ตามแผนตรวจขั้นสุดท้าย
- สี ผิว ตำหนิและความสะอาด
- การประกอบหรือฟังก์ชันที่กำหนด
- จำนวนต่อถุง/กล่อง การกันรอยและทิศทางการวาง
- ฉลาก lot number วันที่ผลิต cavity หรือข้อมูลสอบกลับที่ตกลง
- รายงานตรวจและเอกสารวัสดุที่ต้องส่งมอบ
AQL คือแผนสุ่มตรวจ ไม่ใช่คำรับประกันว่าไม่มีของเสีย
AQL หรือ Acceptance Quality Limit ใช้ร่วมกับขนาดล็อต ระดับการตรวจ และแผนสุ่ม เพื่อกำหนดจำนวนตัวอย่างและเกณฑ์รับ/ไม่รับล็อต มาตรฐานปัจจุบันสำหรับการสุ่มตรวจแบบคุณลักษณะรายล็อตคือ ISO 2859-1:2026
การระบุเพียง “AQL 1.0” ยังไม่ครบ ต้องตกลงประเภทข้อบกพร่อง ระดับการตรวจ แผนสุ่ม และกติกาเมื่อไม่ผ่านด้วย AQL ไม่ได้แปลว่ายอมให้ส่งของเสียตามเปอร์เซ็นต์นั้น และไม่ได้รับประกันว่าล็อตที่ผ่านจะไม่มีของเสียเลย งานที่ความเสียหายร้ายแรงอาจต้องตรวจ 100% หรือใช้การทดสอบเฉพาะเพิ่มเติม
เมื่อพบของไม่ผ่านต้องควบคุมอย่างไร
ชิ้นงานต้องสงสัยควรถูกแยกและระบุสถานะเพื่อไม่ให้ปะปนกับของดี จากนั้นบันทึกขอบเขต เช่น เวลา เครื่องจักร cavity วัตถุดิบ และจำนวนที่อาจได้รับผลกระทบ ก่อนตัดสินใจคัด แก้ไข ใช้โดยยอมรับเป็นกรณี หรือทำลายตามอำนาจอนุมัติที่กำหนด
การวิเคราะห์สาเหตุควรแยกอาการออกจากต้นเหตุ ตัวอย่างเช่น “ครีบ” เป็นอาการ ส่วนต้นเหตุอาจมาจากแม่พิมพ์ แรงปิด การตั้งค่า หรือสิ่งแปลกปลอม การแก้เฉพาะการคัดของเสียโดยไม่แก้ต้นเหตุทำให้ปัญหาเกิดซ้ำได้
เมื่อลูกค้าร้องเรียน ข้อมูล lot traceability ช่วยจำกัดขอบเขตการสอบสวนและการเรียกคืนได้รวดเร็วขึ้น จึงควรเชื่อมโยงวัตถุดิบ เครื่องจักร แม่พิมพ์ cavity เวลา ผู้ตรวจ และผลทดสอบเท่าที่เหมาะกับความเสี่ยง
ผู้จ้างผลิตควรส่งข้อมูลอะไรให้โรงงาน
ก่อนขอราคาและผลิตตัวอย่าง ควรเตรียมอย่างน้อย:
- แบบ 2D/3D พร้อมเลข revision และมิติ CTQ
- วัสดุ เกรด สี และข้อจำกัดการใช้วัสดุหมุนเวียน
- ตัวอย่าง master และ limit sample หากมี
- หน้าที่ของชิ้นงาน สภาวะใช้งาน และชิ้นส่วนคู่ประกอบ
- วิธีทดสอบ เกณฑ์ผ่าน จำนวนตัวอย่าง และเอกสารที่ต้องการ
- นิยาม defect ระดับ critical/major/minor ตามความเสี่ยงของสินค้า
- แผนสุ่มตรวจหรือข้อกำหนดตรวจ 100%
- ฉลาก บรรจุภัณฑ์ การสอบกลับ และอายุการเก็บ
- ขั้นตอนอนุมัติเมื่อเปลี่ยนแบบ วัสดุ สี แม่พิมพ์ หรือแหล่งผลิต
ดาวน์โหลดแนวคิดสำหรับตรวจรับปลายทางได้จาก เช็กลิสต์ตรวจสอบสินค้าพลาสติก และหากกำลังประเมินผู้ผลิต ควรอ่าน วิธีเลือกโรงงาน OEM พลาสติก ประกอบด้วย
เลือกโรงงานจากระบบควบคุม ไม่ใช่ดูใบรับรองอย่างเดียว
ใบรับรองระบบ เช่น ISO 9001 ช่วยบอกว่ามีกรอบการบริหารคุณภาพ แต่ไม่ได้หมายความว่าผลิตภัณฑ์ทุกชิ้นผ่านข้อกำหนดโดยอัตโนมัติ ควรตรวจขอบเขตใบรับรอง ความถูกต้องของเอกสาร และหลักฐานการนำระบบไปใช้กับงานจริง
คำถามที่ช่วยประเมินโรงงานได้ดี ได้แก่:
- ใครเป็นผู้อนุมัติ FAI และควบคุม master sample
- โรงงานกำหนดความถี่ตรวจจากอะไร
- เครื่องมือ CTQ มีการสอบเทียบหรือทวนสอบอย่างไร
- สามารถสอบกลับวัตถุดิบ เครื่องจักร แม่พิมพ์ และล็อตได้หรือไม่
- เมื่อพบของเสีย มีการกักกัน วิเคราะห์สาเหตุ และป้องกันซ้ำอย่างไร
- การเปลี่ยนวัสดุหรือกระบวนการต้องขออนุมัติลูกค้าหรือไม่
- รายงาน QC แสดงค่าที่วัดจริงหรือแสดงเพียงผ่าน/ไม่ผ่าน
ระบบ QC ที่มากขึ้นมีต้นทุน แต่ควรเทียบกับความเสี่ยงของสินค้าและค่าเสียหายเมื่อหลุดถึงลูกค้า แนวทางคิดต้นทุนรวมดูได้ที่ ต้นทุนการผลิตพลาสติก OEM
คำถามที่พบบ่อย
ต้องตรวจชิ้นงานทุกชิ้นหรือไม่
ไม่จำเป็นสำหรับทุกงาน การเลือกตรวจ 100% หรือสุ่มตรวจขึ้นกับความรุนแรงของข้อบกพร่อง ความสามารถในการตรวจ ความเสถียรของกระบวนการ และต้นทุน งานด้านความปลอดภัยหรือข้อบกพร่องที่ตรวจด้วยระบบอัตโนมัติได้อาจเหมาะกับการตรวจทุกชิ้น ส่วนคุณลักษณะทั่วไปอาจใช้แผนสุ่มที่ตกลงกัน
ตัวอย่าง Golden Sample ใช้แทนแบบได้ไหม
ไม่ควรใช้แทนกัน แบบบอกมิติ วัสดุ และข้อกำหนดที่วัดได้ ส่วนตัวอย่างช่วยสื่อสี ผิว สัมผัส และการประกอบ ควรควบคุมทั้งแบบ revision ล่าสุดและตัวอย่างที่ระบุสถานะชัดเจน
ทำไมชิ้นงานล็อตแรกผ่าน แต่ล็อตถัดไปมีปัญหา
อาจเกิดจากการเปลี่ยนล็อตวัตถุดิบ ความชื้น การสึกของแม่พิมพ์ การตั้งเครื่อง เครื่องจักร สี สภาพแวดล้อม หรือการเปลี่ยนผู้ปฏิบัติงาน จึงต้องมีการตรวจระหว่างผลิต การสอบกลับ และ change control ไม่ใช่อาศัยการอนุมัติครั้งแรกตลอดอายุโครงการ
รายงาน QC ควรมีอะไร
ควรระบุเลขงาน/ล็อต แบบ revision วันเวลา จุดตรวจ วิธีหรือเครื่องมือ จำนวนตัวอย่าง ค่าที่วัดจริง เกณฑ์ผ่าน ผู้ตรวจ และผลการตัดสิน ข้อมูลที่จำเป็นขึ้นกับความเสี่ยงและข้อตกลง ไม่จำเป็นต้องสร้างเอกสารจำนวนมากหากไม่ช่วยควบคุมงาน
สรุป
โรงงานพลาสติกที่ควบคุมคุณภาพได้ดีต้องเริ่มจากข้อกำหนดที่ชัด ควบคุมวัตถุดิบและความพร้อม อนุมัติ First Article ตรวจแนวโน้มระหว่างผลิต ตรวจฟังก์ชันและรูปลักษณ์ และยืนยันล็อตก่อนส่งมอบ พร้อมระบบกักกันของเสียและสอบกลับข้อมูล
สำหรับผู้จ้างผลิต การส่งแบบ จุด CTQ ตัวอย่าง เกณฑ์ defect วิธีทดสอบ และข้อกำหนดเอกสารตั้งแต่ต้นช่วยให้โรงงานออกแบบแผน QC ได้ตรงความเสี่ยง ลดการตีความต่างกัน และประเมินต้นทุนได้แม่นยำกว่าการรอตรวจสินค้าเมื่อผลิตเสร็จแล้ว