OEM & Factory
ต้นทุนการผลิตพลาสติก OEM คิดยังไง อะไรทำให้ราคาต่างกัน
เวลาขอราคาผลิตสินค้าพลาสติก OEM ผู้ว่าจ้างมักได้รับตัวเลขที่ต่างกันมาก แม้ชิ้นงานดูคล้ายกัน สาเหตุไม่ได้อยู่ที่โรงงานใด “บวกแพงกว่า” เพียงอย่างเดียว แต่เกิดจากสมมติฐานเรื่องวัสดุ น้ำหนัก กระบวนการ แม่พิมพ์ จำนวนผลิต เกณฑ์คุณภาพ งานหลังการผลิต และสิ่งที่รวมอยู่ในใบเสนอราคาไม่เหมือนกัน
การดูเฉพาะราคาต่อชิ้นจึงอาจทำให้เลือกข้อเสนอที่ดูถูก แต่มีค่าใช้จ่ายเพิ่มภายหลัง เช่น ค่าแก้แบบ ค่าทดลองแม่พิมพ์ งานเสีย บรรจุภัณฑ์ การตรวจซ้ำ หรือค่าขนส่ง บทความนี้จะช่วยแยกโครงสร้างต้นทุน อธิบายวิธีคำนวณต้นทุนต่อชิ้น และให้เช็กลิสต์สำหรับเปรียบเทียบใบเสนอราคาอย่างเป็นธรรม
> คำตอบแบบสั้น: ต้นทุนงานพลาสติก OEM ควรแยกเป็นต้นทุนครั้งเดียว ต้นทุนต่อรอบผลิต ต้นทุนแปรผันต่อชิ้น และต้นทุนหลังการผลิต จากนั้นหารด้วย “จำนวนชิ้นดีที่รับมอบได้” ไม่ใช่ดูเฉพาะราคาหน้าเครื่องหรือราคาต่อชิ้นที่ยังไม่รวมรายการอื่น
เริ่มจากสมการต้นทุนรวมของโครงการ
ก่อนเจาะรายละเอียด ควรมองต้นทุนเป็นภาพรวมดังนี้
ต้นทุนรวมของโครงการ = ค่าออกแบบและพัฒนา + ค่าแม่พิมพ์หรือเครื่องมือ + ค่าตั้งการผลิต + ต้นทุนผลิตต่อชิ้น + งานรองและบรรจุภัณฑ์ + การตรวจสอบ + ขนส่งและค่าใช้จ่ายตามเงื่อนไขการค้า
ส่วนต้นทุนเฉลี่ยต่อชิ้นที่ใช้ตัดสินใจควรคำนวณจาก
ต้นทุนเฉลี่ยต่อชิ้น = ต้นทุนรวมทั้งหมด ÷ จำนวนชิ้นดีที่รับมอบได้
คำว่า “ชิ้นดี” สำคัญ เพราะถ้าผลิต 10,000 ชิ้นแต่ผ่านเกณฑ์เพียง 9,700 ชิ้น ต้นทุนจริงต้องกระจายบนสินค้าที่ใช้งานได้ 9,700 ชิ้น ทั้งนี้ควรตกลงล่วงหน้าว่าของเสียในกระบวนการ จำนวนส่งเกินหรือขาด และงานไม่ผ่านเกณฑ์เป็นความรับผิดชอบของฝ่ายใด
แยกต้นทุนคงที่ ต้นทุนต่อรอบ และต้นทุนผันแปร
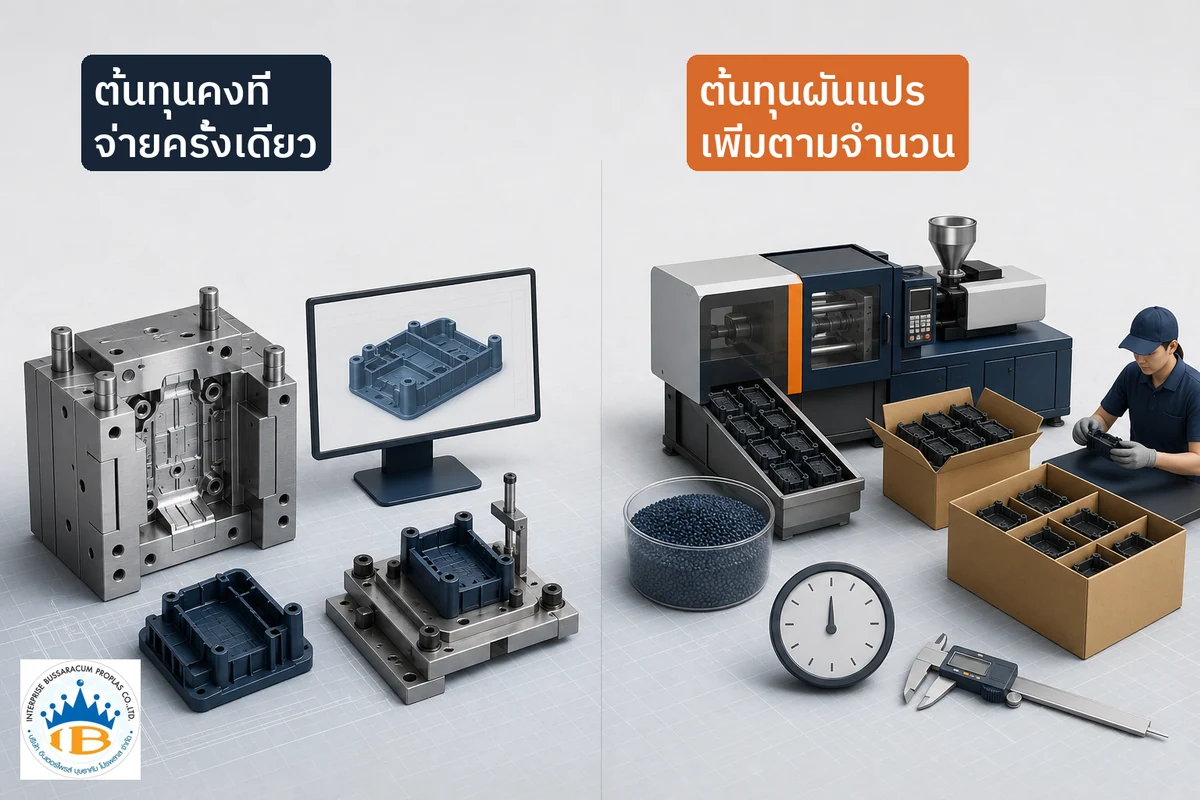
การแยกประเภทต้นทุนช่วยให้เห็นว่าการเพิ่มจำนวนผลิตลดรายการใดได้ และรายการใดไม่ได้ลดตามจำนวน
| ประเภทต้นทุน | ตัวอย่าง | พฤติกรรมเมื่อเพิ่มจำนวนผลิต |
|---|---|---|
| ต้นทุนครั้งเดียว | ออกแบบผลิตภัณฑ์ ทำต้นแบบ แม่พิมพ์ จิ๊ก หรืออุปกรณ์ตรวจเฉพาะ | ต้นทุนรวมใกล้เคียงเดิม แต่เฉลี่ยต่อชิ้นลดลงเมื่อผลิตสะสมมากขึ้น |
| ต้นทุนต่อรอบผลิต | ตั้งเครื่อง ล้างเครื่อง เปลี่ยนสี อุ่นแม่พิมพ์ ทดลองก่อนเดินงาน | เกิดใหม่เมื่อเริ่มแต่ละรอบ จึงแพงขึ้นหากแบ่งเป็นล็อตเล็กหลายครั้ง |
| ต้นทุนผันแปรต่อชิ้น | วัตถุดิบ เวลาเครื่อง แรงงาน งานพิมพ์ งานประกอบ | เพิ่มตามจำนวนชิ้น แต่อัตราต่อชิ้นอาจเปลี่ยนตามประสิทธิภาพและช่วงราคา |
| ต้นทุนหลังการผลิต | ตรวจสอบ บรรจุภัณฑ์ จัดเก็บ ขนส่ง | ขึ้นกับวิธีตรวจ รูปแบบแพ็ก ปริมาตร น้ำหนัก และรอบส่ง |
ตัวอย่างเช่น ค่าแม่พิมพ์ไม่ควรถูกบวกเต็มจำนวนเข้าไปในทุกคำสั่งซื้อ หากลูกค้าเป็นเจ้าของแม่พิมพ์และจะใช้ผลิตต่อเนื่อง ควรแยกค่าแม่พิมพ์ออกจากราคาผลิต และคำนวณต้นทุนเฉลี่ยตามยอดผลิตสะสมที่คาดการณ์ไว้
กระบวนการผลิตกำหนดโครงสร้างต้นทุน
ชิ้นงานเดียวกันอาจผลิตได้มากกว่าหนึ่งวิธี แต่ต้นทุนเครื่องมือ เวลาเครื่อง และจำนวนที่คุ้มจะแตกต่างกัน กระบวนการหลักที่พบบ่อย ได้แก่
งานฉีดขึ้นรูป
มีต้นทุนแม่พิมพ์และการทดลองช่วงแรก แต่เหมาะกับชิ้นงานสามมิติที่ต้องการรายละเอียดซ้ำและผลิตจำนวนมาก ต้นทุนต่อชิ้นสัมพันธ์กับเวลาในหนึ่งรอบ จำนวนคาวิตี้ การนำชิ้นงานออกจากแม่พิมพ์ และงานรองที่ต้องทำหลังฉีด
งานรีดพลาสติก
เหมาะกับท่อ ราง คิ้ว ซีล หรือโปรไฟล์ที่มีหน้าตัดคงที่ ต้นทุนขึ้นกับหัวดาย การตั้งไลน์ อัตราการเดินเครื่อง ความยาวต่อชิ้น การตัด และการควบคุมขนาดระหว่างการผลิตต่อเนื่อง
งานเป่าขึ้นรูป
เหมาะกับขวด แกลลอน หรือชิ้นงานกลวง ต้นทุนเกี่ยวข้องกับแม่พิมพ์ การควบคุมความหนา การตัดแต่งส่วนเกิน การทดสอบการรั่ว และความเข้ากันได้กับฝาหรือชิ้นส่วนประกอบ
หากยังไม่แน่ใจว่างานเหมาะกับกระบวนการใด สามารถอ่าน ฉีด เป่า และอัดรีดพลาสติกต่างกันอย่างไร การเลือกกระบวนการให้ตรงกับรูปทรงและปริมาณมักลดต้นทุนได้มากกว่าการต่อรองราคาจากกระบวนการที่ไม่เหมาะ
วัตถุดิบ น้ำหนักสุทธิ และของเสีย
ต้นทุนวัสดุไม่ได้คำนวณจากชื่อพลาสติกอย่าง PP, PE, ABS หรือ PC เท่านั้น แต่ขึ้นกับเกรด คุณสมบัติ แหล่งวัตถุดิบ สี สารเติมแต่ง และปริมาณที่ต้องซื้อขั้นต่ำ โรงงานควรระบุวัสดุให้ชัดพอที่จะตรวจสอบได้ ไม่ใช้เพียงคำว่า “เกรดทั่วไป” หรือ “เทียบเท่า” โดยไม่มีเกณฑ์
น้ำหนักที่ใช้คิดต้นทุนอาจมากกว่าน้ำหนักสินค้าสำเร็จ เพราะกระบวนการบางชนิดมีทางวิ่ง ชิ้นส่วนตัดแต่ง งานทดลอง หรือของเสียช่วงตั้งเครื่อง ควรถามว่าใบเสนอราคาใช้สมมติฐานน้ำหนักเท่าไร ของเสียคิดอย่างไร และเศษที่นำกลับมาใช้ได้มีเงื่อนไขแบบใด
การลดน้ำหนักควรผ่านการตรวจแบบและทดสอบ ไม่ใช่ลดความหนาทุกจุดโดยอัตโนมัติ แนวทางที่มักใช้ได้คือทำความหนาให้สม่ำเสมอ เพิ่มซี่โครงเฉพาะจุด และลดเนื้อวัสดุส่วนที่ไม่ช่วยรับแรง หากกำลังเปรียบเทียบวัสดุพื้นฐาน อ่านเพิ่มได้ที่ PP, PE, ABS และ PC ต่างกันอย่างไร
หากพิจารณาวัตถุดิบรีไซเคิลเพื่อควบคุมต้นทุน ต้องกำหนดสมบัติ สี ความสม่ำเสมอ แหล่งที่มา และเกณฑ์ตรวจให้เหมาะกับการใช้งาน ไม่ควรตัดสินจากราคาวัตถุดิบเพียงอย่างเดียว ดูข้อควรพิจารณาได้จาก เม็ดพลาสติกรีไซเคิลกับพลาสติกใหม่ต่างกันอย่างไร
แบบชิ้นงานมีผลต่อทั้งแม่พิมพ์และเวลาเครื่อง
ความซับซ้อนของแบบสร้างต้นทุนได้หลายทาง เช่น undercut ที่ต้องใช้สไลด์ ผนังหนาที่ทำให้เย็นตัวนาน ผิวงานที่ต้องขัดละเอียด ค่าคลาดเคลื่อนที่แคบ หรือชิ้นงานที่ถอดออกจากแม่พิมพ์ยาก แบบที่ดูต่างกันเพียงเล็กน้อยจึงอาจใช้แม่พิมพ์และเวลาในหนึ่งรอบไม่เท่ากัน
ก่อนสั่งทำแม่พิมพ์ควรให้โรงงานทำ DFM หรือการตรวจแบบเพื่อการผลิต โดยพิจารณาอย่างน้อย
- ความหนาผนังและการเปลี่ยนความหนาระหว่างส่วน
- มุมถอดแบบ รอยประกบ และตำแหน่งทางเข้าเนื้อพลาสติก
- จุดที่ต้องใช้สไลด์ อินเสิร์ต หรือกลไกเคลื่อนที่
- ตำแหน่งรับแรง จุดประกอบ และค่าคลาดเคลื่อนที่สำคัญ
- ความเสี่ยงต่อการยุบ บิดงอ รอยเชื่อม หรืออากาศค้าง
- วิธีจับชิ้นงานสำหรับงานพิมพ์ ประกอบ หรือตรวจวัดภายหลัง
การแก้แบบบนจอก่อนตัดเหล็กมักถูกกว่าการแก้แม่พิมพ์หลังทดลอง แต่ทุกการปรับต้องได้รับอนุมัติจากเจ้าของแบบและไม่ลดสมบัติที่จำเป็นของสินค้า
ค่าแม่พิมพ์ไม่ได้มีแค่ราคาทำโมล
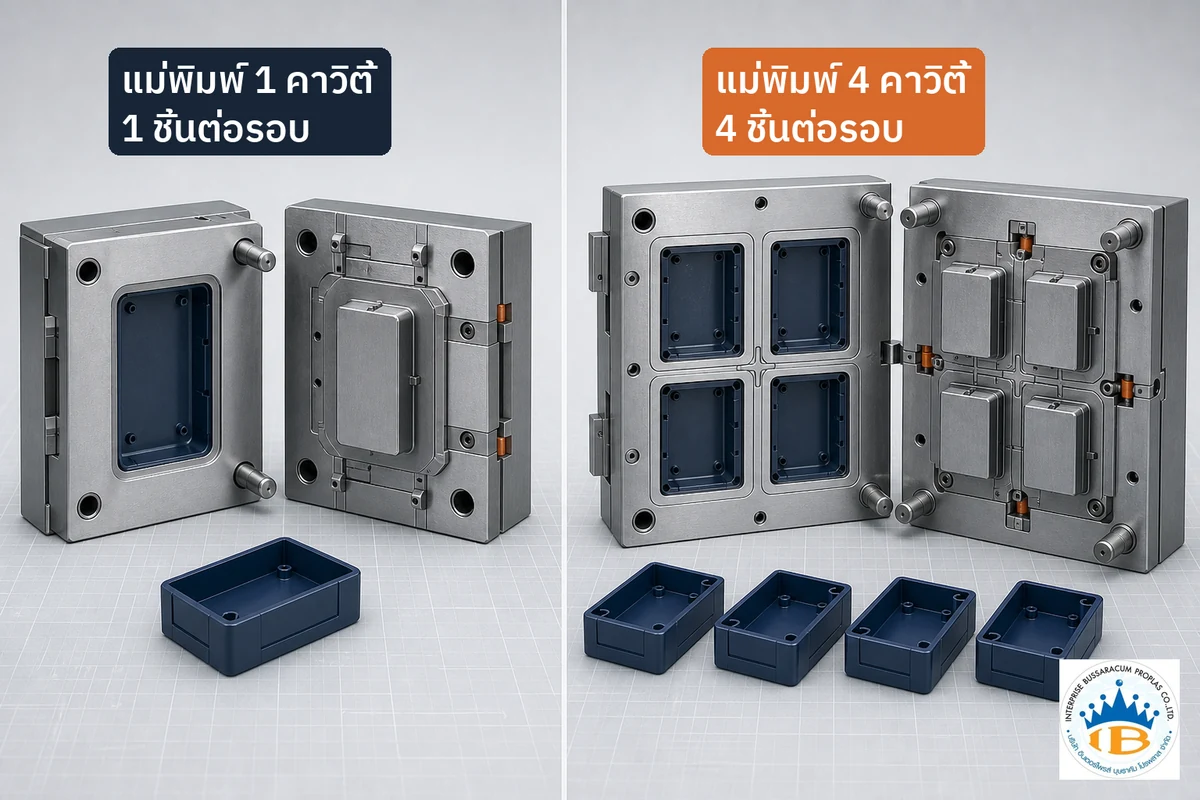
ใบเสนอราคาแม่พิมพ์ควรอธิบายขอบเขตมากกว่าตัวเลขก้อนเดียว เพราะต้นทุนอาจรวมรายการต่างกัน ได้แก่ วัสดุแม่พิมพ์ จำนวนคาวิตี้ ระบบทางวิ่ง กลไกสไลด์ ระบบหล่อเย็น การทดลอง จำนวนรอบแก้ไข จิ๊กตรวจ อะไหล่ และการบำรุงรักษา
แม่พิมพ์หลายคาวิตี้มีโอกาสผลิตหลายชิ้นต่อหนึ่งรอบ ช่วยลดเวลาเครื่องต่อชิ้นเมื่อยอดสูง แต่ตัวแม่พิมพ์ซับซ้อนและลงทุนมากกว่า จึงต้องประเมินจากยอดผลิตตลอดโครงการ ไม่ใช่ดูเฉพาะล็อตแรก บทความ แม่พิมพ์ฉีดพลาสติกราคาเท่าไร อธิบายปัจจัยด้านโมลโดยละเอียด
นอกจากนี้ควรระบุเป็นลายลักษณ์อักษรว่าใครเป็นเจ้าของแม่พิมพ์ เก็บไว้ที่ใด นำไปผลิตกับโรงงานอื่นได้หรือไม่ และเมื่อยุติโครงการจะส่งคืนอย่างไร อ่านประเด็นสัญญาได้ที่ แม่พิมพ์เป็นของใคร ส่วนยอดผลิตระยะยาวควรพิจารณาร่วมกับ อายุการใช้งานของแม่พิมพ์ฉีดพลาสติก
เวลาเครื่อง รอบการผลิต และแรงงาน
สำหรับงานฉีด ต้นทุนเวลาเครื่องสัมพันธ์กับขนาดเครื่อง แรงปิด ปริมาตรฉีด เวลาเติม เวลาเย็น และวิธีนำชิ้นงานออก งานที่ต้องใช้เครื่องใหญ่หรือมีรอบผลิตนานอาจแพงกว่าแม้น้ำหนักวัสดุใกล้กัน
สำหรับงานรีด ต้นทุนสัมพันธ์กับอัตราการผลิตต่อชั่วโมง ความเสถียรของหน้าตัด การเปลี่ยนสี การตัด และการหยุดตั้งไลน์ ส่วนงานเป่าต้องรวมเวลาขึ้นรูป ตัดแต่ง และทดสอบตามความเสี่ยงของภาชนะ
แรงงานยังเพิ่มขึ้นเมื่อชิ้นงานต้องวางอินเสิร์ตด้วยมือ แกะครีบ ประกอบหลายส่วน ตรวจทุกชิ้น หรือแพ็กหลายขั้นตอน การออกแบบให้เครื่องจักรทำงานต่อเนื่องและลดการจับซ้ำจึงช่วยลดทั้งต้นทุนและความผันแปรด้านคุณภาพ
MOQ และจำนวนผลิตทำให้ราคาต่อชิ้นเปลี่ยน
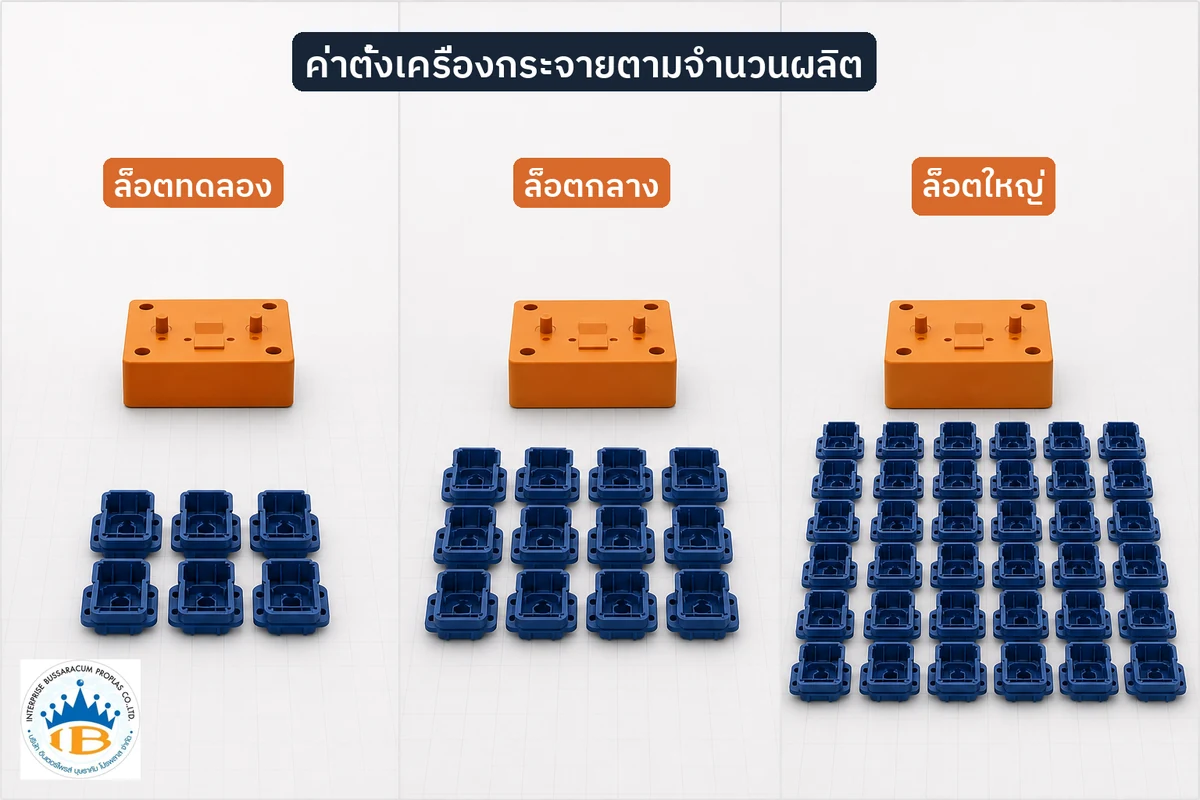
MOQ เกิดจากต้นทุนตั้งเครื่อง ปริมาณวัตถุดิบขั้นต่ำ การเปลี่ยนสี บรรจุภัณฑ์ และเวลาที่ต้องกันคิวเครื่อง เมื่อผลิตน้อย ต้นทุนต่อรอบต้องกระจายบนจำนวนชิ้นน้อย ราคาต่อชิ้นจึงสูงขึ้น
ควรขอราคาอย่างน้อยสามระดับ เช่น ล็อตทดลอง ล็อตที่คาดว่าจะสั่งจริง และยอดเมื่อขยายตลาด พร้อมถามว่าราคามีอายุเท่าไรและใช้สมมติฐานวัตถุดิบใด ดูรายละเอียดได้ที่ MOQ โรงงานพลาสติกคืออะไร
อย่างไรก็ตาม การสั่งมากเพื่อให้ราคาต่อชิ้นต่ำอาจไม่คุ้มหากสินค้ายังไม่ผ่านตลาด มีความเสี่ยงแก้แบบ หรือต้องเสียค่าเก็บและเงินทุนหมุนเวียน ล็อตทดลองที่แพงกว่าต่อชิ้นอาจมีต้นทุนธุรกิจต่ำกว่า อ่านแนวคิดเพิ่มเติมได้จาก การผลิตล็อตเล็กเพื่อทดลองตลาด
สี ผิว งานพิมพ์ และการประกอบ
สีมาตรฐานมักจัดการง่ายกว่าสีเฉพาะแบรนด์ เพราะสีเฉพาะอาจต้องมีการผสม ทดลอง และสั่งเม็ดสีขั้นต่ำ หากต้องควบคุมความต่างของสี ควรกำหนดมาตรฐานอ้างอิง ตัวอย่างอนุมัติ และสภาพแสงที่ใช้ตรวจ
รายการที่มักถูกคิดเพิ่ม ได้แก่
- ผิวเงา ผิวด้าน ลายผิว หรือการขัดแม่พิมพ์เฉพาะ
- สกรีน แพดพิมพ์ ฟอยล์ ฉลาก หรือเลเซอร์มาร์ก
- การเชื่อม การติดกาว การขันสกรู หรือประกอบหลายชิ้น
- การใส่อินเสิร์ต โลหะ ยาง ซีล หรืออุปกรณ์อื่น
- การคัดสี คัดตำหนิ และป้องกันผิวก่อนแพ็ก
- บรรจุภัณฑ์เฉพาะแบรนด์หรือการจัดชุดสินค้า
ควรขอราคาแยกงานรองแต่ละรายการ เพราะช่วยให้เห็นว่าส่วนใดจำเป็นในล็อตแรก และส่วนใดสามารถย้ายไปทำภายหลังโดยไม่กระทบคุณภาพหลัก
คุณภาพ การทดสอบ และเอกสารมีต้นทุน
คำว่า “มี QC” ยังไม่บอกว่าตรวจอะไร ตรวจบ่อยแค่ไหน และใช้เกณฑ์ใด ต้นทุนการตรวจต่างกันมากระหว่างการสุ่มตรวจบางขนาด การตรวจทุกชิ้น การทดสอบแรง การทดสอบการรั่ว การคัดผิว หรือการจัดทำรายงานผล
ควรแบ่งข้อกำหนดเป็นสามระดับ
- จุดวิกฤต: กระทบความปลอดภัย การทำงาน หรือการประกอบ ต้องกำหนดเกณฑ์และวิธีตรวจชัดเจน
- จุดสำคัญ: กระทบประสบการณ์ใช้งานหรือภาพลักษณ์ ควรกำหนดขอบเขตที่ยอมรับได้
- จุดทั่วไป: ใช้เกณฑ์การผลิตปกติ เพื่อไม่เพิ่มต้นทุนโดยไม่มีประโยชน์
ก่อนผลิตจริงควรอนุมัติตัวอย่างหรือ Golden Sample และระบุว่าใช้เป็นมาตรฐานด้านใด เช่น ขนาด สี ผิว การประกอบ หรือการใช้งาน แนวทางระบบตรวจสามารถอ่านได้ที่ โรงงานพลาสติกตรวจสอบคุณภาพอย่างไร และใช้ เช็กลิสต์ตรวจรับสินค้าพลาสติก ก่อนรับมอบ
บรรจุภัณฑ์ ขนส่ง และเงื่อนไขการส่งมอบ
สินค้าพลาสติกบางชนิดมีน้ำหนักเบาแต่กินพื้นที่ ค่าขนส่งจึงอาจขึ้นกับปริมาตรมากกว่าน้ำหนัก รูปทรงที่ซ้อนกันไม่ได้ การป้องกันรอย และจำนวนชิ้นต่อกล่องมีผลต่อต้นทุนตั้งแต่โรงงานถึงคลังสินค้า
ควรถามให้ชัดว่าใบเสนอราคารวมรายการใด
- ถุง กล่อง ถาดคั่น พาเลต และฉลาก
- การแพ็กแบบขายปลีกหรือแพ็กรวมสำหรับโรงงานลูกค้า
- ค่าจัดส่ง จุดส่ง และจำนวนรอบส่ง
- การจัดเก็บสินค้าหรือวัตถุดิบคงเหลือ
- ภาษีและเงื่อนไขชำระเงิน
- ความรับผิดชอบเมื่อสินค้าเสียหายระหว่างขนส่ง
หากกำหนดส่งกระชั้น โรงงานอาจต้องเร่งวัตถุดิบ แทรกคิว หรือเพิ่มกะผลิต จึงควรวางเวลาสำหรับแบบ ตัวอย่าง แม่พิมพ์ และการอนุมัติ ไม่ใช่นับเฉพาะวันเดินเครื่อง ดูลำดับเวลาได้ที่ ระยะเวลาผลิตสินค้าพลาสติก OEM
อ่านใบเสนอราคาให้เปรียบเทียบกันได้
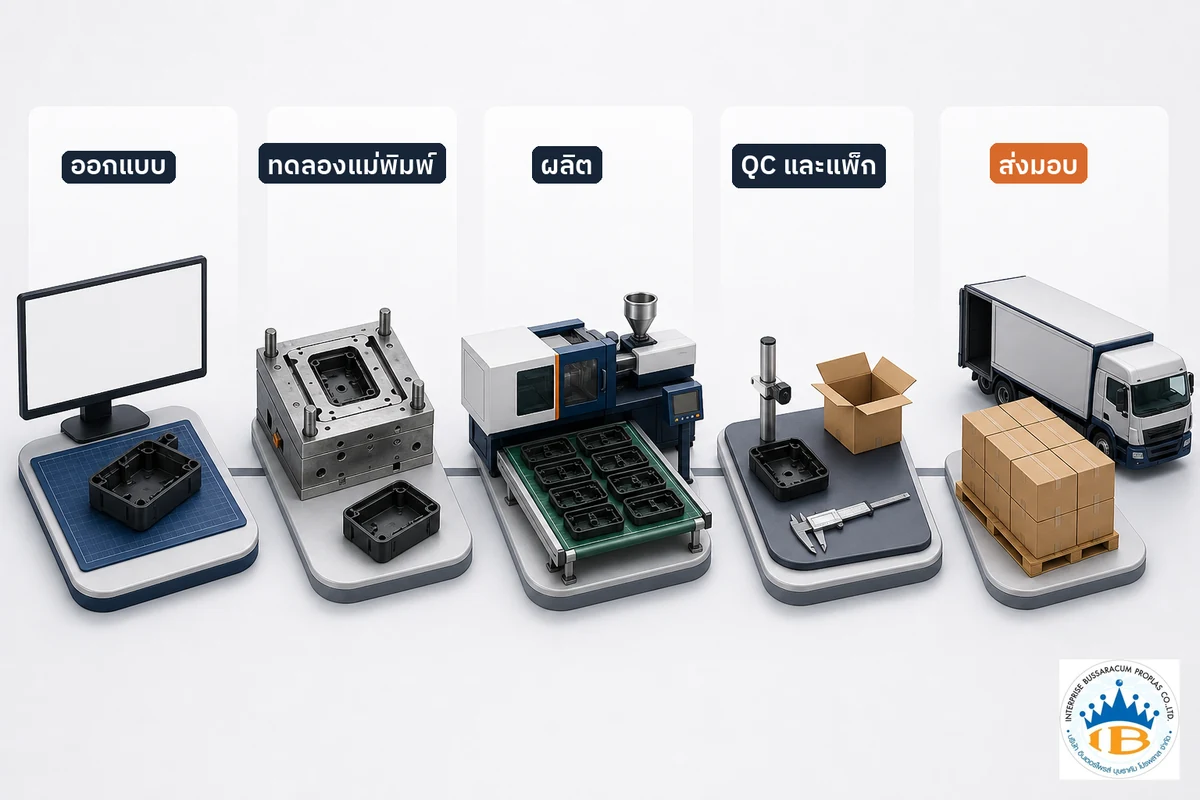
ใบเสนอราคาที่เปรียบเทียบได้ควรยึด Product Brief ชุดเดียวกัน และระบุสมมติฐานสำคัญครบ ตารางต่อไปนี้ช่วยตรวจว่าตัวเลขจากแต่ละโรงงานอยู่บนฐานเดียวกันหรือไม่
| รายการ | สิ่งที่ควรระบุ |
|---|---|
| ชิ้นงาน | รหัสแบบ เวอร์ชัน ขนาด น้ำหนัก และจำนวน |
| วัสดุ | ชนิด เกรด สี สารเติมแต่ง และเงื่อนไขการเปลี่ยนวัสดุ |
| แม่พิมพ์ | จำนวนคาวิตี้ อายุเป้าหมาย การทดลอง การแก้ไข ความเป็นเจ้าของ และการบำรุงรักษา |
| การผลิต | กระบวนการ ขนาดเครื่อง MOQ ราคาตามช่วงจำนวน และจำนวนส่งเกิน/ขาด |
| งานรอง | พิมพ์ ประกอบ คัดงาน และบรรจุภัณฑ์ |
| คุณภาพ | เกณฑ์ตรวจ วิธีสุ่ม เอกสาร และวิธีจัดการงานไม่ผ่าน |
| ระยะเวลา | เวลาตัวอย่าง เวลาผลิต อายุใบเสนอราคา และเงื่อนไขเมื่อแบบเปลี่ยน |
| การส่งมอบ | สถานที่ส่ง ค่าขนส่ง ภาษี และเงื่อนไขชำระเงิน |
หากข้อเสนอหนึ่งราคาต่อชิ้นต่ำกว่าแต่ไม่รวมวัสดุเกรดเดียวกัน การตรวจแบบเดียวกัน หรือบรรจุภัณฑ์เดียวกัน ตัวเลขนั้นยังไม่ควรถูกนำมาเปรียบเทียบโดยตรง
ตัวอย่างคำนวณจุดคุ้มทุนระหว่างสองทางเลือก
สมมติงานหนึ่งมีข้อเสนอสำหรับการผลิตแบบเดียวกันและคุณภาพเท่ากันดังนี้ ตัวเลขนี้เป็นเพียงตัวอย่างเพื่ออธิบายวิธีคิด ไม่ใช่ราคาตลาด
- ทางเลือก A: ค่าแม่พิมพ์ 120,000 บาท และค่าผลิต 12 บาทต่อชิ้น
- ทางเลือก B: ค่าแม่พิมพ์ 240,000 บาท และค่าผลิต 8 บาทต่อชิ้น
ทางเลือก B ลงทุนแม่พิมพ์เพิ่ม 120,000 บาท แต่ประหยัดค่าผลิต 4 บาทต่อชิ้น ดังนั้นจุดที่ส่วนต่างค่าแม่พิมพ์เริ่มคืนทุนคือ
120,000 ÷ 4 = 30,000 ชิ้น
ถ้าผลิตรวมต่ำกว่า 30,000 ชิ้น ทางเลือก A มีแนวโน้มใช้เงินรวมน้อยกว่า หากผลิตมากกว่า 30,000 ชิ้น ทางเลือก B เริ่มมีโอกาสคุ้มกว่า แต่การตัดสินใจจริงยังต้องรวมอายุแม่พิมพ์ เวลาในการผลิต งานเสีย การบำรุงรักษา และเงินทุนที่จ่ายล่วงหน้า
ตัวอย่างนี้แสดงว่าคำถามที่ถูกต้องไม่ใช่เพียง “แม่พิมพ์ราคาเท่าไร” หรือ “ชิ้นละกี่บาท” แต่คือ “ตลอดยอดผลิตที่คาดไว้ เราจะจ่ายรวมเท่าไรและรับความเสี่ยงอะไรบ้าง”
วิธีลดต้นทุนโดยไม่ลดคุณภาพที่จำเป็น
การลดต้นทุนที่ยั่งยืนควรลดความสูญเปล่า ความซับซ้อน และเวลาที่ไม่สร้างคุณค่า ไม่ใช่ลดวัสดุหรือการตรวจโดยไม่มีข้อมูล
ปรับแบบก่อนทำแม่พิมพ์
ทำความหนาให้สม่ำเสมอ ลด undercut ที่ไม่จำเป็น ใช้รัศมีและมุมถอดแบบเหมาะสม และกำหนดค่าคลาดเคลื่อนเฉพาะจุดที่มีผลจริง
เลือกวัสดุจากสมบัติขั้นต่ำ
ระบุสิ่งที่สินค้าต้องทน เช่น แรง อุณหภูมิ UV สารเคมี หรือการสัมผัสอาหาร แล้วเลือกเกรดที่ตอบโจทย์ ไม่เลือกวัสดุแพงเกินความจำเป็นและไม่ลดเกรดจนเสี่ยงต่อการใช้งาน
ลดการเปลี่ยนสีและการตั้งเครื่อง
รวมคำสั่งซื้อที่ใช้วัสดุหรือสีเดียวกัน วางรอบผลิตล่วงหน้า และลดจำนวนล็อตย่อยที่ทำให้ต้องตั้งเครื่องซ้ำ
อนุมัติแบบและตัวอย่างก่อนผลิตเต็มล็อต
ใช้ไฟล์เวอร์ชันเดียว กำหนดผู้อนุมัติ และปิดประเด็นสี ผิว ขนาด และการประกอบก่อนเดินงานเต็มจำนวน เพื่อลดการแก้ไขและของค้าง
แยกสิ่งจำเป็นออกจากสิ่งที่เพิ่มภายหลังได้
สำหรับสินค้าทดลองตลาด อาจเริ่มจากสีมาตรฐาน บรรจุภัณฑ์เรียบง่าย หรือการประกอบบางส่วน แล้วเพิ่มงานตกแต่งเมื่อยอดขายยืนยันแล้ว
วัดต้นทุนจากสินค้าดีและต้นทุนตลอดอายุโครงการ
ติดตามอัตราผ่าน จำนวนเคลม เวลาส่งจริง และค่าแก้ไข ไม่ประเมินซัพพลายเออร์จากราคาต่อชิ้นเพียงตัวเดียว เพราะโรงงานที่แพงกว่าเล็กน้อยอาจมีต้นทุนรวมต่ำกว่าหากงานผ่านสม่ำเสมอและส่งตรงเวลา
ข้อมูลที่ควรส่งเพื่อขอราคา
ข้อมูลที่ครบช่วยให้โรงงานลดการเผื่อความเสี่ยงและทำให้ใบเสนอราคาจากหลายแห่งเปรียบเทียบกันได้ ควรเตรียม
- รูปหรือคำอธิบายการใช้งานจริงและสภาพแวดล้อม
- แบบ 2D/3D รหัสแบบ เวอร์ชัน และขนาดที่สำคัญ
- วัสดุที่ต้องการ หรือสมบัติขั้นต่ำหากยังไม่ทราบเกรด
- สี ผิว โลโก้ งานพิมพ์ งานประกอบ และบรรจุภัณฑ์
- จำนวนตัวอย่าง จำนวนต่อครั้ง และยอดคาดการณ์ต่อปี
- เกณฑ์ตรวจ วิธีทดสอบ และเอกสารที่ต้องการ
- วันที่ต้องการตัวอย่าง วันที่เริ่มผลิต และวันที่ส่งมอบ
- ที่อยู่จัดส่งและเงื่อนไขทางการค้า
หากข้อมูลใดยังไม่ยืนยัน ควรระบุว่าเป็นสมมติฐานชั่วคราวและขอให้โรงงานเขียนสมมติฐานนั้นในใบเสนอราคา ไม่ควรปล่อยให้แต่ละแห่งเดาเอง
คำถามที่พบบ่อย
ราคาต่อชิ้นควรรวมค่าแม่พิมพ์หรือไม่
ขึ้นกับข้อตกลง แต่เพื่อให้ตรวจสอบง่ายควรแยกค่าแม่พิมพ์ออกจากราคาผลิต แล้วคำนวณต้นทุนเฉลี่ยตามยอดผลิตที่คาด หากโรงงานแบ่งชำระค่าแม่พิมพ์ผ่านราคาต่อชิ้น ต้องระบุจำนวนชิ้นที่ใช้ชำระและสิ่งที่จะเกิดขึ้นเมื่อครบจำนวน
ทำไมราคาวัตถุดิบเท่ากัน แต่โรงงานเสนอราคาต่างกัน
เพราะต้นทุนยังรวมประสิทธิภาพเครื่องจักร รอบการผลิต แรงงาน ของเสีย การตรวจ งานรอง กำลังผลิต และความเสี่ยงที่แต่ละโรงงานประเมินต่างกัน ควรตรวจสเปกและขอบเขตในใบเสนอราคา ไม่สรุปจากราคาวัตถุดิบอย่างเดียว
สั่งจำนวนมากที่สุดจะคุ้มที่สุดเสมอหรือไม่
ไม่เสมอ หากยังมีความเสี่ยงเปลี่ยนแบบ ยอดขายไม่แน่นอน สินค้ากินพื้นที่ หรือเงินทุนมีต้นทุน การสั่งล็อตใหญ่เกินไปอาจทำให้ต้นทุนรวมสูงขึ้น ควรดูจุดคุ้มทุนร่วมกับยอดใช้จริงและรอบส่ง
ควรขอราคาจากกี่โรงงาน
ไม่มีจำนวนตายตัว ควรคัดโรงงานที่ตรงกับกระบวนการและส่ง Brief เดียวกันให้มากพอที่จะเห็นทางเลือก จากนั้นเปรียบเทียบเชิงลึกทั้งต้นทุน คุณภาพ เวลา และเงื่อนไข หากต้องการเกณฑ์คัดเลือก อ่าน วิธีเลือกโรงงานรับผลิตพลาสติก
ใบเสนอราคาถูกที่สุดควรเลือกหรือไม่
ควรเลือกข้อเสนอที่ให้ต้นทุนรวมและความเสี่ยงเหมาะกับโครงการ ราคาต่ำอาจคุ้มเมื่อขอบเขตครบและโรงงานควบคุมงานได้ แต่ถ้าขาดค่าแม่พิมพ์ งานรอง การตรวจ หรือการรับผิดชอบงานเสีย ต้องนำรายการเหล่านั้นกลับมาคำนวณก่อนตัดสินใจ
สรุป
ต้นทุนการผลิตพลาสติก OEM ไม่ได้มีเพียงค่าวัตถุดิบและราคาต่อชิ้น แต่ประกอบด้วยการพัฒนาแบบ แม่พิมพ์ การตั้งเครื่อง เวลาเครื่อง จำนวนผลิต งานตกแต่ง QC บรรจุภัณฑ์ ขนส่ง และความเสี่ยงจากงานไม่ผ่าน การเปรียบเทียบที่ถูกต้องต้องใช้สเปกเดียวกัน แยกต้นทุนครั้งเดียวออกจากต้นทุนต่อชิ้น และคำนวณจากจำนวนสินค้าดีที่รับมอบได้
ก่อนขอราคาควรเตรียมแบบ วัสดุ จำนวน เกณฑ์ตรวจ และกำหนดส่งให้ครบ พร้อมขอราคาเป็นหลายระดับจำนวน หากต้องการประเมินกระบวนการ แม่พิมพ์ และต้นทุนเบื้องต้น สามารถดู บริการรับผลิตชิ้นงานพลาสติก OEM ของ IBPlastic และส่งรายละเอียดการใช้งานเพื่อให้ทีมงานช่วยตรวจความเป็นไปได้