OEM & Factory
สินค้าพลาสติก OEM พร้อมโลโก้: เลือกวิธี Branding และเตรียมสเปกอย่างไร
การผลิตสินค้าพลาสติกพร้อมโลโก้แบรนด์ทำได้หลายวิธี ตั้งแต่ติดฉลากบนสินค้ามาตรฐาน พิมพ์โลโก้หลังขึ้นรูป ไปจนถึงทำโลโก้นูนหรือจมเป็นส่วนหนึ่งของแม่พิมพ์ วิธีที่เหมาะไม่ได้ขึ้นอยู่กับความสวยเพียงอย่างเดียว แต่ต้องดูชนิดพลาสติก รูปทรง พื้นผิว การใช้งาน จำนวนผลิต อายุที่ต้องการ และงบตั้งต้นร่วมกัน
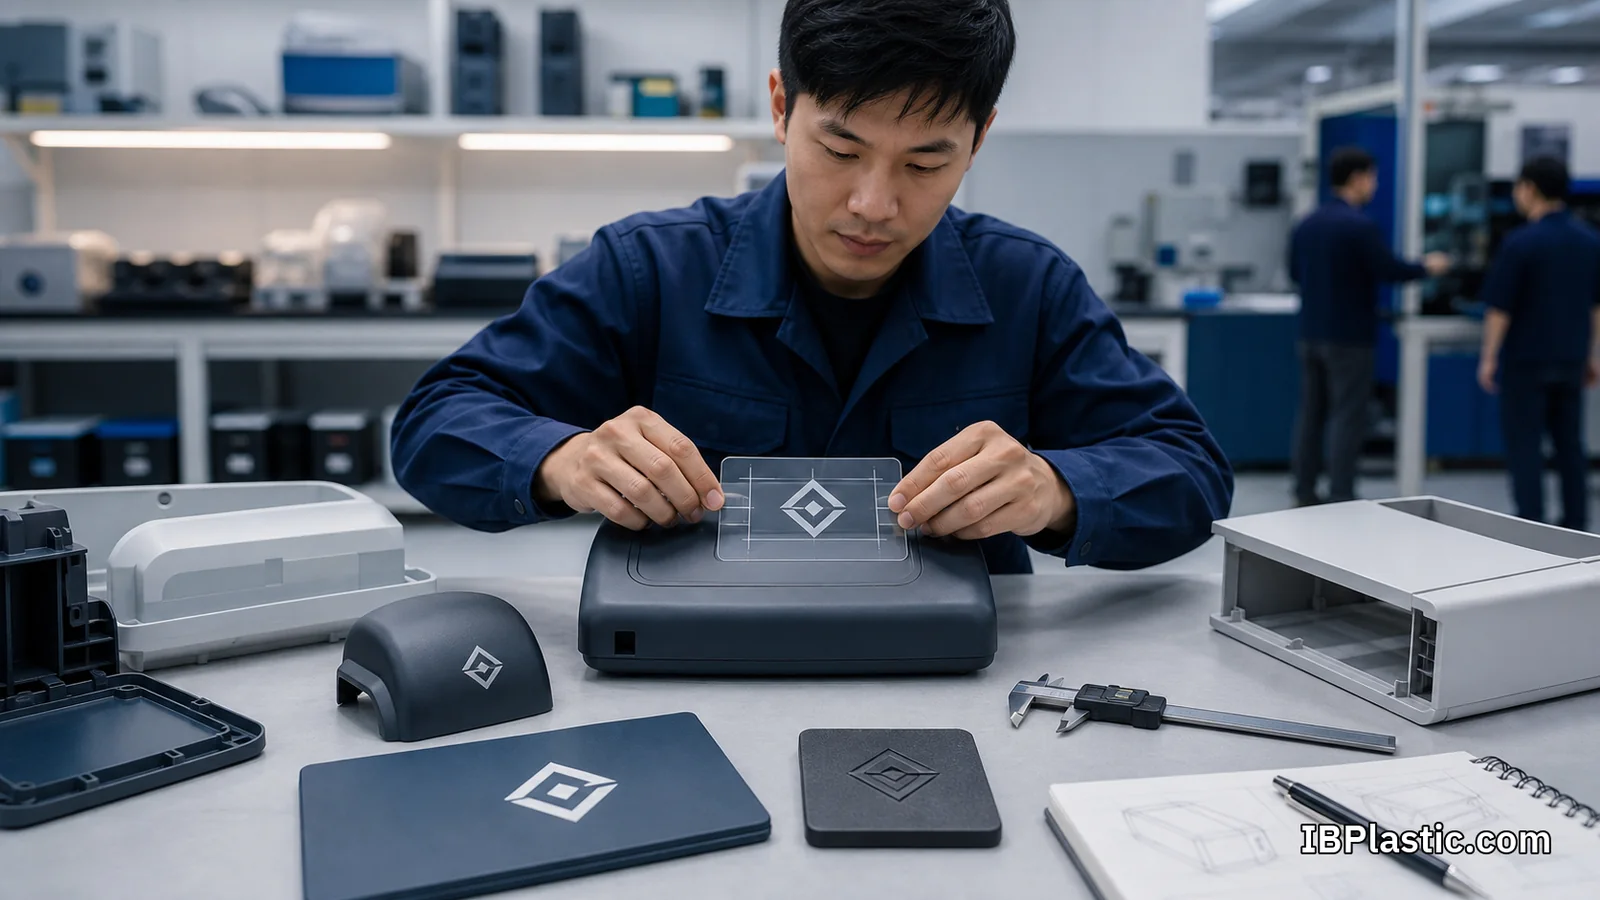
หากเลือกวิธีจากภาพตัวอย่างอย่างเดียว โลโก้อาจพิมพ์ไม่ติด สีเพี้ยน หลุดเมื่อเสียดสี หรืออยู่ในตำแหน่งที่กระบวนการผลิตทำซ้ำได้ยาก บทความนี้จึงสรุปตั้งแต่การเลือกเทคนิค การเตรียมไฟล์ การทำตัวอย่าง ไปจนถึงการตรวจรับ เพื่อให้เจ้าของแบรนด์คุยกับโรงงานและผู้รับตกแต่งผิวได้ตรงประเด็น
สินค้าพลาสติกพร้อมโลโก้ทำได้ 3 แนวทาง
ก่อนเลือกเทคนิค ควรแยกให้ออกว่ากำลังทำงานแบบใด เพราะต้นทุน ความยืดหยุ่น และระยะเวลาต่างกันมาก
- ใช้สินค้ามาตรฐานแล้วเพิ่มโลโก้ภายหลัง เหมาะกับการทดลองตลาด ของส่งเสริมการขาย หรือสินค้าที่มีรูปทรงพร้อมใช้อยู่แล้ว งานอาจใช้ฉลาก สกรีน หรือพิมพ์แพดตามลักษณะผิว
- ผลิตชิ้นงาน OEM แล้วตกแต่งโลโก้เป็นกระบวนการถัดไป ปรับสี วัสดุ รูปทรง และตำแหน่งโลโก้ให้เข้ากับสินค้าได้มากกว่า แต่ต้องวางขั้นตอนการผลิตและ QC ร่วมกันตั้งแต่ต้น
- ทำโลโก้เป็นส่วนหนึ่งของแม่พิมพ์หรือเครื่องมือผลิต เช่น โลโก้นูน โลโก้จม หรือแผ่นอินเสิร์ต เหมาะกับงานผลิตซ้ำที่ต้องการความทนและไม่ต้องเติมหมึกทุกชิ้น แต่มีค่าแก้แบบและค่าเครื่องมือตั้งต้น
ถ้ายังอยู่ในช่วงทดสอบตลาด การเริ่มจากสินค้ามาตรฐานและวิธีตกแต่งที่เปลี่ยนแบบได้ง่ายมักลดความเสี่ยงกว่า เมื่อยอดขายและรูปแบบสินค้าเริ่มนิ่งจึงค่อยประเมินงาน OEM เต็มรูปแบบ อ่านลำดับการเริ่มต้นได้ที่ อยากผลิตสินค้าพลาสติกแบรนด์ตัวเอง เริ่มต้นอย่างไร
ก่อนเลือกวิธีใส่โลโก้ ต้องตอบ 7 เรื่องนี้ก่อน
โรงงานไม่ควรเสนอวิธีพิมพ์จากไฟล์โลโก้เพียงอย่างเดียว อย่างน้อยต้องรู้ข้อมูลต่อไปนี้
| ข้อมูล | เหตุผลที่มีผลต่อวิธีผลิต |
|---|---|
| ชนิดพลาสติกและเกรด | พลังงานผิว การทนความร้อน และการตอบสนองต่อหมึกหรือการปรับสภาพผิวต่างกัน |
| รูปทรงชิ้นงาน | ผิวราบ ผิวโค้ง ผิวเว้า และชิ้นงานทรงกระบอกใช้เครื่องมือจับและวิธีถ่ายภาพต่างกัน |
| ลักษณะผิว | ผิวมัน ผิวด้าน ลายกัด และผิวขรุขระมีผลต่อความคมและพื้นที่สัมผัสของหมึกหรือฉลาก |
| ตำแหน่งและขนาดโลโก้ | ต้องหลบแนวประกบแม่พิมพ์ รอยยุบ ประตูฉีด จุดกระทุ้ง รัศมีโค้ง และบริเวณที่เสียดสี |
| สภาพการใช้งาน | แสงแดด น้ำมัน สารทำความสะอาด ความร้อน การจับบ่อย และการล้างซ้ำทำให้ข้อกำหนดความทนต่างกัน |
| จำนวนผลิตและจำนวนสี | มีผลต่อค่าเซ็ตเครื่อง ค่าเพลท บล็อก สี และต้นทุนต่อชิ้น |
| เป้าหมายด้านภาพลักษณ์ | สีทึบ สีเมทัลลิก ผิวเงา โลโก้สัมผัสได้ หรือการเปลี่ยนรุ่นบ่อยเหมาะกับคนละวิธี |
คำว่า “พิมพ์ติด” ยังไม่เพียงพอ ควรกำหนดด้วยว่าต้องทนอะไรนานเท่าใด และจะตรวจด้วยวิธีใดก่อนอนุมัติผลิตจริง
เปรียบเทียบวิธีใส่โลโก้บนสินค้าพลาสติก
สกรีนบนพลาสติก
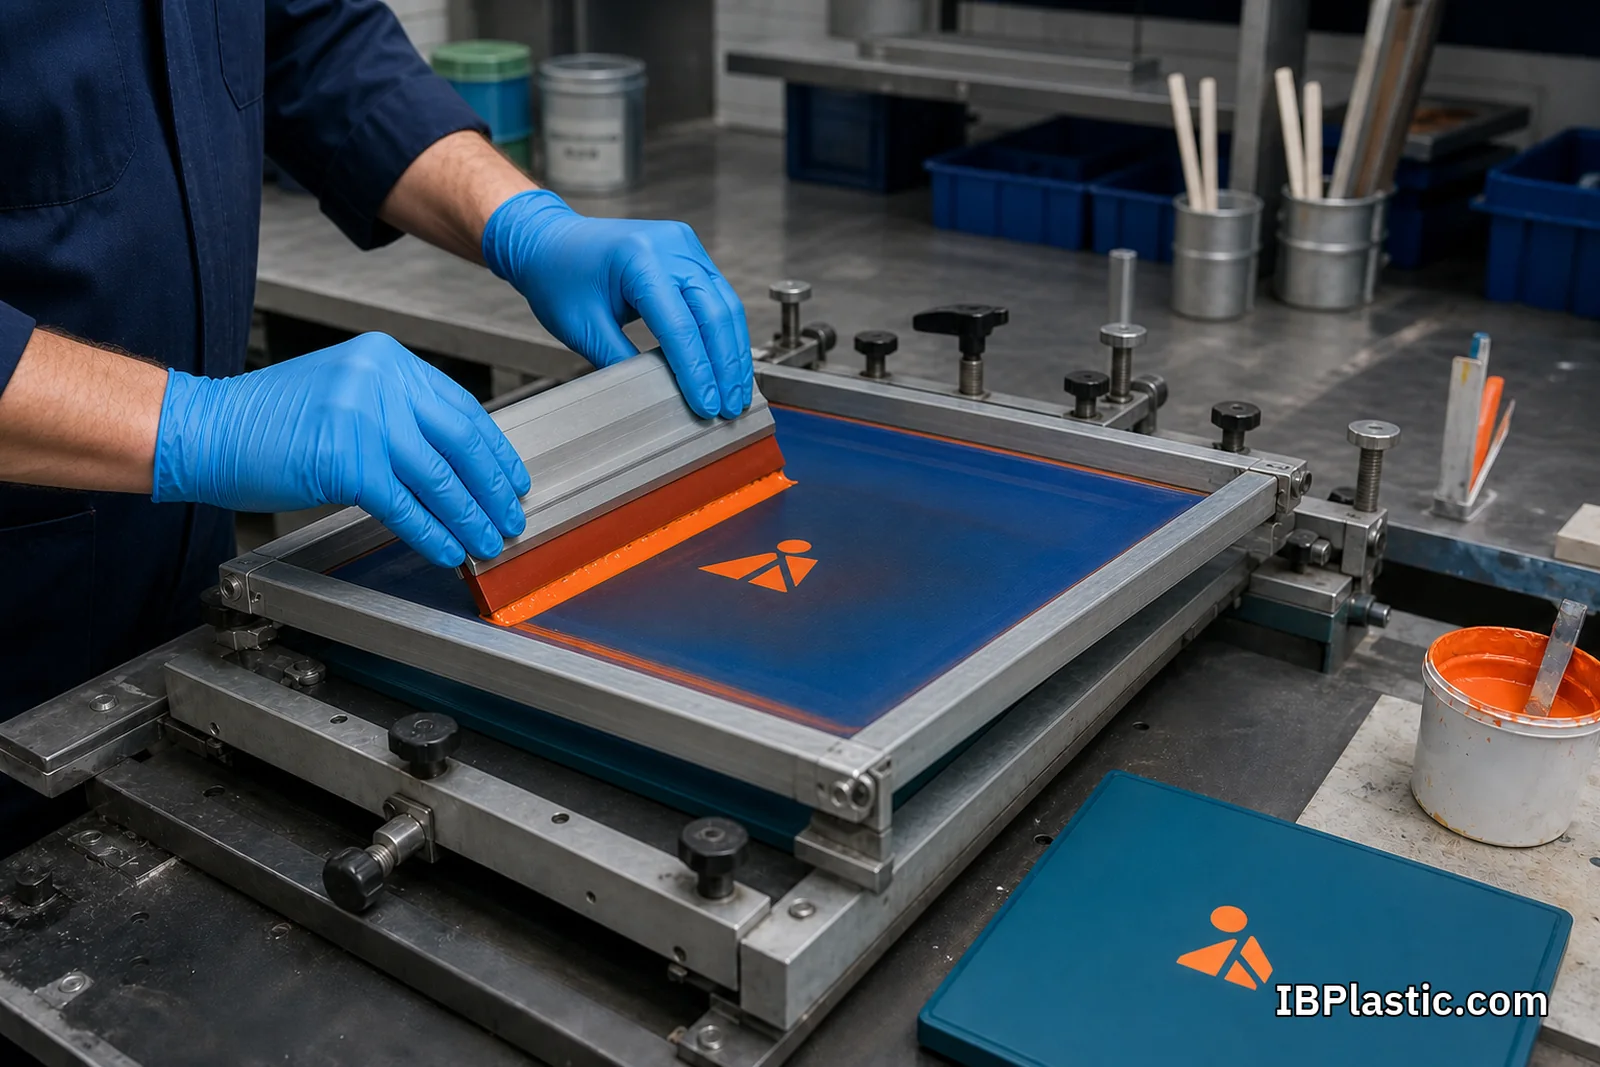
งานสกรีนใช้บล็อกตะแกรงและยางปาดถ่ายหมึกลงบนผิว เหมาะกับพื้นที่ค่อนข้างราบหรือรูปทรงที่มีอุปกรณ์หมุนรองรับ เช่น ขวดหรือภาชนะทรงกระบอก ทั้งนี้ขึ้นกับเครื่องจักรและฟิกซ์เจอร์ของผู้ผลิต
จุดเด่นคือให้พื้นที่สีทึบ เหมาะกับโลโก้ขนาดกลางถึงใหญ่ และควบคุมตำแหน่งซ้ำได้เมื่อชิ้นงานวางในฟิกซ์เจอร์ที่เหมาะสม ข้อจำกัดคือแต่ละสีมักต้องแยกบล็อกและตั้งตำแหน่ง หากพื้นผิวโค้งมาก มีลายหยาบ หรือระดับความสูงเปลี่ยนเร็ว งานอาจไม่คมสม่ำเสมอ
พิมพ์แพดสำหรับผิวโค้งและชิ้นงานขนาดเล็ก
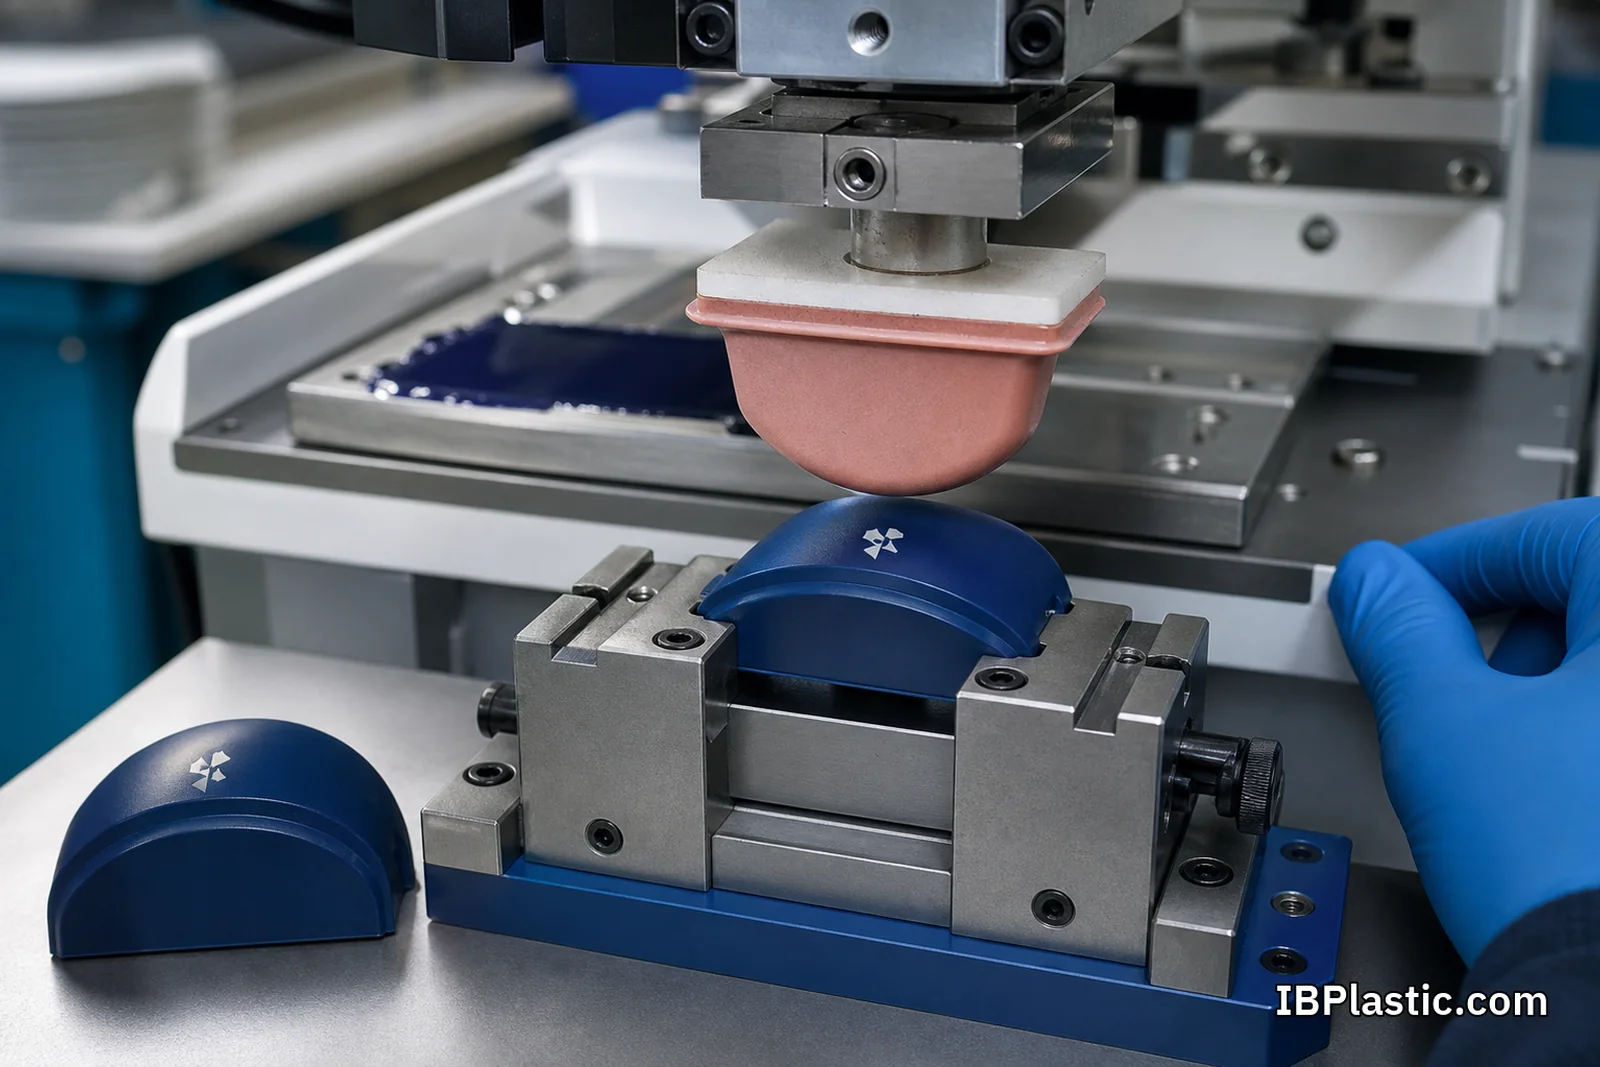
Pad Printing ใช้แผ่นเพลทสร้างภาพ แล้วใช้แผ่นซิลิโคนยืดหยุ่นรับหมึกไปถ่ายลงชิ้นงาน จึงเข้าถึงผิวโค้ง ผิวเว้า หรือชิ้นส่วนขนาดเล็กได้ดีกว่างานสกรีนหลายกรณี เช่น ปุ่ม ฝาครอบ ลูกบิด หรือชิ้นส่วนอุปกรณ์
อย่างไรก็ตาม ความละเอียดจริงขึ้นกับขนาดภาพ ความโค้ง ระยะยุบของแพด หมึก และการจับตำแหน่งชิ้นงาน งานหลายสีต้องควบคุม Registration และทำตัวอย่างจากชิ้นงานจริง ไม่ควรตัดสินจากภาพบนจอ
Hot Stamping และฟอยล์
การปั๊มฟอยล์ใช้ความร้อน แรงกด และแม่พิมพ์ถ่ายชั้นสีหรือฟอยล์ลงบนผิว เหมาะกับงานที่ต้องการความเงา สีเมทัลลิก หรือภาพลักษณ์พรีเมียมบนพื้นที่ที่เครื่องมือเข้าถึงได้
วัสดุ ฟอยล์ อุณหภูมิ เวลา และแรงกดต้องเข้ากัน หากชิ้นงานบางหรือทนความร้อนไม่พออาจเสียรูปได้ จึงควรทำตัวอย่างและทดสอบการยึดเกาะก่อนกำหนดสเปก
สติกเกอร์ ฉลาก และฉลากขึ้นรูปพร้อมชิ้นงาน
สติกเกอร์หรือฉลากเหมาะกับล็อตเริ่มต้น งานหลายสี หรือแบรนด์ที่ต้องเปลี่ยนข้อความบ่อย แต่ต้องพิจารณารัศมีมุม รอยต่อ ขอบฉลาก ความสะอาดผิว และกาวที่เข้ากับพลาสติก โดยเฉพาะพื้นผิวพลังงานต่ำ
In-mold Labeling หรือการวางฉลากในแม่พิมพ์ก่อนขึ้นรูปเป็นอีกระบบหนึ่งที่ทำให้ฉลากรวมกับชิ้นงาน เหมาะกับผลิตภัณฑ์และกระบวนการบางประเภทเท่านั้น ต้องออกแบบแม่พิมพ์ วัสดุฉลาก การวางฉลาก และระบบผลิตให้รองรับตั้งแต่ต้น ไม่ใช่นำไปเพิ่มภายหลังได้ทุกงาน
Laser Marking
เลเซอร์สามารถสร้างรอยหรือความต่างสีโดยไม่ใช้หมึก แต่ผลลัพธ์ขึ้นกับชนิดพลาสติก สี สารเติมแต่ง ความหนา และพารามิเตอร์ของเครื่องอย่างมาก พลาสติกบางสูตรอาจให้คอนทราสต์ต่ำหรือเกิดผลที่ไม่ต้องการ จึงต้องยิงทดสอบบนวัสดุและสีจริงก่อน
โลโก้นูน โลโก้จม และอินเสิร์ตบนแม่พิมพ์
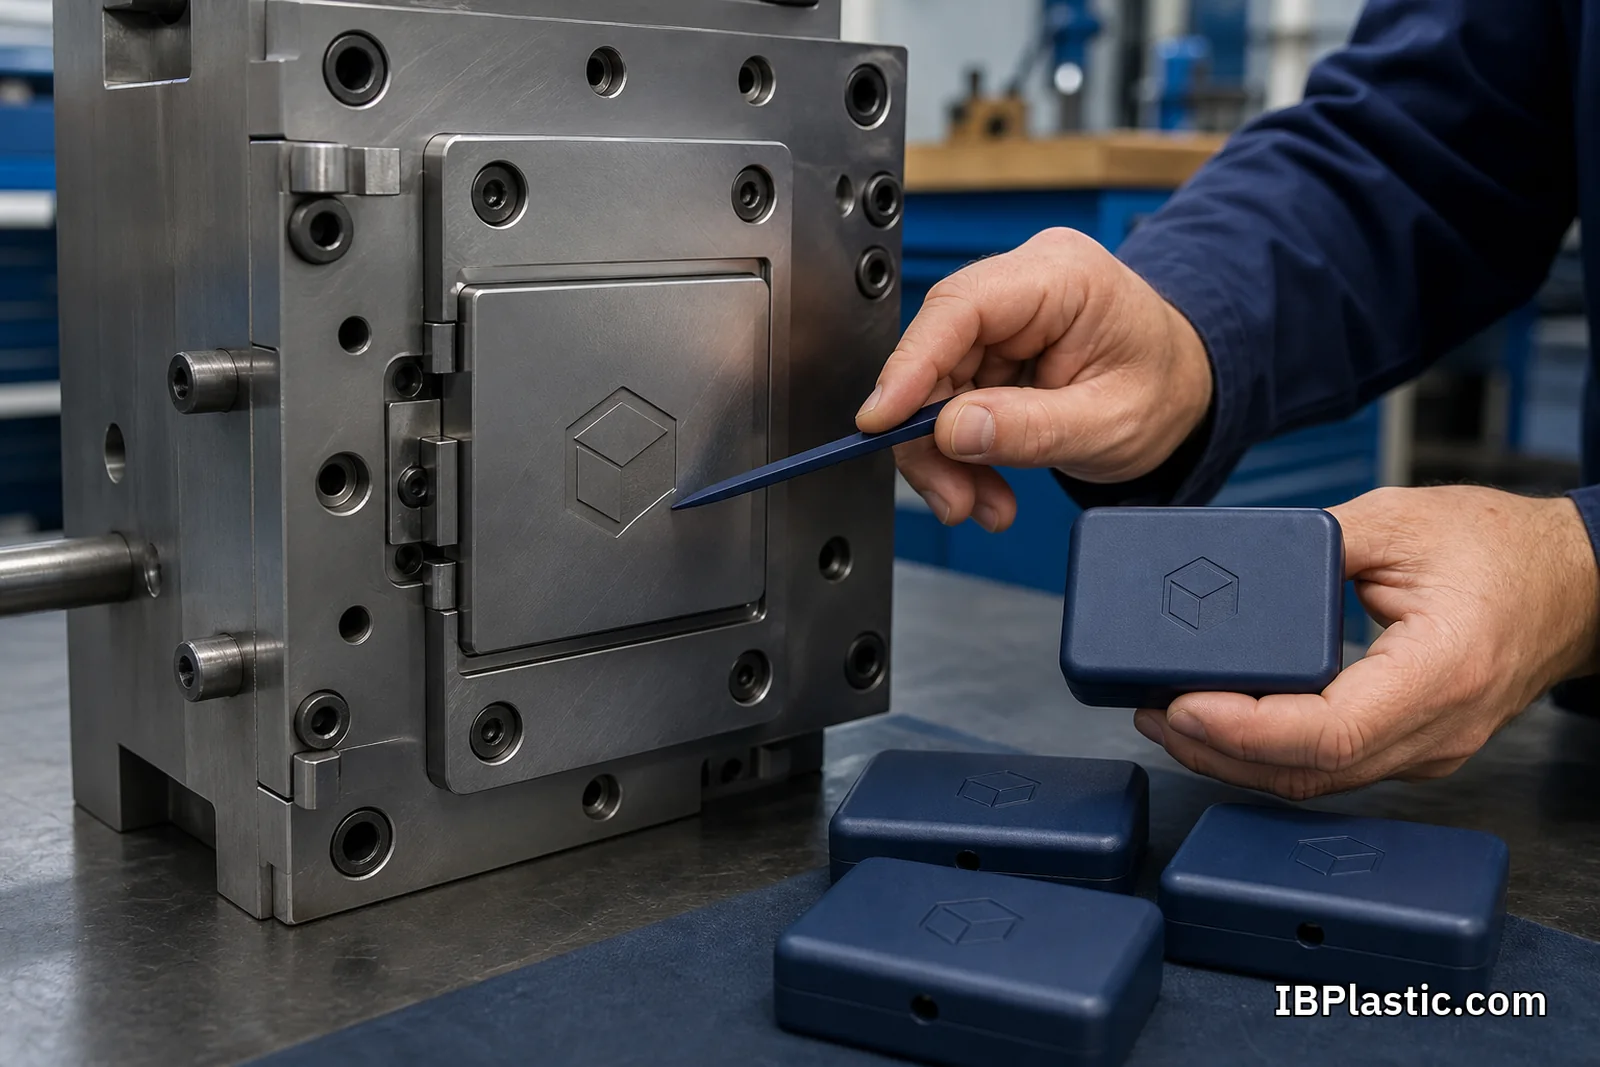
การทำโลโก้ไว้ในแม่พิมพ์เหมาะกับงานที่ผลิตซ้ำและต้องการให้เครื่องหมายเป็นส่วนหนึ่งของชิ้นงาน ไม่ลอกเหมือนชั้นพิมพ์ ข้อดีคือไม่มีขั้นตอนเติมหมึก แต่สีของโลโก้จะเป็นสีเดียวกับเนื้อชิ้นงาน เว้นแต่มีขั้นตอนตกแต่งเพิ่ม
ความลึก รัศมีมุม ความหนาเส้น และตำแหน่งต้องออกแบบให้ถอดชิ้นงานได้และไม่สร้างตำหนิใหม่ หากมีหลายแบรนด์หรือเปลี่ยนรุ่นบ่อย อาจประเมินแผ่นอินเสิร์ตที่ถอดเปลี่ยนได้แทนการแก้แม่พิมพ์หลักทั้งชุด
เลือกวิธีไหนให้เหมาะกับโจทย์
| โจทย์หลัก | แนวทางที่ควรนำไปทดลอง |
|---|---|
| ล็อตเล็ก ต้องเปลี่ยนแบบเร็ว | ฉลากหรือสติกเกอร์ที่เลือกกาวให้ตรงวัสดุ |
| พื้นที่ราบ โลโก้สีทึบ | สกรีน |
| ผิวโค้ง เว้า หรือชิ้นส่วนเล็ก | พิมพ์แพด |
| ต้องการผิวเมทัลลิกหรือพรีเมียม | Hot Stamping โดยทดสอบความร้อนและการยึดเกาะ |
| ต้องการเครื่องหมายถาวรโดยไม่ใช้หมึก | เลเซอร์หรือโลโก้บนแม่พิมพ์ โดยทดสอบวัสดุจริง |
| ผลิตซ้ำระยะยาวและแบบไม่เปลี่ยนบ่อย | โลโก้นูน/จมหรืออินเสิร์ตบนแม่พิมพ์ |
| ภาพหลายสีและรวมกับผิวชิ้นงาน | ประเมินฉลากหรือ In-mold Labeling ตามกระบวนการผลิต |
ตารางนี้เป็นจุดเริ่มต้น ไม่ใช่ข้อสรุปสุดท้าย งานจริงต้องทดลองกับวัสดุ สี พื้นผิว และรูปทรงเดียวกับสินค้าที่จะผลิต
ออกแบบชิ้นงานให้รองรับโลโก้ตั้งแต่ต้น
ถ้าเป็นผลิตภัณฑ์ OEM ใหม่ ควรกำหนด “พื้นที่สำหรับแบรนด์” ในแบบชิ้นงานตั้งแต่ช่วงออกแบบ ไม่ควรรอให้แม่พิมพ์เสร็จแล้วค่อยหาตำแหน่งว่าง
พื้นที่ที่ดีควรมีขนาดพอสำหรับรายละเอียดสำคัญ อยู่ในมุมที่มองเห็นตามวิธีใช้งาน และเข้าถึงได้ด้วยเครื่องพิมพ์หรือหัวปั๊ม ควรหลีกเลี่ยงบริเวณเหล่านี้เมื่อเป็นไปได้:
- แนวประกบแม่พิมพ์และครีบ
- จุดกระทุ้งและตำแหน่งประตูฉีด
- ผิวโค้งที่เปลี่ยนรัศมีรวดเร็ว
- ลายผิวหยาบหรือร่องลึก
- พื้นที่ที่นิ้ว เครื่องมือ หรือชิ้นส่วนอื่นเสียดสีประจำ
- บริเวณที่ยุบ โก่ง หรือบิดตัวง่าย
สำหรับโลโก้นูนหรือจม ต้องดู Draft Angle รัศมีมุม ความลึก และทิศทางถอดชิ้นงานร่วมกับผู้ออกแบบแม่พิมพ์ การทำเส้นบางหรือมุมคมเกินไปอาจทำให้เติมพลาสติกไม่เต็ม ถอดยาก หรือเสียหายเร็ว
ไฟล์โลโก้ที่ควรส่งให้โรงงาน
ไฟล์หลักควรเป็นเวกเตอร์ เช่น AI, EPS, SVG หรือ PDF ที่แปลงตัวอักษรเป็นเส้นแล้ว เพื่อให้ย่อขยายและแยกสีได้โดยขอบไม่แตก หากมีเพียง PNG ควรส่งไฟล์ความละเอียดสูง พื้นหลังโปร่งใส และระบุขนาดใช้งานจริง
ข้อมูลที่ควรแนบกับไฟล์ ได้แก่:
- เวอร์ชันโลโก้แนวนอน แนวตั้ง และสีเดียวที่อนุญาต
- รหัสสีอ้างอิงและลำดับความสำคัญของสี
- ขนาดเล็กสุด ความหนาเส้นเล็กสุด และพื้นที่ว่างรอบโลโก้
- ตำแหน่ง ทิศทาง และระยะอ้างอิงจากขอบชิ้นงาน
- งานตัวอย่างที่อนุมัติหรือ Brand Guideline
- ข้อห้าม เช่น ห้ามยืด ห้ามตัดบางส่วน หรือห้ามเปลี่ยนสัดส่วน
เจ้าของงานต้องยืนยันว่ามีสิทธิ์ใช้เครื่องหมายและไฟล์ที่ส่งผลิต โรงงานควรใช้ไฟล์เวอร์ชันที่อนุมัติและกำหนดเลข Revision เพื่อป้องกันการผลิตจากไฟล์เก่า
สีโลโก้บนพลาสติกอาจไม่เหมือนบนจอ
สีที่มองเห็นเกิดจากหมึก ความทึบ สีพื้นของชิ้นงาน ความเงา ลายผิว ความหนาชั้นหมึก และสภาพแสงร่วมกัน รหัสสีเป็นเป้าหมายอ้างอิง แต่ไม่รับประกันว่าหมึกบนพลาสติกทุกชนิดจะให้ภาพเหมือนกระดาษหรือหน้าจอ
พลาสติกบางกลุ่มมีพลังงานผิวต่ำ ทำให้หมึกหรือกาวยึดเกาะยาก งานอาจต้องทำความสะอาด ปรับสภาพผิว ใช้ไพรเมอร์ หรือเลือกสูตรหมึกให้เหมาะ วิธีที่ใช้ต้องกำหนดจากวัสดุจริงและการใช้งาน ไม่ควรปรับผิวโดยเดา เพราะอาจกระทบลักษณะชิ้นงานหรือความสม่ำเสมอของล็อต
แนวทางที่ปลอดภัยคือทำ Color Sample บนชิ้นงานสีจริง กำหนดแสงที่ใช้เทียบสี และเก็บตัวอย่างอนุมัติเป็นมาตรฐานสำหรับการผลิตครั้งต่อไป
ทำตัวอย่างก่อนผลิตจริงอย่างไร
ก่อนเดินเต็มล็อต ควรมีขั้นอนุมัติอย่างน้อย 3 ระดับ
- Artwork Proof ตรวจไฟล์ ขนาด สี ทิศทาง และตำแหน่งบนภาพจำลอง
- Physical Sample ทำตัวอย่างบนชิ้นงานจริงเพื่อดูความคม สี การยึดเกาะ และการเสียรูป
- Golden Sample หรือ Limit Sample ลงชื่ออนุมัติและเก็บเป็นมาตรฐานเทียบการผลิต หากความแปรผันบางอย่างยอมรับได้ควรมีตัวอย่างขอบเขตที่ชัดเจน
การอนุมัติควรระบุรหัสสินค้า Revision โลโก้ สูตรสี วิธีผลิต วันที่ และผู้อนุมัติ ไม่ควรใช้เพียงข้อความในแชตว่า “ประมาณนี้ได้” เพราะตีความต่างกันเมื่อเริ่มผลิตจำนวนมาก
หากต้องพัฒนาแบบและแม่พิมพ์ใหม่ ดูภาพรวมได้ที่ ขั้นตอนจ้างโรงงานผลิตพลาสติก ตั้งแต่ส่งแบบจนได้ของ
QC โลโก้บนชิ้นงานควรตรวจอะไร
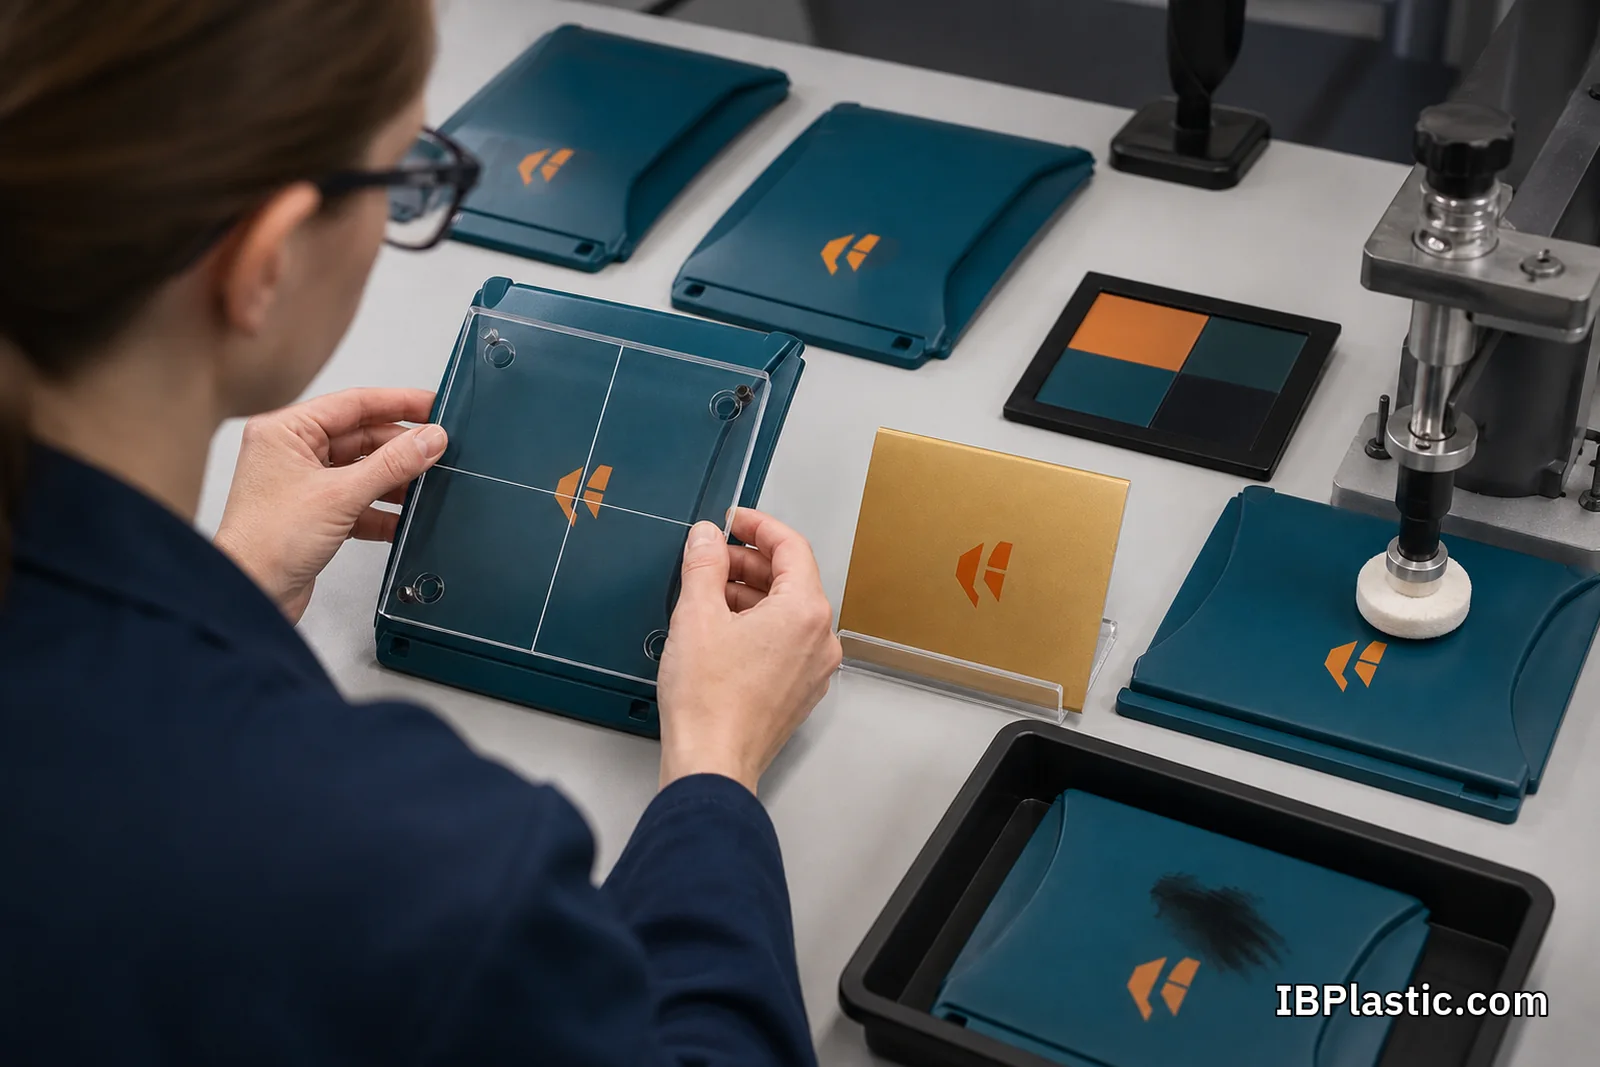
รายการตรวจต้องสัมพันธ์กับการใช้งานจริง ไม่จำเป็นต้องใช้การทดสอบเดียวกันทุกผลิตภัณฑ์ ประเด็นที่ควรกำหนด ได้แก่:
- ตำแหน่ง ระยะเยื้อง และทิศทางของโลโก้
- ขนาด สัดส่วน ความครบของเส้น และการซ้อนสี
- สี ความทึบ ความสม่ำเสมอ และรอยเปื้อน
- รูเข็ม ขอบแหว่ง ภาพซ้อน หรือหมึกเกินพื้นที่
- การยึดเกาะกับผิวหลังผ่านเวลาบ่มที่กำหนด
- ความทนต่อการถู การขีด น้ำ สารทำความสะอาด หรือแสง ตามสภาพใช้งาน
- ความเสียหายของชิ้นงานจากความร้อน แรงกด หรือฟิกซ์เจอร์
- ฉลาก รุ่น ล็อต และจำนวนในบรรจุภัณฑ์
ควรกำหนดวิธีทดสอบ จำนวนตัวอย่าง เกณฑ์ผ่าน และช่วงเวลาหลังผลิตให้ชัด การทดสอบที่รุนแรงเกินสภาพใช้งานอาจทำให้ต้นทุนสูงโดยไม่จำเป็น ส่วนการเช็ดด้วยนิ้วเพียงครั้งเดียวอาจไม่สะท้อนความเสี่ยงจริง อ่านแนวทางการวางจุดตรวจเพิ่มเติมได้ที่ เช็กลิสต์ตรวจรับชิ้นงานพลาสติก
MOQ และต้นทุนคิดจากอะไร
งานโลโก้มีทั้งต้นทุนคงที่และต้นทุนต่อชิ้น ต้นทุนคงที่อาจรวมค่าบล็อกสกรีน เพลท แพด แม่พิมพ์ปั๊ม ฟิกซ์เจอร์ ไฟล์แยกสี การตั้งเครื่อง และการทำตัวอย่าง ส่วนต้นทุนต่อชิ้นรวมเวลาเครื่อง หมึก ฟอยล์ ฉลาก ของเสีย และแรงงานตรวจ
ปัจจัยที่ทำให้ราคาต่างกันมาก ได้แก่ จำนวนสี จำนวนตำแหน่ง ขนาดภาพ รูปทรง การจับชิ้นงาน ความถี่ในการเปลี่ยนรุ่น และระดับ QC งาน 1 สี 1 ตำแหน่งบนผิวราบย่อมประเมินง่ายกว่างานหลายสีรอบชิ้นงานโค้ง
MOQ จึงไม่มีตัวเลขเดียวสำหรับทุกงาน จำนวนที่คุ้มต้องดูทั้ง MOQ ของชิ้นงานหลักและ MOQ ของกระบวนการใส่โลโก้ หากต้องการเข้าใจโครงสร้างราคาเพิ่มเติม ดู MOQ โรงงานพลาสติกคืออะไร และ ต้นทุนการผลิตพลาสติก OEM คิดอย่างไร
ข้อมูลสำหรับขอราคาให้ประเมินได้เร็ว
เตรียมข้อมูลชุดนี้ก่อนส่งให้โรงงาน:
- แบบหรือรูปสินค้าพร้อมขนาดและวัสดุที่ทราบ
- จำนวนต่อรุ่น จำนวนสีสินค้า และความถี่ในการสั่งซ้ำ
- ไฟล์โลโก้เวกเตอร์และ Brand Guideline
- ขนาด ตำแหน่ง จำนวนสี และจำนวนจุดที่ต้องใส่โลโก้
- ภาพตัวอย่างพื้นผิวและระดับคุณภาพที่ต้องการ
- สภาพใช้งานและสิ่งที่โลโก้จะสัมผัส
- เกณฑ์ทดสอบหรืออายุการใช้งานที่คาดหวัง
- วิธีบรรจุ ฉลากกล่อง การแบ่งล็อต และกำหนดส่ง
- ตัวอย่างสินค้าจริง หากเป็นงานเพิ่มโลโก้บนผลิตภัณฑ์เดิม
โรงงานจะประเมินได้แม่นยำกว่าหากได้รับทั้ง “สิ่งที่อยากได้” และ “สิ่งที่สินค้าต้องทน” ไม่ใช่เพียงภาพโลโก้กับจำนวนชิ้น
ข้อผิดพลาดที่พบบ่อย
เลือกเทคนิคจากราคาต่อชิ้นอย่างเดียว
ราคาต่ำอาจไม่รวมค่าบล็อก ฟิกซ์เจอร์ งานตัวอย่าง ของเสีย หรือการตรวจ ควรเทียบต้นทุนรวมต่อรุ่นและต้นทุนเมื่อสั่งซ้ำ
ส่งเฉพาะไฟล์ภาพขนาดเล็ก
ไฟล์แตกและไม่มีข้อมูลสีทำให้ตีความใหม่ ควรส่งไฟล์เวกเตอร์พร้อมข้อกำหนดขนาดและสี
อนุมัติจากภาพจำลองโดยไม่ทำชิ้นงานจริง
ภาพจำลองไม่แสดงการยึดเกาะ ความโค้ง ลายผิว หรือสีพื้นจริง ควรมี Physical Sample ก่อนเดินเต็มล็อต
ไม่ระบุสภาพการใช้งาน
โลโก้ที่ผ่านการมองด้วยตาอาจไม่ทนการเช็ด แสงแดด น้ำมัน หรือการเสียดสี การทดสอบต้องอิงการใช้งาน
เปลี่ยนวัสดุหรือสีชิ้นงานแต่ใช้ผลทดสอบเดิม
การเปลี่ยนเกรด สี Masterbatch สูตรผิว หรือซัพพลายเออร์อาจกระทบผลพิมพ์ ต้องประเมินว่าควรยืนยันตัวอย่างใหม่หรือไม่
คำถามที่พบบ่อย
ผลิตจำนวนน้อยใส่โลโก้ได้ไหม
ทำได้ในหลายกรณี แต่ควรเลือกวิธีที่มีต้นทุนตั้งเครื่องต่ำ เช่น ฉลากหรือสติกเกอร์ และเปรียบเทียบกับการพิมพ์โดยใช้จำนวนจริงเป็นฐาน
ใช้โลโก้หลายสีได้หรือไม่
ได้ แต่แต่ละสีเพิ่มความซับซ้อนในการแยกสี ตั้งตำแหน่ง และตรวจ Registration บางงานอาจเหมาะกับฉลากมากกว่าการพิมพ์ทีละสี
โลโก้สกรีนทนแค่ไหน
ไม่มีคำตอบเดียว ความทนขึ้นกับวัสดุ การเตรียมผิว หมึก การบ่ม รูปทรง และสภาพใช้งาน ต้องกำหนดการทดสอบและอนุมัติจากตัวอย่างจริง
ทำโลโก้บนแม่พิมพ์แล้วเปลี่ยนภายหลังได้ไหม
เปลี่ยนได้แต่มีค่าแก้เครื่องมือและความเสี่ยงต่อผิวแม่พิมพ์ หากคาดว่าจะมีหลายแบรนด์หรือเปลี่ยนรุ่นบ่อย ควรหารือเรื่องอินเสิร์ตถอดเปลี่ยนตั้งแต่ขั้นออกแบบ
สรุป
การทำสินค้าพลาสติกพร้อมโลโก้ไม่ใช่เพียงเลือกว่าจะ “สกรีนหรือไม่สกรีน” แต่เป็นการจับคู่เทคนิคกับวัสดุ รูปทรง จำนวนผลิต ภาพลักษณ์ และสภาพใช้งาน งานที่วางแผนดีควรเริ่มจากไฟล์โลโก้ที่ถูกต้อง กำหนดพื้นที่แบรนด์ในแบบ ทำตัวอย่างบนชิ้นงานจริง และวางเกณฑ์ QC ก่อนผลิตจำนวนมาก
หากต้องการประเมินสินค้าพลาสติก OEM พร้อม Branding ให้ส่งแบบ วัสดุ จำนวน ไฟล์ Artwork ตำแหน่ง สี สภาพใช้งาน และ Acceptance Criteria แล้วดู บริการ OEM สำหรับขอบเขต Extrusion, Injection Molding และ Mold & Tooling ที่ยืนยันได้ ส่วน Screen Printing, Pad Printing, Hot Stamping, Label/IML, Laser Marking หรือขั้นตอนตกแต่งอื่นในบทความนี้เป็นทางเลือกเชิงเทคนิค ไม่ใช่รายการบริการมาตรฐานที่ยืนยันว่ามีครบทุกวิธี; ต้องตรวจ Process/Supplier/Tooling และ Trial เป็นรายโครงการก่อนเสนอราคา