OEM & Factory
MOQ โรงงานพลาสติกคืออะไร สั่งขั้นต่ำเท่าไหร่ถึงคุ้ม
MOQ หรือ Minimum Order Quantity คือจำนวนขั้นต่ำที่โรงงานรับผลิตต่อหนึ่งคำสั่งซื้อ แต่ในงานพลาสติก คำว่า “ขั้นต่ำ” ไม่ได้มีเพียงจำนวนชิ้นต่อรอบ เพราะอาจมีขั้นต่ำของวัตถุดิบ สี บรรจุภัณฑ์ รุ่นสินค้า และยอดสั่งซื้อรวมซ้อนกันอยู่
คำตอบสั้น ๆ สำหรับคำถามว่า “สั่งเท่าไหร่ถึงคุ้ม” คือ ต้องหาจุดสมดุลระหว่าง ราคาต่อชิ้น ต้นทุนรวม เงินสดที่ต้องจ่าย พื้นที่เก็บ และความเร็วในการขาย จำนวนที่ทำให้ราคาต่อชิ้นต่ำที่สุดอาจไม่ใช่จำนวนที่ปลอดภัยที่สุดสำหรับธุรกิจ โดยเฉพาะสินค้าที่เพิ่งเริ่มทดลองตลาด
บทความนี้อธิบายว่า MOQ ของโรงงานพลาสติกเกิดจากอะไร วิธีอ่าน Price Break วิธีคำนวณจำนวนสั่งที่เหมาะสม และข้อมูลที่ควรเตรียมเพื่อให้โรงงานประเมินขั้นต่ำได้ตรงกับงานจริง
1. MOQ มีมากกว่าหนึ่งแบบ
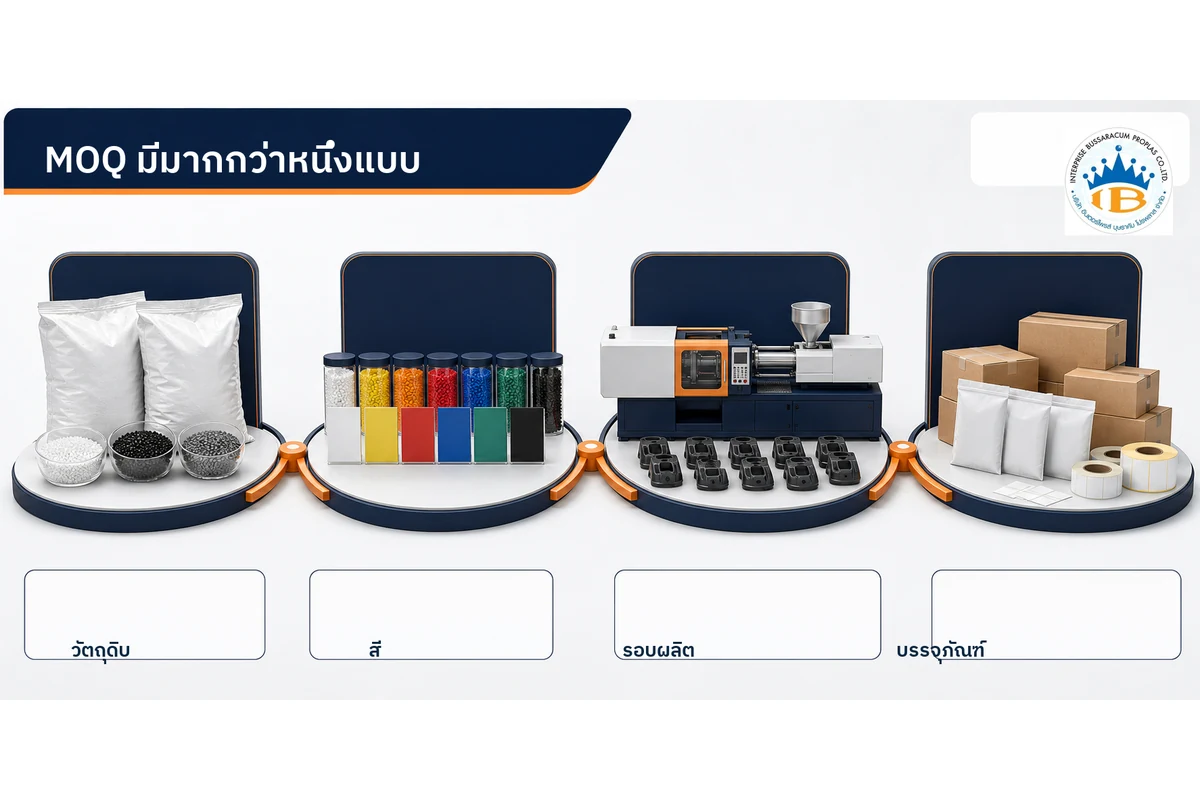
เวลาถามโรงงานว่า “ขั้นต่ำกี่ชิ้น” ควรถามต่อว่าตัวเลขนั้นเป็นขั้นต่ำประเภทใด เพราะข้อจำกัดแต่ละชั้นมีที่มาต่างกัน
Production MOQ: ขั้นต่ำต่อรอบผลิต
คือจำนวนชิ้นขั้นต่ำที่คุ้มกับการติดตั้งแม่พิมพ์ ล้างเครื่อง ตั้งอุณหภูมิ ปรับสี ทดลองชิ้นงาน และควบคุมคุณภาพช่วงเริ่มต้น หากผลิตต่ำกว่านี้ โรงงานอาจยังรับงานได้ แต่ต้องคิดค่าตั้งเครื่องแยกหรือเพิ่มราคาต่อชิ้น
Material MOQ: ขั้นต่ำของวัตถุดิบ
เม็ดพลาสติกเกรดทั่วไปอาจจัดหาได้ง่ายกว่าวัสดุเฉพาะ เช่น เกรดทน UV ทนไฟ สัมผัสอาหาร หรือ Compound ตามสูตร ผู้ขายวัตถุดิบอาจกำหนดขั้นต่ำเป็นถุง เป็นพาเลต หรือเป็นรอบการผสม ซึ่งทำให้ขั้นต่ำของชิ้นงานสูงกว่าที่เครื่องจักรต้องการ
Color MOQ: ขั้นต่ำต่อสี
สินค้ารุ่นเดียวกันแต่คนละสีมักนับเป็นคนละรอบ เพราะต้องเปลี่ยนเม็ดสี ล้างเครื่อง และปรับเฉดใหม่ สีเฉพาะอาจติดขั้นต่ำของ Masterbatch หรือการทำ Color Matching ดังนั้นคำสั่งซื้อ 3,000 ชิ้น แบ่ง 6 สี อาจไม่ได้มีต้นทุนเท่ากับ 3,000 ชิ้นสีเดียว
Packaging MOQ: ขั้นต่ำของบรรจุภัณฑ์
กล่องพิมพ์ โลโก้ ถุงเฉพาะ ฉลาก และคู่มืออาจมีขั้นต่ำจากผู้ผลิตบรรจุภัณฑ์แยกต่างหาก แม้โรงงานผลิตชิ้นงานล็อตเล็กได้ แต่แพ็กเกจสั่งทำพิเศษอาจทำให้ยอดลงทุนรวมสูงขึ้น
Commercial MOQ: ยอดขั้นต่ำเชิงพาณิชย์
บางโรงงานกำหนดยอดเงินขั้นต่ำต่อ PO เพื่อให้คุ้มกับงานเอกสาร วางแผน จัดซื้อ ตรวจ และขนส่ง ตัวเลขนี้ไม่ใช่ข้อจำกัดทางเทคนิคของเครื่อง แต่เป็นเงื่อนไขการรับงานของผู้ผลิต
ก่อนเปรียบเทียบราคา จึงควรขอให้โรงงานแยกว่าขั้นต่ำมาจากชั้นใด และคิด “ต่อรุ่น ต่อสี ต่อวัสดุ หรือต่อ PO”
2. ทำไมโรงงานพลาสติกต้องกำหนด MOQ
การผลิตพลาสติกไม่เหมือนหยิบสินค้าสำเร็จรูปจากคลัง ทุกครั้งที่เปลี่ยนงานอาจต้องใช้เวลาและทรัพยากรกับกิจกรรมที่ไม่ได้เพิ่มขึ้นตามจำนวนชิ้น เช่น
- นำแม่พิมพ์ขึ้นเครื่องและต่อระบบน้ำหล่อเย็น
- อบหรือเตรียมวัตถุดิบ ล้าง Hopper และ Purge วัสดุเดิม
- ตั้งอุณหภูมิ แรงดัน ความเร็ว และ Cycle Time
- ปรับสีและผลิตชิ้นงานทดสอบจนกระบวนการนิ่ง
- ตรวจ First Article และอนุมัติงานก่อนเดินผลิตต่อเนื่อง
- แยก Lot บันทึกผล QC บรรจุ และออกเอกสารส่งมอบ
ต้นทุนเหล่านี้เรียกว่า Setup Cost หรือค่าเตรียมรอบผลิต ไม่ว่าจะผลิต 300 หรือ 3,000 ชิ้นก็ยังเกิดขึ้นบางส่วน เมื่อกระจายค่าเตรียมงานบนจำนวนชิ้นน้อย ราคาต่อชิ้นจึงสูง
MOQ ยังช่วยให้โรงงานจัดคิวเครื่อง วัตถุดิบ และทีมตรวจได้ต่อเนื่อง แต่ไม่ได้หมายความว่า MOQ ที่สูงกว่าจะมีคุณภาพดีกว่าเสมอ คุณภาพต้องอ้างอิงแบบ Golden Sample และแผนตรวจที่ตกลงกัน อ่านลำดับงานทั้งหมดได้ที่ ขั้นตอนผลิตพลาสติกตั้งแต่ส่งแบบถึงส่งมอบ
3. ปัจจัยที่ทำให้ MOQ สูงหรือต่ำ
ขั้นต่ำของแต่ละงานควรประเมินจากข้อมูลจริง ไม่ควรเดาจากชื่อสินค้าอย่างเดียว ปัจจัยสำคัญมีดังนี้
กระบวนการผลิต
งานฉีด งานเป่า และงานรีดมีรูปแบบการตั้งเครื่องและการเดินงานต่างกัน งานรีดมักพิจารณาความยาวหรือกิโลกรัมต่อรอบ ส่วนงานฉีดมักคำนวณจากจำนวน Cavity, Cycle Time และของเสียช่วงเริ่มต้น ดูความแตกต่างที่ เปรียบเทียบงานฉีด งานเป่า และงานรีดพลาสติก
น้ำหนักและขนาดชิ้นงาน
ชิ้นใหญ่ใช้วัสดุและพื้นที่จัดเก็บมาก แม้จำนวนชิ้นจะไม่สูง ยอดเงินรวมและจำนวนพาเลตอาจสูงกว่าสินค้าชิ้นเล็กหลายเท่า จึงควรถามทั้ง MOQ เป็น “ชิ้น” และปริมาณวัตถุดิบรวมเป็น “กิโลกรัม”
วัสดุและสารเติมแต่ง
วัสดุทั่วไป สีมาตรฐาน และเกรดที่โรงงานใช้เป็นประจำมักเริ่มได้ง่ายกว่าวัสดุสั่ง Compound เฉพาะ แต่ต้องไม่เปลี่ยนวัสดุเพียงเพื่อลดขั้นต่ำจนสมบัติไม่เหมาะกับการใช้งาน อ่านข้อแตกต่างพื้นฐานได้ที่ PP, PE, ABS และ PC ต่างกันอย่างไร
จำนวนรุ่นและจำนวนสี
ทุก SKU เพิ่มภาระการวางแผน การเปลี่ยนงาน การตรวจ ฉลาก และสต็อก การรวมยอดหลายสีแล้วเรียกว่า MOQ เดียวอาจทำให้เข้าใจผิด ควรขอขั้นต่ำและราคาแยกตาม SKU
ความซับซ้อนและเกณฑ์คุณภาพ
งานที่คุมมิติแคบ มีงานประกอบ งานพิมพ์ หรือต้องทดสอบเฉพาะอาจใช้เวลาเตรียมและตรวจมากขึ้น โรงงานจึงต้องเผื่อของเสียและเวลาควบคุมคุณภาพในจำนวนขั้นต่ำ
แม่พิมพ์และจำนวน Cavity
จำนวนชิ้นต่อ Shot ส่งผลต่อจำนวนรอบที่ต้องเดินเครื่อง แม่พิมพ์หลาย Cavity ผลิตได้เร็วขึ้น แต่ต้องพิจารณาความสมดุลของการเติมและการลงทุนแม่พิมพ์ ไม่ควรเลือกจำนวน Cavity จาก MOQ เพียงอย่างเดียว หากยังอยู่ช่วงพัฒนาแบบ ดู แนวทางออกแบบผลิตภัณฑ์พลาสติกจากไอเดีย และ หัวข้อสำคัญในการออกแบบแม่พิมพ์พลาสติก
4. MOQ กับราคาต่อชิ้นสัมพันธ์กันอย่างไร
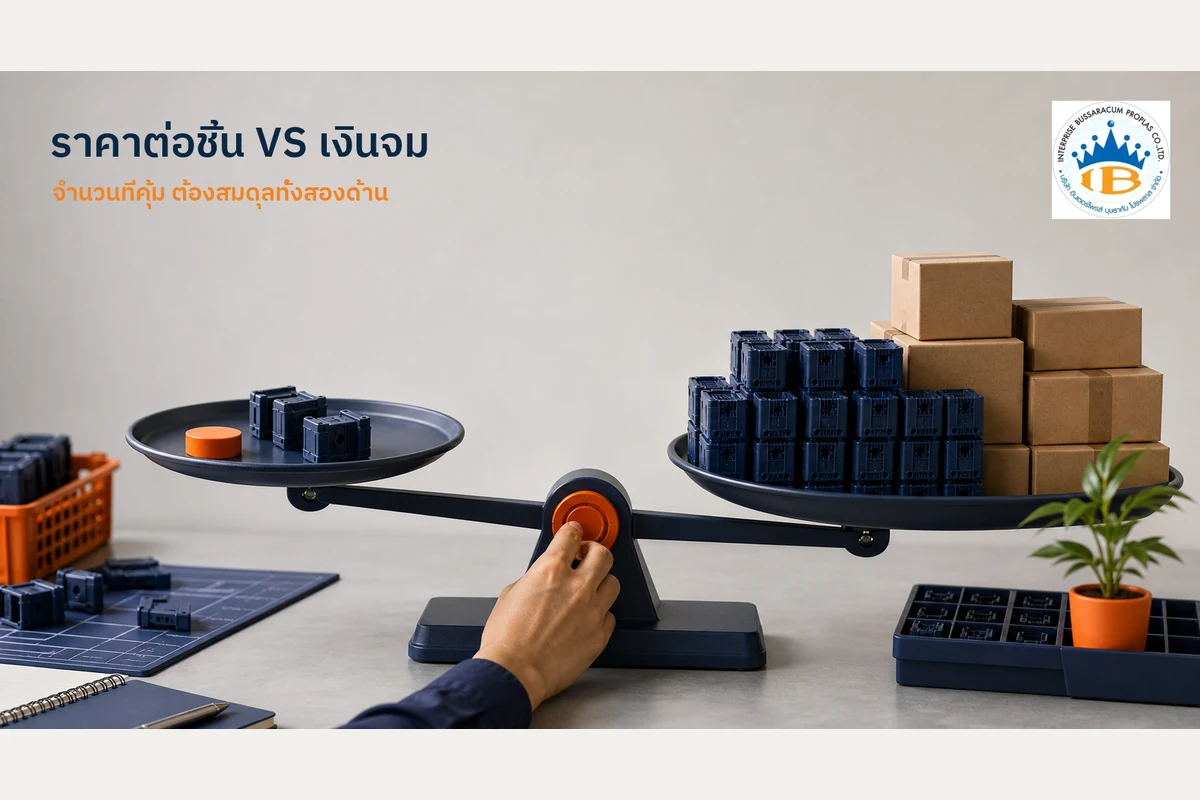
ราคาต่อชิ้นโดยย่อประกอบด้วยต้นทุนผันแปรต่อชิ้น บวกค่าใช้จ่ายคงที่ต่อรอบที่กระจายตามจำนวนผลิต
ราคาต้นทุนโดยประมาณต่อชิ้น = ต้นทุนผันแปรต่อชิ้น + (ต้นทุนตั้งต้นต่อรอบ ÷ จำนวนชิ้นดี)
สมมติเป็นตัวอย่างเพื่ออธิบายหลักการเท่านั้น หากค่าเตรียมรอบผลิต 9,000 บาท และต้นทุนผันแปร 18 บาทต่อชิ้น
| จำนวนชิ้นดี | ค่าเตรียมงานเฉลี่ยต่อชิ้น | ต้นทุนรวมโดยประมาณต่อชิ้น |
|---|---|---|
| 500 | 18 บาท | 36 บาท |
| 1,000 | 9 บาท | 27 บาท |
| 3,000 | 3 บาท | 21 บาท |
ตัวอย่างนี้ยังไม่รวมกำไร ภาษี ค่าขนส่ง ความเสี่ยงวัตถุดิบ งานรอง และค่าใช้จ่ายอื่น จึงใช้แทนใบเสนอราคาจริงไม่ได้ แต่ช่วยให้เห็นว่าราคาลดลงมากในช่วงแรก แล้วผลประหยัดจะค่อย ๆ น้อยลงเมื่อจำนวนสูงขึ้น
สำหรับรายละเอียดส่วนประกอบราคา อ่าน ต้นทุนการผลิตพลาสติก OEM คิดจากอะไร
อย่าดูราคาต่อชิ้นโดยไม่ดูเงินลงทุนรวม
หากราคา 1,000 ชิ้นอยู่ที่ 27 บาท ต้องใช้เงิน 27,000 บาท แต่ 3,000 ชิ้นที่ 21 บาทต้องใช้เงิน 63,000 บาท แม้ราคาต่อชิ้นลด 22% แต่เงินสดที่ต้องจ่ายเพิ่มมากกว่าสองเท่า และยังมีค่าเก็บ ความเสี่ยงสินค้าตกรุ่น และของเสียจากการขายไม่หมด
ดังนั้นคำว่า “คุ้ม” ต้องวัดทั้ง Unit Cost และ Total Cash Outlay ไม่ควรเลือกจำนวนสูงสุดจากตารางราคาโดยอัตโนมัติ
5. เลือกจำนวนสั่งด้วยยอดขาย สต็อก และเงินสด
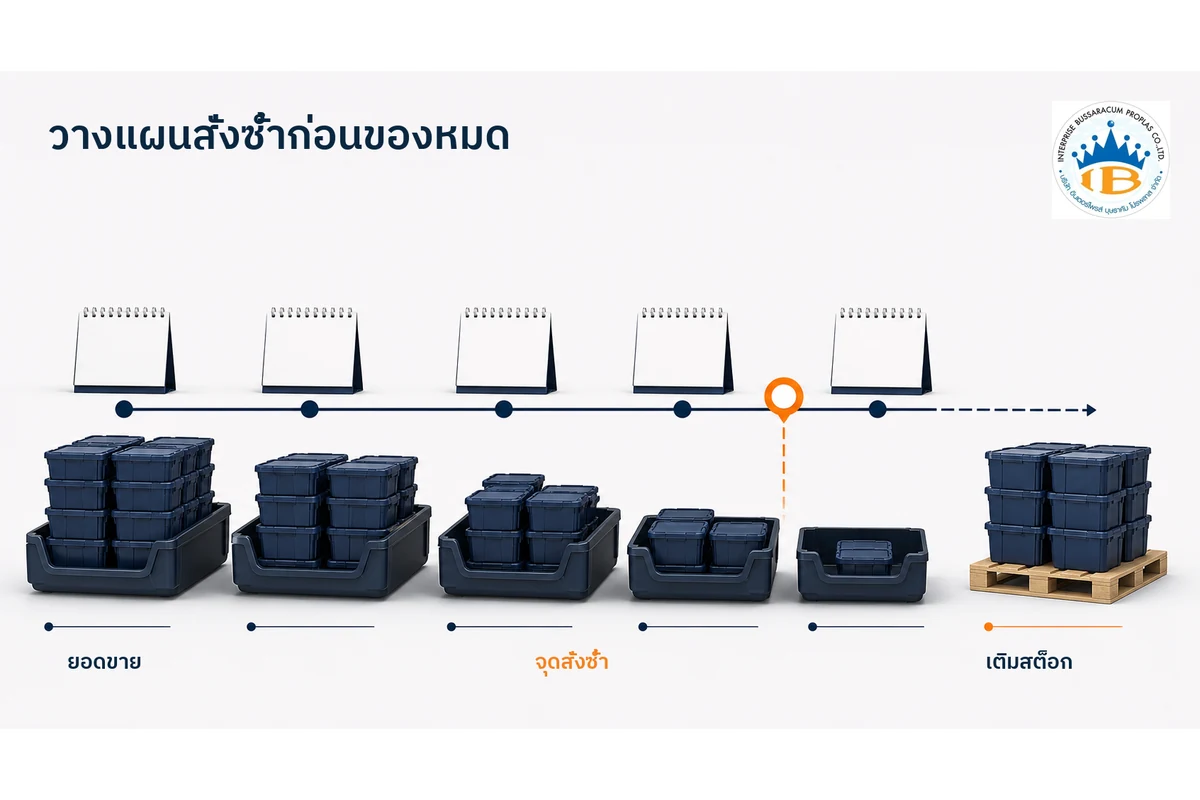
จำนวนที่เหมาะกับธุรกิจควรตอบได้ว่า สินค้าล็อตนี้จะขายหมดเมื่อไร ต้องสั่งซ้ำล่วงหน้ากี่วัน และหากยอดขายต่ำกว่าคาดจะมีเงินจมเท่าใด
ขั้นที่ 1: ประมาณยอดขายแบบ Conservative
ใช้ข้อมูลยอดขายจริง การสั่งจอง หรือการทดสอบตลาด แยกกรณีต่ำ กลาง และสูง อย่าใช้เฉพาะเป้าหมายการตลาดที่ดีที่สุด หากยังไม่มีข้อมูล ควรเริ่มจากล็อตที่ซื้อข้อมูลตลาดได้โดยไม่เสี่ยงเงินทุนมากเกินไป
ขั้นที่ 2: คำนวณช่วงเวลาขายหมด
นำจำนวนสั่งหารด้วยยอดขายเฉลี่ยต่อเดือน เช่น สั่ง 3,000 ชิ้นและคาดขายเดือนละ 500 ชิ้น เท่ากับถือสต็อกประมาณ 6 เดือน ก่อนรวม Safety Stock
ขั้นที่ 3: เผื่อ Lead Time การสั่งซ้ำ
ต้องเริ่มสั่งรอบใหม่ก่อนของหมด โดยพิจารณาเวลาจัดหาวัตถุดิบ คิวเครื่อง การผลิต QC และขนส่ง อ่านตัวแปรที่เกี่ยวข้องได้ที่ Lead Time งาน OEM พลาสติก
ขั้นที่ 4: กำหนด Safety Stock
Safety Stock ช่วยรองรับยอดขายผันผวน ของเสีย หรือการผลิตล่าช้า แต่การเผื่อมากเกินไปทำให้เงินจม ควรกำหนดจากความผันผวนจริงและผลกระทบเมื่อสินค้าขาด
ขั้นที่ 5: ตรวจ Cash Conversion Cycle
ดูเงื่อนไขมัดจำ วันชำระยอดคงเหลือ เครดิตลูกค้า และเวลาขายสินค้า หากต้องจ่ายโรงงานก่อนหลายเดือนแต่เก็บเงินลูกค้าทีหลัง ธุรกิจอาจขาดสภาพคล่องแม้กำไรต่อชิ้นดูดี
6. ล็อตทดลองกับล็อตผลิตจริงควรแยกกัน
ล็อตแรกมีเป้าหมายเรียนรู้ ไม่ใช่ลดราคาต่อชิ้นให้ต่ำที่สุด สิ่งที่ต้องพิสูจน์อาจเป็นความต้องการตลาด การประกอบ ความแข็งแรง สี บรรจุภัณฑ์ หรือกระบวนการขาย จึงควรกำหนดคำถามและเกณฑ์ตัดสินใจก่อนผลิต
แนวทางลดความเสี่ยง ได้แก่
- ใช้ต้นแบบหรือ Engineering Sample ทดสอบฟังก์ชันก่อนเปิดแม่พิมพ์เต็มรูปแบบ
- เริ่มสีมาตรฐานหนึ่งสีแทนการเปิดหลาย SKU พร้อมกัน
- ใช้กล่องหรือฉลากมาตรฐานในล็อตทดสอบ ก่อนลงทุนบรรจุภัณฑ์พิมพ์จำนวนมาก
- ตกลง Pilot Lot ที่ราคาต่อชิ้นสูงกว่า แต่มีแผน Price Break เมื่อสั่งซ้ำ
- แบ่งส่งมอบเป็นงวด หากโรงงานยอมผลิตรวมแล้วพักสต็อกภายใต้เงื่อนไขชัดเจน
อ่านทางเลือกเพิ่มเติมที่ ผลิตพลาสติกลล็อตเล็กเพื่อทดลองตลาด และ เริ่มทำสินค้าพลาสติกแบรนด์ตัวเองอย่างไร
7. ลด MOQ อย่างไรโดยไม่ทำให้สเปกเสีย
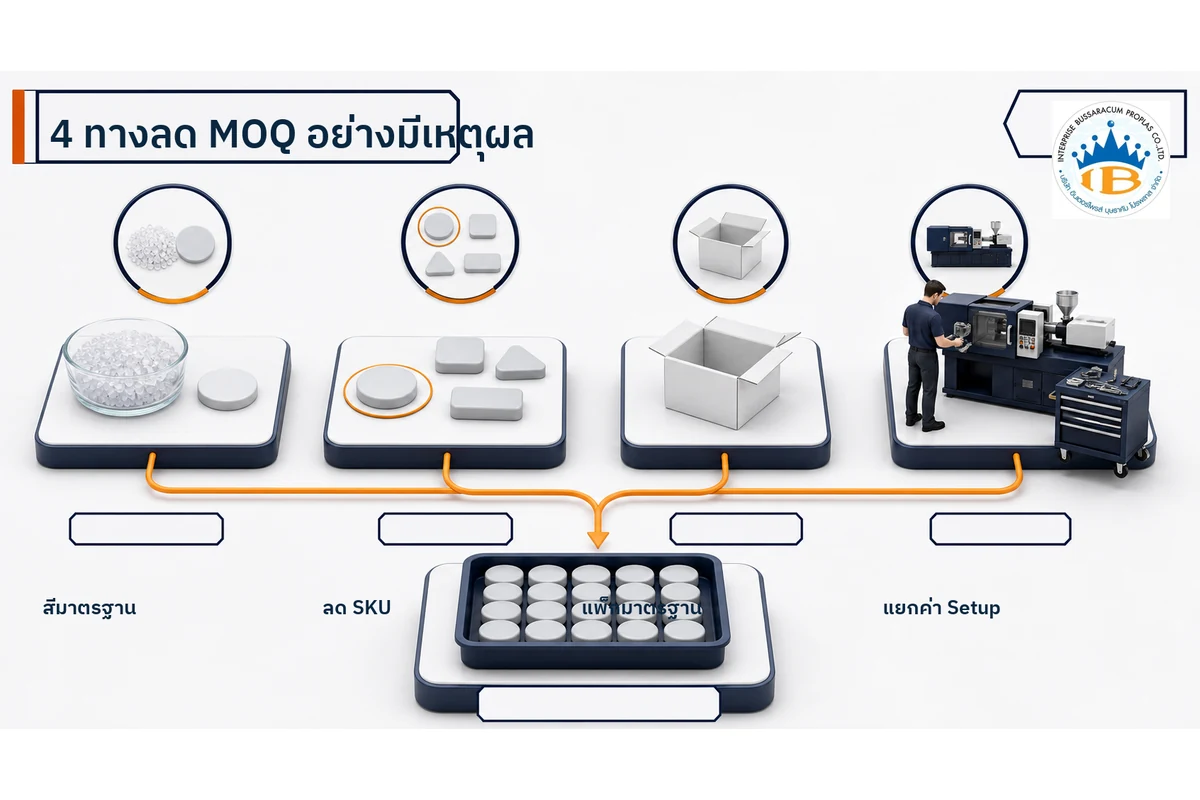
การต่อรอง MOQ ที่ดีไม่ใช่ขอให้โรงงานลดตัวเลขอย่างเดียว แต่คือการลดภาระตั้งงาน ความหลากหลาย และข้อจำกัดการจัดซื้อ
ใช้วัสดุหรือสีที่โรงงานเดินประจำ
ถามว่ามี Resin Grade และ Masterbatch มาตรฐานใดที่ตรงกับสมบัติที่ต้องการ แต่ต้องยืนยัน Datasheet และทดสอบชิ้นงาน ไม่เปลี่ยนเกรดโดยอาศัยชื่อพลาสติกอย่างเดียว
ลดจำนวน SKU ในรอบแรก
รวมความต้องการไว้ที่รุ่นและสีหลักก่อน เมื่อมียอดขายจริงจึงเพิ่มตัวเลือก วิธีนี้ลดทั้งขั้นต่ำการผลิตและความเสี่ยงสต็อกแยกสี
แยกค่าตั้งเครื่องออกจากราคาชิ้นงาน
บางโรงงานอาจรับล็อตต่ำกว่า MOQ ปกติหากผู้ซื้อยอมชำระ Setup Charge แยก การแยกค่าใช้จ่ายทำให้เห็นชัดว่าล็อตทดลองจ่ายเพิ่มเพื่ออะไร และเปรียบเทียบกับความเสี่ยงสต็อกได้
ใช้บรรจุภัณฑ์มาตรฐานก่อน
กล่องและฉลากแบบมาตรฐานช่วยลดขั้นต่ำจาก Supplier ภายนอก เมื่อยอดขายนิ่งจึงเปลี่ยนเป็นแพ็กเกจพิมพ์เฉพาะ
วาง Forecast และ Blanket Order
หากมีความต้องการต่อเนื่อง อาจตกลงยอดรวมระยะหนึ่งแล้วเรียกส่งเป็นงวด แต่ต้องระบุผู้ถือครองวัตถุดิบหรือสินค้าคงเหลือ วันรับสินค้า และความรับผิดชอบเมื่อ Forecast เปลี่ยน ไม่ควรถือว่าแบ่งส่งเท่ากับแบ่งผลิตโดยอัตโนมัติ
8. ขอ Price Break และเปรียบเทียบใบเสนอราคาให้ถูก
แทนที่จะถามราคาเพียงจำนวนเดียว ควรขอราคาอย่างน้อย 3–4 ระดับ เช่น Pilot Lot, MOQ ปกติ, จำนวนคาดการณ์ และจำนวนที่สูงขึ้นหนึ่งขั้น เพื่อดูว่าจุดใดราคาลดลงคุ้มกับเงินที่เพิ่ม
ตารางเปรียบเทียบควรมีข้อมูลต่อไปนี้
| รายการ | สิ่งที่ต้องถามให้เหมือนกันทุกโรงงาน |
|---|---|
| จำนวน | ต่อรุ่น ต่อสี ต่อวัสดุ และจำนวนชิ้นดีหรือจำนวนผลิต |
| ราคาชิ้นงาน | รวมวัตถุดิบ ของเสีย งานรอง และบรรจุภัณฑ์ใดบ้าง |
| ค่าใช้จ่ายครั้งเดียว | แบบ ต้นแบบ แม่พิมพ์ ฟิกซ์เจอร์ และ Setup Charge |
| คุณภาพ | มิติสำคัญ Golden Sample วิธีตรวจ และรายงานที่ได้รับ |
| Lead Time | เริ่มนับเมื่อใด รวมเวลาวัตถุดิบและอนุมัติตัวอย่างหรือไม่ |
| การส่งมอบ | ส่งครั้งเดียวหรือแบ่งงวด ใครรับภาระสต็อกและขนส่ง |
| เงื่อนไขราคา | อายุใบเสนอราคา ภาษี การชำระ และเงื่อนไขปรับราคา |
อย่าเลือกโรงงานจาก MOQ ต่ำที่สุดเพียงอย่างเดียว ต้องตรวจความสามารถของกระบวนการ การสื่อสาร และระบบคุณภาพร่วมด้วย ใช้ แนวทางเลือกโรงงาน OEM พลาสติก และ การควบคุมคุณภาพในโรงงานพลาสติก ประกอบการประเมิน
9. ข้อมูลที่ต้องส่งเพื่อให้โรงงานประเมิน MOQ ได้แม่น
การส่งข้อความว่า “ชิ้นนี้ขั้นต่ำเท่าไหร่” พร้อมรูปหนึ่งภาพมักได้เพียงตัวเลขคร่าว ๆ ควรจัด RFQ ให้มีข้อมูลดังนี้
- แบบ 2D/3D หรือขนาดโดยประมาณ พร้อม Revision
- วัสดุที่ต้องการ หรือเงื่อนไขใช้งานให้โรงงานเสนอวัสดุ
- น้ำหนักเป้าหมาย สี ผิว และจำนวน SKU
- มิติวิกฤต การประกอบ และการทดสอบที่ต้องผ่าน
- ปริมาณล็อตทดลอง ปริมาณต่อ PO และ Forecast รายปี
- งานพิมพ์ งานประกอบ ฉลาก และบรรจุภัณฑ์
- วันที่ต้องการตัวอย่างและวันที่ต้องการล็อตจริง
- จุดหมายส่งสินค้าและเงื่อนไขการขนส่ง
ควรขอให้ใบเสนอราคาระบุ Assumption เมื่อข้อมูลยังไม่ครบ และอัปเดตราคาเมื่อแบบหรือสเปกเปลี่ยน ก่อนตรวจรับล็อตแรกสามารถปรับ เช็กลิสต์ตรวจชิ้นงานพลาสติก ให้ตรงกับผลิตภัณฑ์
10. เช็กลิสต์ตัดสินใจ: จำนวนนี้คุ้มจริงหรือยัง
ก่อนออก PO ลองตอบคำถามต่อไปนี้
- MOQ ระบุชัดหรือไม่ว่าเป็นต่อรุ่น ต่อสี ต่อวัสดุ หรือต่อคำสั่งซื้อ
- Price Break แต่ละระดับรวมขอบเขตเดียวกันหรือไม่
- เงินลงทุนรวมรวมแม่พิมพ์ งานรอง บรรจุ และขนส่งแล้วหรือยัง
- หากขายช้ากว่าแผน 30–50% จะถือสต็อกกี่เดือน
- เริ่มสั่งซ้ำเมื่อเหลือกี่ชิ้น และ Lead Time เผื่อความล่าช้าแล้วหรือไม่
- มีเกณฑ์อนุมัติ Golden Sample และตรวจ First Article หรือไม่
- หากสีหรือวัสดุเปลี่ยน ต้องเริ่ม MOQ ใหม่หรือมีค่า Setup เท่าใด
- สินค้ามีโอกาสเปลี่ยนแบบ ฉลาก หรือข้อกำหนดในช่วงใกล้ ๆ หรือไม่
หากตอบไม่ได้หลายข้อ ควรชะลอการเลือกระดับจำนวนและขอข้อมูลเพิ่ม การประหยัดราคาต่อชิ้นไม่คุ้มกับสต็อกที่ขายไม่ได้หรือชิ้นงานที่ตรวจรับไม่ได้
คำถามที่พบบ่อยเกี่ยวกับ MOQ โรงงานพลาสติก
MOQ รวมหลายสีได้หรือไม่
ขึ้นกับวัสดุและวิธีเปลี่ยนสี ส่วนใหญ่ควรถามขั้นต่ำต่อสี เพราะแต่ละสีต้องตั้งเครื่องและมีของเสียช่วงเปลี่ยนงาน หากโรงงานรวมสีได้ ต้องขอให้ระบุจำนวนขั้นต่ำและราคาของแต่ละสีในใบเสนอราคา
จ่ายค่าแม่พิมพ์แล้ว ยังต้องมี MOQ หรือไม่
โดยทั่วไปยังมี เพราะค่าแม่พิมพ์กับค่าเดินรอบผลิตเป็นคนละส่วน แม้ผู้ซื้อเป็นเจ้าของแม่พิมพ์ โรงงานยังมีค่าเตรียมวัตถุดิบ ตั้งเครื่อง ตรวจ และจัดการ Lot แต่สามารถเจรจา Setup Charge สำหรับล็อตเล็กได้
ใช้แม่พิมพ์หลาย Cavity แล้ว MOQ ต้องสูงขึ้นหรือไม่
ไม่จำเป็นเสมอไป จำนวน Cavity ทำให้จำนวนชิ้นต่อ Shot เปลี่ยน แต่ MOQ ยังขึ้นกับเวลาเดินเครื่อง วัตถุดิบ สี และเงื่อนไขพาณิชย์ ต้องคำนวณเป็นรอบผลิตจริง
MOQ ต่ำที่สุดคือข้อเสนอที่ดีที่สุดหรือไม่
ไม่เสมอ MOQ ต่ำช่วยลดเงินจม แต่ราคา คุณภาพ Lead Time ความสม่ำเสมอ และความสามารถในการสั่งซ้ำสำคัญไม่แพ้กัน ควรเปรียบเทียบต้นทุนรวมและความเสี่ยง
ถ้ายังไม่มี Forecast ควรเริ่มอย่างไร
เริ่มจากต้นแบบหรือ Pilot Lot เพื่อทดสอบสมมติฐานตลาด ลดจำนวนสีและแพ็กเกจเฉพาะ เก็บข้อมูลยอดขายจริง แล้วใช้ข้อมูลนั้นวางรอบสั่งซ้ำ แทนการสั่งล็อตใหญ่เพื่อลดราคาต่อชิ้นตั้งแต่ครั้งแรก
สรุป: MOQ ที่เหมาะต้องคุ้มทั้งหน้าเครื่องและหน้าธุรกิจ
MOQ ของงานพลาสติกเกิดจากค่าเตรียมการผลิต ขั้นต่ำวัตถุดิบ สี บรรจุภัณฑ์ กระบวนการ และเงื่อนไขเชิงพาณิชย์ ผู้ซื้อจึงควรถามที่มาของขั้นต่ำ ขอ Price Break หลายระดับ และเปรียบเทียบทั้งราคาต่อชิ้นกับเงินลงทุนรวม
สำหรับสินค้าใหม่ จำนวนที่เหมาะมักเป็นจำนวนที่ช่วยทดสอบตลาดโดยไม่ทำให้เงินจมเกินไป ส่วนสินค้าที่มียอดขายสม่ำเสมอควรวาง Forecast, Reorder Point และ Safety Stock ให้สัมพันธ์กับ Lead Time หากต้องการประเมินงานจริง ควรเตรียมแบบ วัสดุ สี จำนวน SKU ปริมาณทดลอง และ Forecast แล้วส่งให้โรงงานประเมินร่วมกันผ่าน บริการผลิตชิ้นงานพลาสติก OEM