Mold & Tooling
แม่พิมพ์ฉีดพลาสติกราคาเท่าไหร่? ปัจจัยที่ทำให้ต้นทุนโมลสูง
แม่พิมพ์ฉีดพลาสติกเป็นต้นทุนเริ่มต้นก้อนสำคัญของงาน OEM/ODM แต่คำถามว่า “แม่พิมพ์ราคาเท่าไหร่” ยังตอบไม่ได้จากขนาดสินค้าเพียงอย่างเดียว แม่พิมพ์สองชุดที่ผลิตชิ้นงานหน้าตาคล้ายกันอาจมีต้นทุนต่างกันมาก เพราะจำนวน cavity กลไกภายใน เหล็ก ระบบหล่อเย็น อายุใช้งาน และขอบเขตการทดลองฉีดไม่เหมือนกัน
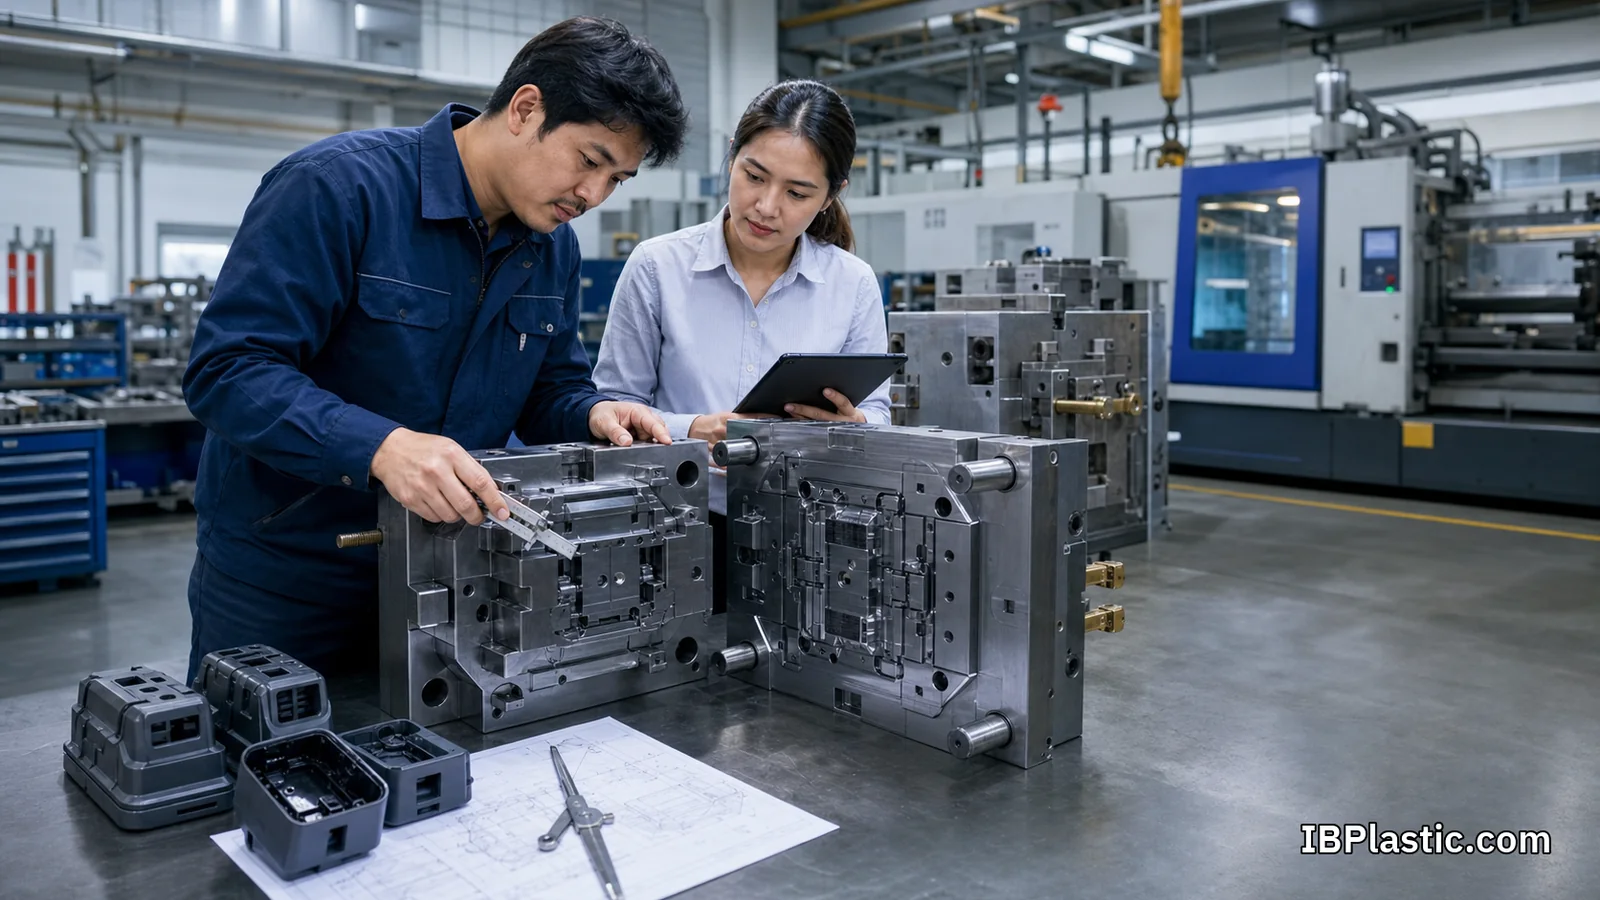
วิธีประเมินที่เหมาะสมจึงไม่ใช่การหาเลขราคากลาง แต่ต้องกำหนดเป้าหมายการผลิตและขอบเขตใบเสนอราคาให้เทียบกันได้ บทความนี้อธิบายว่าค่าแม่พิมพ์ประกอบด้วยอะไร ปัจจัยใดทำให้ราคาสูงขึ้น และควรตรวจอะไรเพื่อให้ลงทุนคุ้มตลอดอายุโครงการ
ค่าแม่พิมพ์ไม่ได้มีเฉพาะก้อนเหล็ก
แม่พิมพ์เป็นเครื่องมือผลิตที่ต้องทำให้พลาสติกไหล เติมเต็ม เย็นตัว และถูกดันออกอย่างสม่ำเสมอ ต้นทุนจึงรวมงานหลายส่วน เช่น
- วิเคราะห์แบบและปรับ Design for Manufacturing หรือ DFM
- ออกแบบโครงสร้างแม่พิมพ์ ทางวิ่ง จุดฉีด ระบบหล่อเย็น และระบบดัน
- วัสดุฐานแม่พิมพ์ insert และชิ้นส่วนมาตรฐาน
- กัด CNC, EDM, เจาะ, เจียร, ขัด และทำผิว
- slider, lifter, core pull หรือกลไกสำหรับ undercut
- ระบบ cold runner หรือ hot runner
- ประกอบ ทดลองฉีด วัดชิ้นงาน และแก้ไขจนผ่านเกณฑ์
- เอกสาร แบบแม่พิมพ์ และอุปกรณ์สำรองตามขอบเขต
ดังนั้นใบเสนอราคาที่ระบุเพียง “ค่าโมล” โดยไม่บอกสเปกและสิ่งที่รวม จะเปรียบเทียบกับอีกโรงงานได้ยาก
ปัจจัยหลักที่กำหนดราคาแม่พิมพ์ฉีดพลาสติก
1. ขนาด น้ำหนัก และแรงปิดที่ต้องใช้
ชิ้นงานใหญ่ต้องใช้แม่พิมพ์และฐานขนาดใหญ่ เหล็กมาก เครื่องจักรใหญ่ และการขนย้ายที่ซับซ้อนขึ้น แต่ขนาดภายนอกไม่ใช่ตัวแปรเดียว ชิ้นงานเล็กที่มีรายละเอียดสูงหรือ tolerance แคบอาจแพงกว่าชิ้นงานใหญ่รูปทรงง่ายได้
2. รูปทรงและทิศทางการถอดชิ้นงาน
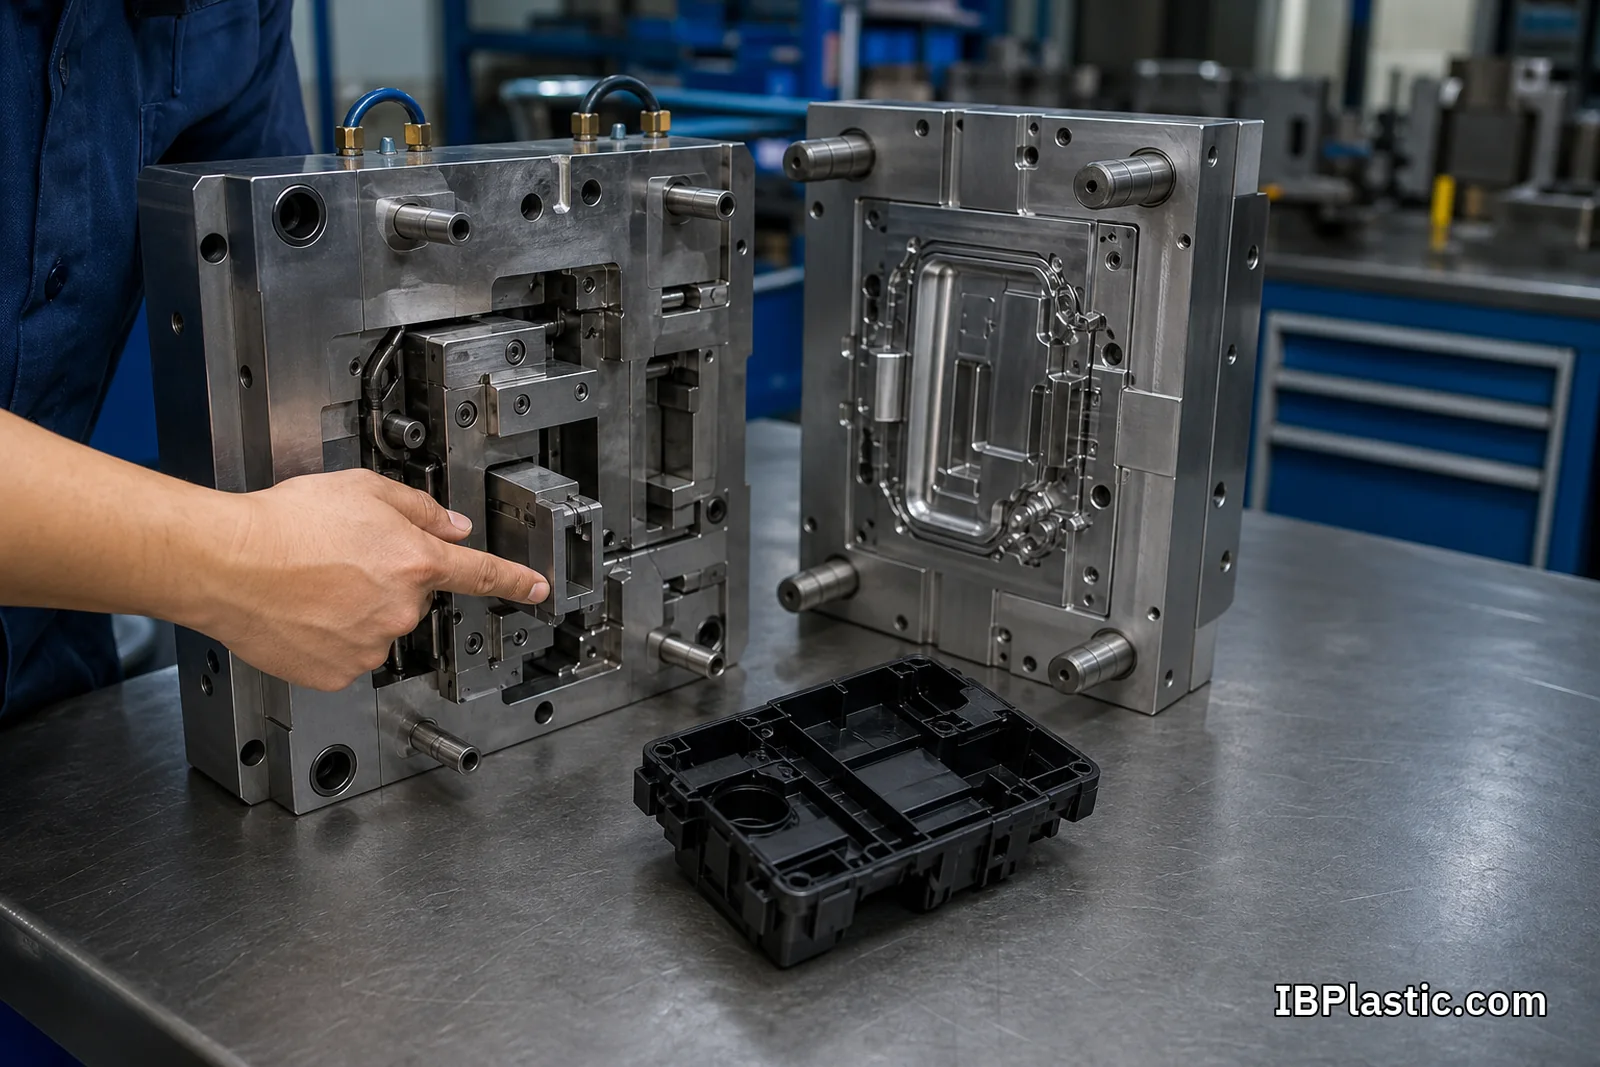
ชิ้นงานที่ถอดออกตามแนวเปิดแม่พิมพ์ได้มักออกแบบง่ายกว่า รูด้านข้าง คลิปย้อน มุมอับ เกลียว หรือ undercut อาจต้องใช้ slider, lifter, collapsible core หรือการหมุนเกลียว กลไกเหล่านี้เพิ่มจำนวนชิ้นส่วน งานประกอบ จุดสึกหรอ และเวลาบำรุงรักษา
การปรับแบบเล็กน้อย เช่น เพิ่ม draft angle ย้ายเส้นแบ่งแม่พิมพ์ ลด undercut หรือแบ่งชิ้นงาน อาจลดทั้งค่าแม่พิมพ์และความเสี่ยงของตำหนิ ควรทบทวน DFM ก่อนสั่งทำเหล็ก ไม่ใช่หลังผลิตแม่พิมพ์เสร็จ
3. จำนวน cavity และเป้าหมายกำลังผลิต
แม่พิมพ์ 1 cavity ผลิตหนึ่งชิ้นต่อรอบ ส่วนหลาย cavity เพิ่มผลผลิตต่อรอบและอาจลดต้นทุนเครื่องต่อชิ้น แต่ต้องออกแบบการไหล การระบายอากาศ และการหล่อเย็นให้สมดุลทุกโพรง จำนวน cavity ที่มากขึ้นจึงไม่ได้เพิ่มราคาแบบเส้นตรงและอาจต้องใช้เครื่องฉีดขนาดใหญ่ขึ้น
ควรเลือกจากยอดผลิตต่อปี เวลา cycle เป้าหมาย กำลังเครื่อง และความเสี่ยงทางธุรกิจ ถ้ายอดขายยังไม่แน่นอน แม่พิมพ์ cavity น้อยอาจลดเงินลงทุนเริ่มต้น แต่หากมีคำสั่งซื้อสูงต่อเนื่อง หลาย cavity อาจคืนทุนได้เร็วกว่า
4. วัสดุแม่พิมพ์และอายุใช้งาน
วัสดุแม่พิมพ์ต้องสัมพันธ์กับจำนวน shot พลาสติกที่ใช้ คุณภาพผิว และแผนซ่อม เหล็กที่แข็งหรือทนสึกสูงมีต้นทุนวัสดุและการ加工สูงกว่า แต่เหมาะกับงานผลิตยาวหรือวัตถุดิบที่มีใยแก้วและสารเติมแต่งซึ่งสึกกร่อนมาก
แม่พิมพ์ต้นแบบหรือแม่พิมพ์อายุสั้นอาจใช้วัสดุและโครงสร้างต่างจากแม่พิมพ์ผลิตจำนวนมาก คำว่า “อายุแม่พิมพ์” ควรระบุเงื่อนไขด้วย เช่น วัสดุที่ฉีด การบำรุงรักษา และชิ้นส่วนสึกหรอ ไม่ควรตีความเป็นการรับประกันโดยไม่มีขอบเขต
5. ผิวงานและความละเอียด
ผิวเงาสูง ลาย texture ผิวกัด หรือบริเวณที่ต้องซ่อนรอยเชื่อมและรอยดัน ต้องใช้เวลาออกแบบและทำผิวเพิ่ม ตำแหน่ง gate, ejector pin และ parting line ควรถูกอนุมัติตั้งแต่แบบแม่พิมพ์ เพราะการย้ายหลังทำเหล็กแล้วอาจมีค่าแก้สูง
Tolerance ที่แคบทำให้การผลิตและการตรวจละเอียดขึ้น บางขนาดอาจต้องใช้ insert ปรับเปลี่ยนได้หรือเผื่อ steel safe เพื่อแก้หลังทดลองฉีด ควรกำหนดเฉพาะขนาดที่จำเป็นต่อหน้าที่จริง ไม่ควรใส่ tolerance แคบทุกตำแหน่งโดยไม่มีเหตุผล
6. ระบบ runner และอุปกรณ์พิเศษ
Cold runner โครงสร้างโดยทั่วไปง่ายกว่าแต่มีเศษทางวิ่งและอาจเพิ่มการจัดการวัสดุ Hot runner ลดเศษทางวิ่งและช่วยงานบางประเภท แต่เพิ่มค่าอุปกรณ์ การควบคุมอุณหภูมิ การบำรุงรักษา และความเสี่ยงเมื่อชิ้นส่วนเสีย
ระบบที่เหมาะต้องดูวัสดุ น้ำหนัก runner ปริมาณผลิต สีที่เปลี่ยนบ่อย และคุณภาพจุดฉีด ไม่ควรเลือก hot runner เพียงเพราะดูทันสมัย หรือเลือก cold runner เพียงเพราะราคาต่ำกว่า
จาก T0 ถึงอนุมัติผลิตจริง ค่าแก้อยู่ตรงไหน
หลังประกอบแม่พิมพ์ โรงงานจะทดลองฉีดเพื่อดูการเติมเต็ม ขนาด ผิว การบิดงอ และการถอดชิ้นงาน ตัวอย่างรอบแรกมักเรียก T0 หรือชื่ออื่นตามระบบของแต่ละโรงงาน จากนั้นอาจมีรอบแก้และทดลองซ้ำก่อนอนุมัติ
ใบเสนอราคาควรระบุว่า
- รวมการทดลองฉีดและตัวอย่างกี่รอบ
- ค่าวัตถุดิบและค่าขนส่งตัวอย่างรวมแล้วหรือไม่
- การแก้เพื่อให้ตรงแบบเดิมกับการเปลี่ยนแบบภายหลังแยกกันอย่างไร
- ใครรับผิดชอบค่าแก้เมื่อชิ้นงานไม่ผ่านสเปกที่ตกลง
- ใช้เอกสารใดเป็นเกณฑ์อนุมัติ
การเปลี่ยนรูปร่าง วัสดุ ผิว หรือ tolerance หลังสั่งทำแม่พิมพ์ถือเป็น change request ซึ่งอาจต้องกัดเชื่อม ทำ insert ใหม่ หรือเปลี่ยนระบบ จึงควรควบคุม revision และประเมินผลกระทบด้านราคาและกำหนดส่งก่อนอนุมัติทุกครั้ง
จำนวน cavity คุ้มจริงหรือไม่ ควรดูต้นทุนรวม
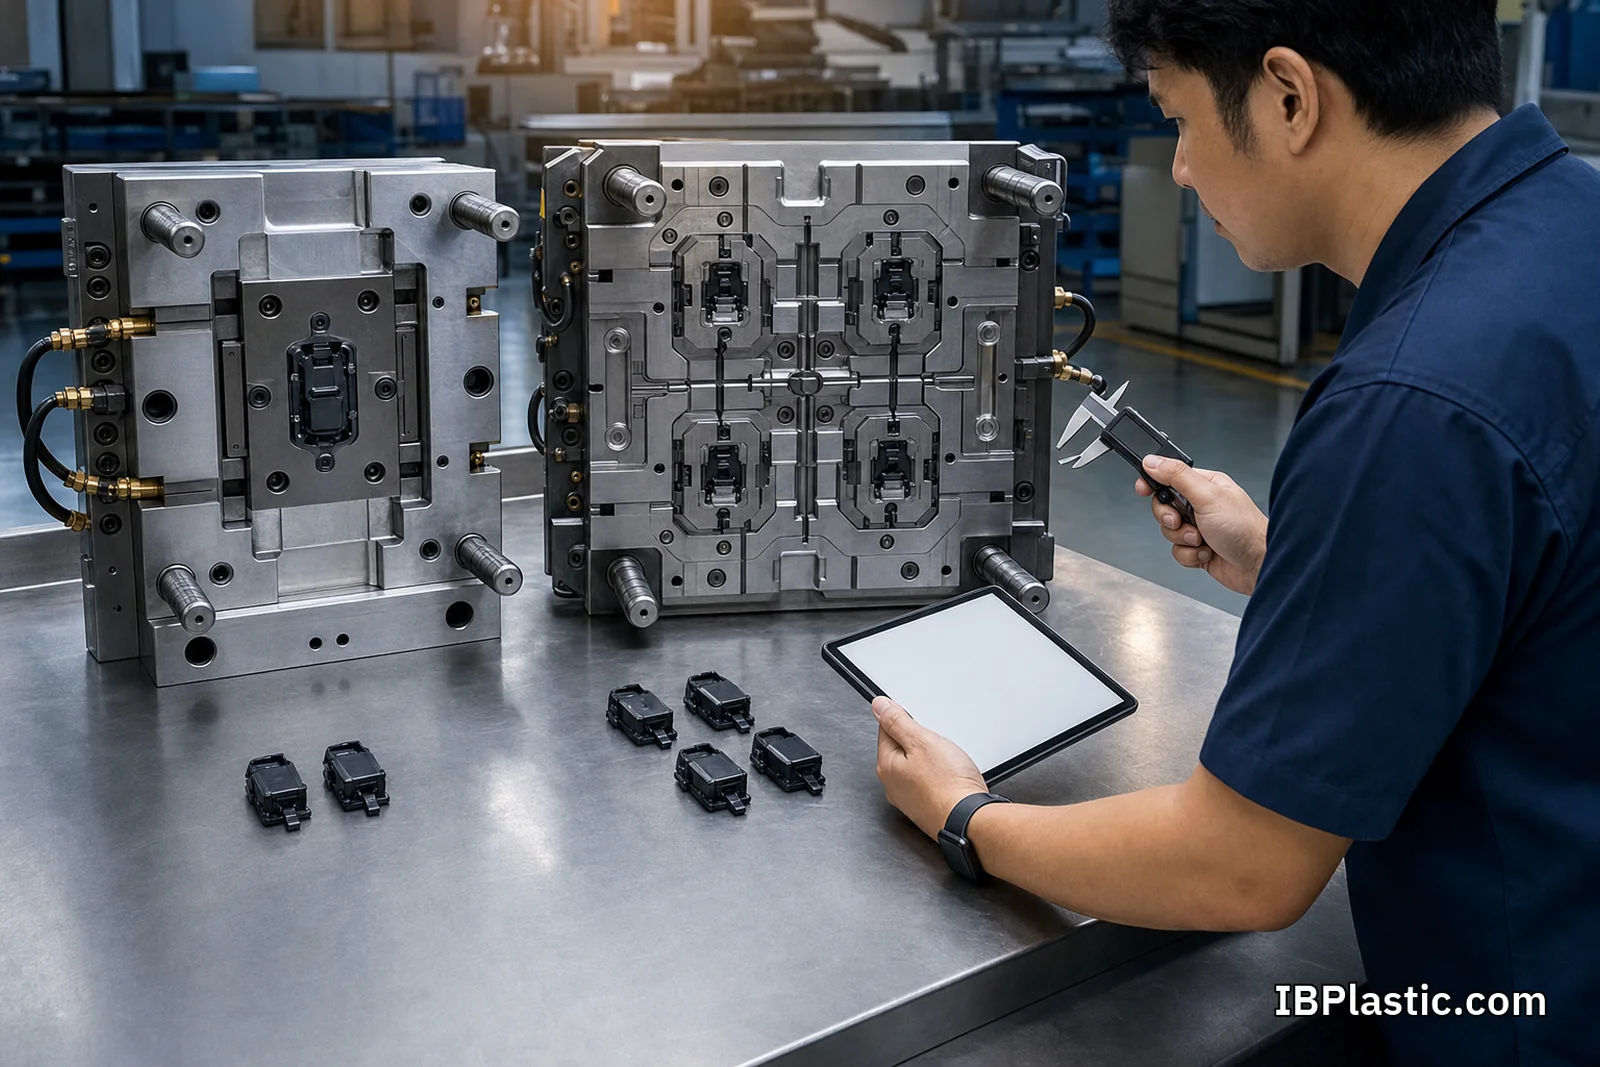
การตัดสินใจควรมอง Total Cost ไม่ใช่ค่าแม่พิมพ์เพียงอย่างเดียว ตัวอย่างกรอบคิดคือ
ต้นทุนรวมโครงการ = ค่าแม่พิมพ์ + ต้นทุนผลิตต่อชิ้น × จำนวนผลิต + ค่าซ่อม/ของเสีย/โลจิสติกส์
จากนั้นเปรียบเทียบหลายทางเลือกที่ยอดผลิตเดียวกัน แม่พิมพ์หลาย cavity มีค่าเริ่มต้นสูงกว่า แต่อาจลดชั่วโมงเครื่องและค่าแรงต่อชิ้น ส่วนแม่พิมพ์ cavity เดียวอาจเหมาะกับการทดสอบตลาดหรือสินค้าที่เปลี่ยนแบบบ่อย
อย่าลืมดู MOQ และขนาดล็อตที่โรงงานผลิตได้จริง เพราะแม่พิมพ์เร็วไม่ได้ช่วยหากยอดต่อรอบเล็กจนต้องรอรวมคิว อ่านเพิ่มเติมที่ MOQ งานผลิตพลาสติก
เปรียบเทียบใบเสนอราคาแม่พิมพ์อย่างไร
ควรทำตารางเทียบโดยใช้ข้อมูลเดียวกันอย่างน้อยดังนี้
- จำนวน cavity และระบบ runner
- เกรดวัสดุแม่พิมพ์และการอบชุบ
- อายุใช้งานที่ออกแบบไว้พร้อมเงื่อนไข
- ยี่ห้อหรือสเปกชิ้นส่วนมาตรฐานและ hot runner หากมี
- cycle time เป้าหมายและเครื่องฉีดที่คาดว่าจะใช้
- ขอบเขต DFM, mold flow หรือการวิเคราะห์อื่น
- จำนวนรอบทดลองและเกณฑ์อนุมัติตัวอย่าง
- ชิ้นส่วนอะไหล่ คู่มือ และแผนบำรุงรักษา
- ระยะเวลาทำแม่พิมพ์และเงื่อนไขเมื่อแบบเปลี่ยน
- กรรมสิทธิ์แม่พิมพ์ ที่จัดเก็บ ค่าดูแล และเงื่อนไขการย้าย
ราคาต่ำกว่าอาจเกิดจาก cavity น้อย เหล็กคนละเกรด ไม่รวม hot runner ไม่รวมรอบแก้ หรือมีอายุใช้งานสั้นกว่า จึงต้องเทียบ “ของที่ได้รับ” ก่อนตัดสินใจ
กรรมสิทธิ์และการดูแลแม่พิมพ์ต้องตกลงก่อนจ่าย
ควรระบุว่าใครเป็นเจ้าของแม่พิมพ์ โรงงานมีสิทธิ์ใช้กับลูกค้ารายอื่นหรือไม่ เก็บที่ใด ประกันความเสียหายอย่างไร และผู้ซื้อขอย้ายแม่พิมพ์ได้ภายใต้เงื่อนไขใด หากเป็นแม่พิมพ์หลายชิ้น ควรมีรหัส รูปถ่าย และรายการอุปกรณ์ประกอบ
กำหนดความรับผิดชอบด้านการทำความสะอาด ป้องกันสนิม เปลี่ยนชิ้นส่วนสึกหรอ และบันทึกจำนวน shot การมีประวัติซ่อมช่วยวางแผนก่อนคุณภาพเริ่มแกว่งหรือแม่พิมพ์หยุดฉุกเฉิน
ข้อมูลที่ควรเตรียมก่อนขอราคา
- ไฟล์ 3D และแบบ 2D พร้อม revision
- วัสดุเป้าหมายหรือเงื่อนไขใช้งาน เช่น ความร้อน แรงกระแทก UV หรือสารเคมี
- จำนวนต่อรอบและประมาณการต่อปี
- สี ผิว ตำแหน่งโลโก้ และบริเวณผิวโชว์
- ขนาดสำคัญ tolerance และชิ้นส่วนที่ต้องประกอบ
- อายุโครงการและจำนวน shot ที่คาด
- เป้าหมายต้นทุนต่อชิ้น กำหนดส่ง และเงื่อนไขตรวจรับ
หากยังไม่มีแบบพร้อมผลิต ควรเริ่มจากการทำ DFM และต้นแบบ กระบวนการตั้งแต่ออกแบบถึงส่งมอบอธิบายไว้ใน ขั้นตอนการผลิตพลาสติกจากแบบถึงส่งสินค้า
คำถามที่พบบ่อย
โรงงานบอกราคาแม่พิมพ์จากรูปถ่ายได้ไหม
ประเมินช่วงคร่าว ๆ ได้ในบางกรณี แต่ราคาที่ใช้ตัดสินใจควรอาศัยแบบ ขนาด วัสดุ จำนวนผลิต และข้อกำหนดสำคัญ รูปถ่ายไม่แสดงผนังด้านใน tolerance และกลไกทั้งหมด
ทำแม่พิมพ์ราคาถูกก่อนแล้วค่อยแก้ได้หรือไม่
แก้ได้เฉพาะบางส่วน การเพิ่มเหล็ก ย้าย gate เพิ่มกลไก หรือเปลี่ยนจำนวน cavity ภายหลังอาจแพงหรือทำไม่ได้ ควรแยกสิ่งที่ยังทดลองได้ออกจากข้อกำหนดที่ต้องตัดสินใจก่อนทำเหล็ก
ค่าแม่พิมพ์รวมค่าผลิตสินค้าหรือไม่
โดยทั่วไปเป็นคนละส่วน แต่เงื่อนไขแต่ละโรงงานต่างกัน ต้องตรวจใบเสนอราคาว่ารวมการทดลอง วัตถุดิบ ตัวอย่าง ภาษี และการขนส่งหรือไม่
สรุป
ราคาแม่พิมพ์ฉีดพลาสติกขึ้นกับแบบ จำนวน cavity วัสดุแม่พิมพ์ อายุใช้งาน ผิว tolerance ระบบ runner และขอบเขตการทดลอง การเลือกที่คุ้มต้องดูต้นทุนรวม คุณภาพ กำลังผลิต การบำรุงรักษา และสิทธิ์ในแม่พิมพ์ ไม่ใช่ตัวเลขเริ่มต้นต่ำที่สุด
ก่อนสั่งทำ ควรให้โรงงานทบทวน DFM และออกใบเสนอราคาที่ระบุสเปกเทียบกันได้ หากต้องการประเมิน Tooling กับ IBPlastic ให้ส่งไฟล์แบบ วัสดุ จำนวนผลิต เป้าหมายคุณภาพ และกำหนดส่ง แล้วดู บริการ Mold & Tooling เพื่อเทียบแนวทางแม่พิมพ์กับกระบวนการผลิตจริง โดยราคาและขอบเขตต้องประเมินจากข้อมูลโครงการ ไม่ใช้ช่วงราคากลางเป็นคำเสนอราคา