Mold & Tooling
แม่พิมพ์ฉีดพลาสติก 1 ตัวผลิตได้กี่ชิ้น? อายุการใช้งานของโมล
คำถามว่า “แม่พิมพ์ฉีดพลาสติก 1 ตัวผลิตได้กี่ชิ้น” ไม่ควรตอบด้วยตัวเลขจำนวนชิ้นเพียงค่าเดียว เพราะอายุแม่พิมพ์วัดเป็น จำนวนรอบการฉีด (Shot หรือ Cycle) ขณะที่จำนวนชิ้นดีที่ส่งมอบได้ยังขึ้นกับจำนวน Cavity อัตราของเสีย ช่วงหยุดซ่อม และ Cavity ที่ต้องปิดระหว่างผลิต
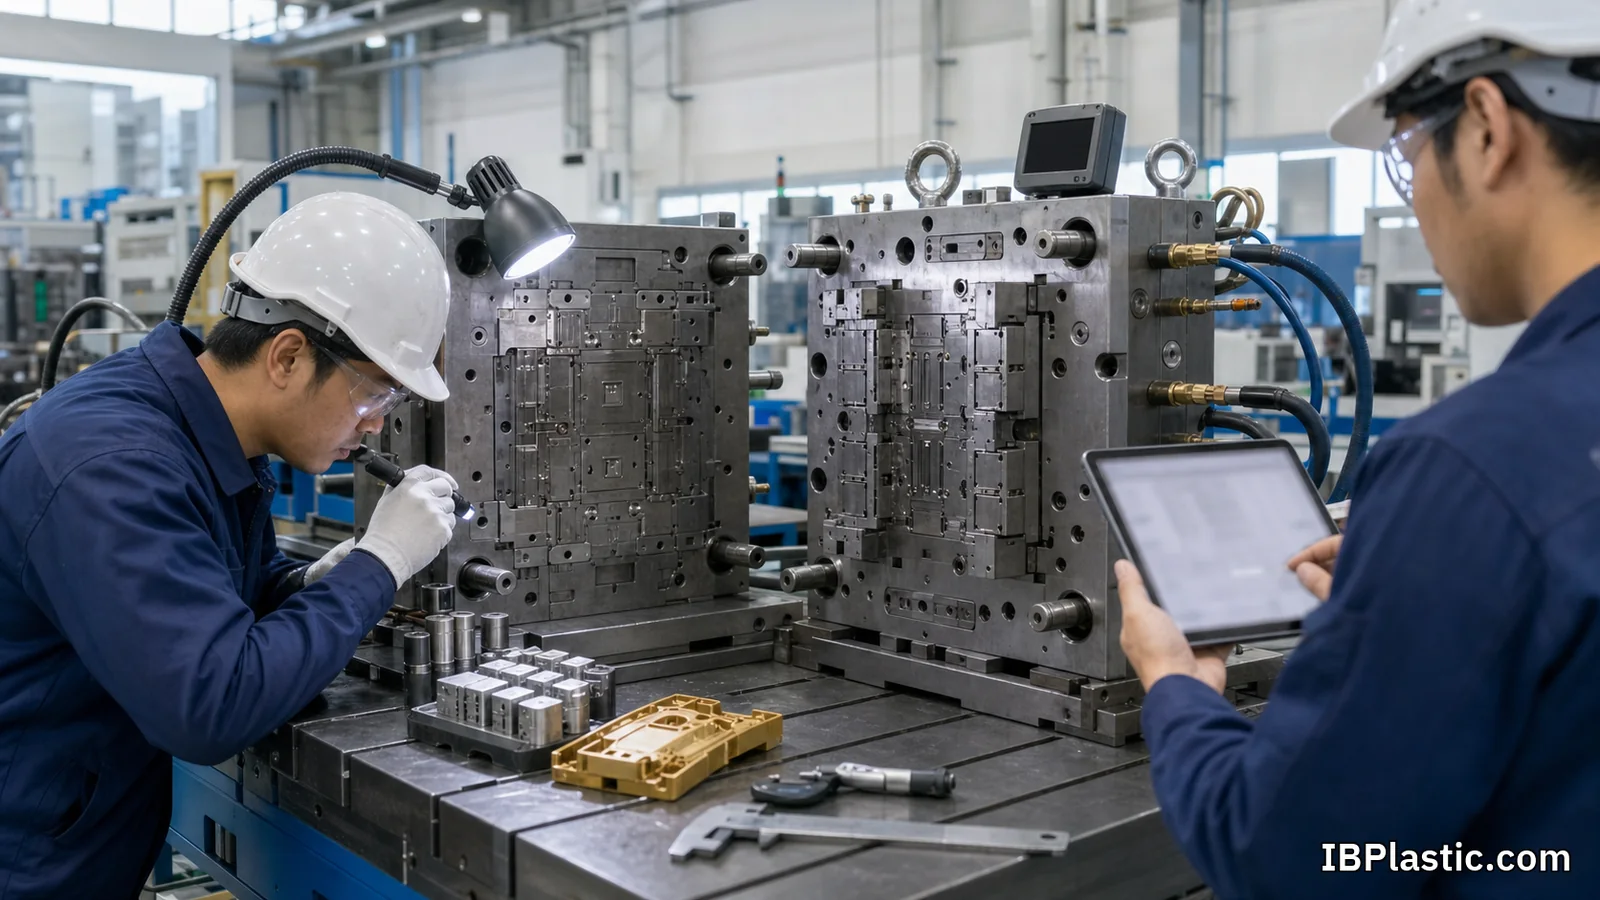
วิธีประเมินที่ใช้ตัดสินใจได้จริงต้องเริ่มจากยอดผลิตตลอดโครงการ แปลงเป็นจำนวน Shot แล้วกำหนดสเปกแม่พิมพ์ วัสดุเหล็ก ความแข็ง ชิ้นส่วนสึกหรอ และแผนบำรุงรักษาให้รองรับเป้าหมายนั้น ตัวเลข “รับประกันกี่แสน Shot” จึงต้องมาพร้อมเงื่อนไข ไม่ใช่คำรับประกันแบบไม่มีขอบเขต
จำนวน Shot ไม่เท่ากับจำนวนชิ้นดี
แม่พิมพ์ 1 Cavity ให้ชิ้นงานตามทฤษฎี 1 ชิ้นต่อ Shot ส่วนแม่พิมพ์ 4 Cavity ให้ 4 ชิ้นต่อ Shot แต่ในงานจริงควรคำนวณจากจำนวน Cavity ที่ผลิตได้และ Yield
> จำนวนชิ้นดีโดยประมาณ = จำนวน Shot × จำนวน Cavity ที่ใช้งานได้ × อัตราชิ้นงานผ่าน
ตัวอย่าง แม่พิมพ์ 4 Cavity เดินเครื่อง 100,000 Shot และได้ Yield 97% จะมีชิ้นงานดีโดยประมาณ 388,000 ชิ้น ไม่ใช่ 400,000 ชิ้น หาก Cavity หนึ่งมีปัญหาและต้องปิดใช้งาน ผลผลิตจริงจะลดลงอีก
ควรแยกตัวเลขอย่างน้อย 4 ค่าในรายงานโครงการ
- Shot สะสมทั้งหมดจาก Shot Counter หรือบันทึกเครื่อง
- จำนวนชิ้นงานรวมตาม Cavity ที่เปิดใช้งาน
- จำนวนชิ้นดีที่ผ่านเกณฑ์
- จำนวนของเสีย งานคัด และชิ้นงานจากการทดลอง
การใช้คำว่า “ผลิตได้หนึ่งล้านชิ้น” โดยไม่ระบุ Cavity และ Yield ทำให้เปรียบเทียบข้อเสนอจากโรงงานไม่ได้
อายุออกแบบ อายุใช้งานจริง รอบ Overhaul และการรับประกันเป็นคนละเรื่อง
อายุออกแบบ (Design Life) คือเป้าหมายที่ใช้เลือกโครงสร้าง เหล็ก ความแข็ง ระบบนำศูนย์ และชิ้นส่วนสึกหรอ ส่วน อายุใช้งานจริง คือจำนวน Shot ที่แม่พิมพ์ยังผลิตชิ้นงานผ่านสเปกภายใต้การใช้งานและการดูแลจริง
แม่พิมพ์อาจต้องเปลี่ยนสปริง ซีล Ejector Pin Insert หรือซ่อมผิวหลายครั้งก่อนถึงอายุออกแบบ การซ่อมตามแผนไม่ได้แปลว่าแม่พิมพ์หมดอายุ ในทางกลับกัน แม่พิมพ์ที่ยังเปิด–ปิดได้อาจถือว่าไม่พร้อมผลิต หากทำขนาด ผิว หรือ Cycle Time ตามเกณฑ์ไม่ได้แล้ว
รอบ Overhaul คือจุดที่ถอดตรวจและฟื้นสภาพครั้งใหญ่ ขณะที่ การรับประกัน เป็นข้อผูกพันทางการค้า ซึ่งต้องระบุระยะเวลา จำนวน Shot ชิ้นส่วนที่ครอบคลุม เงื่อนไขการใช้งาน และข้อยกเว้นให้ชัด ไม่ควรใช้คำว่า “รับประกันตลอดอายุแม่พิมพ์” โดยไม่มีนิยาม
ปัจจัยที่กำหนดอายุแม่พิมพ์
1. ปริมาณผลิตและเกณฑ์คุณภาพ
แม่พิมพ์สำหรับ Prototype หรือล็อตสั้นอาจไม่ต้องใช้โครงสร้างเดียวกับแม่พิมพ์ผลิตต่อเนื่องหลายปี แต่ชิ้นงานผิวเงา ชิ้นส่วนประกบสนิท หรือชิ้นส่วนที่มีค่าความคลาดเคลื่อนแคบ อาจต้องใช้วัสดุและการควบคุมสูงแม้ยอดผลิตไม่มาก
ต้องระบุทั้งยอดผลิตตลอดโครงการ ยอดสูงสุดต่อเดือน Cycle Time เป้าหมาย และเกณฑ์ยอมรับของชิ้นงาน เพราะภาระของแม่พิมพ์ที่ผลิตวันละไม่กี่ร้อยชิ้นต่างจากแม่พิมพ์ที่เดินต่อเนื่องหลายกะ
2. เหล็กแม่พิมพ์ ความแข็ง และการอบชุบ
ชื่อเกรดเหล็กเพียงอย่างเดียวไม่พอ ต้องดูว่าใช้กับ Mold Base, Core, Cavity หรือ Insert ส่วนใด ความแข็งหลังอบชุบเท่าไร และมีใบรับรองวัสดุหรือบันทึกการอบชุบหรือไม่
เหล็ก Pre-hardened อาจเหมาะกับงานทั่วไปและซ่อมง่าย ส่วนเหล็ก Through-hardened หรือเหล็กที่มีความต้านทานการสึกและการกัดกร่อนสูงเหมาะกับงานยาวหรือวัสดุที่รุนแรงกว่า แต่ต้องแลกกับต้นทุน การทำชิ้นส่วน และความซับซ้อนในการซ่อม
คู่มือ Tool Steels for Plastic Moulding ของ Uddeholm ชี้ให้เห็นว่าการเลือกเหล็กต้องพิจารณาทั้งการสึก การกัดกร่อน กำลังรับแรง ความเหนียว การขัดเงา และต้นทุนรวมของเครื่องมือ ไม่ใช่พิจารณาความแข็งสูงสุดเพียงค่าเดียว
3. พลาสติกและสารเติมแต่ง
Glass Fiber, Mineral Filler และเม็ดสีหรือสารเติมแต่งบางชนิดเพิ่มการสึกแบบขัดถู โดยเฉพาะ Gate, Runner, Core และบริเวณที่ Melt ไหลเร็ว วัสดุที่เกิดก๊าซหรือคราบเมื่อให้ความร้อน รวมถึงสภาพชื้นและน้ำหล่อเย็นที่ไม่เหมาะสม อาจเร่งการกัดกร่อน
วัสดุจริงและเปอร์เซ็นต์ Filler ต้องถูกล็อกก่อนเลือกเหล็กและออกแบบ Gate หากเปลี่ยนจากเรซินทั่วไปเป็นเกรดเสริมใยภายหลัง อายุของ Insert และผิว Cavity อาจไม่เป็นไปตามประมาณการเดิม
4. รูปทรงและกลไกของแม่พิมพ์
ชิ้นงานที่มี Rib ลึก ผนังบาง Undercut Slider Lifter Core Pin เล็ก หรือ Shut-off แคบ มีตำแหน่งรับแรงและเสียดสีมากกว่างานเปิดตรง แม่พิมพ์หลาย Cavity ยังต้องควบคุมสมดุลการเติม ระบบนำศูนย์ และแรงปิดให้สม่ำเสมอ
การออกแบบให้เปลี่ยน Insert เฉพาะจุดได้ ทำอะไหล่ส่วนสึกหรอ และเข้าถึงจุดบำรุงรักษาได้ง่าย มักคุ้มกว่าการทำทุกอย่างเป็นชิ้นเดียวแล้วซ่อมยาก
5. สภาวะการฉีดและเครื่องจักร
แรงปิดไม่พอ การตั้งแรงดันหรือความเร็วสูงเกินจำเป็น การฉีด Short Shot แล้วอัดเพิ่มอย่างรุนแรง การปิดแม่พิมพ์ชนสิ่งตกค้าง และการตั้ง Ejector ไม่สัมพันธ์กับจังหวะ ล้วนเพิ่มความเสียหาย
แม่พิมพ์ต้องเข้ากับ Platen, Locating Ring, Nozzle, Ejector Stroke, Tie-bar Spacing และกำลังของเครื่อง หากติดตั้งบนเครื่องที่ไม่เหมาะ อาจเกิดแรงกระจายไม่สมดุล แม้ตัวแม่พิมพ์ผลิตมาดี
6. ระบบหล่อเย็นและคุณภาพน้ำ
ตะกรัน สนิม Biofilm หรือเศษอุดตันทำให้อัตราการไหลและการถ่ายเทความร้อนเปลี่ยน Cycle Time ยาวขึ้น อุณหภูมิแต่ละ Cavity ไม่เท่ากัน และคุณภาพชิ้นงานแกว่ง การแก้ด้วยลดเวลาเย็นหรือเพิ่มแรงดันฉีดอาจซ่อนปัญหาชั่วคราวแต่ไม่ฟื้นสภาพระบบ
เอกสารด้าน Preventive Maintenance ของระบบหล่อเย็นจาก DME อธิบายว่าการเปลี่ยนแปลงการถ่ายเทความร้อนส่งผลต่อความสม่ำเสมอของชิ้นงาน จึงควรบันทึกอัตราการไหล อุณหภูมิ และผลการทำความสะอาดเป็นส่วนหนึ่งของประวัติแม่พิมพ์
จุดสึกของแม่พิมพ์ไม่ได้เกิดพร้อมกัน
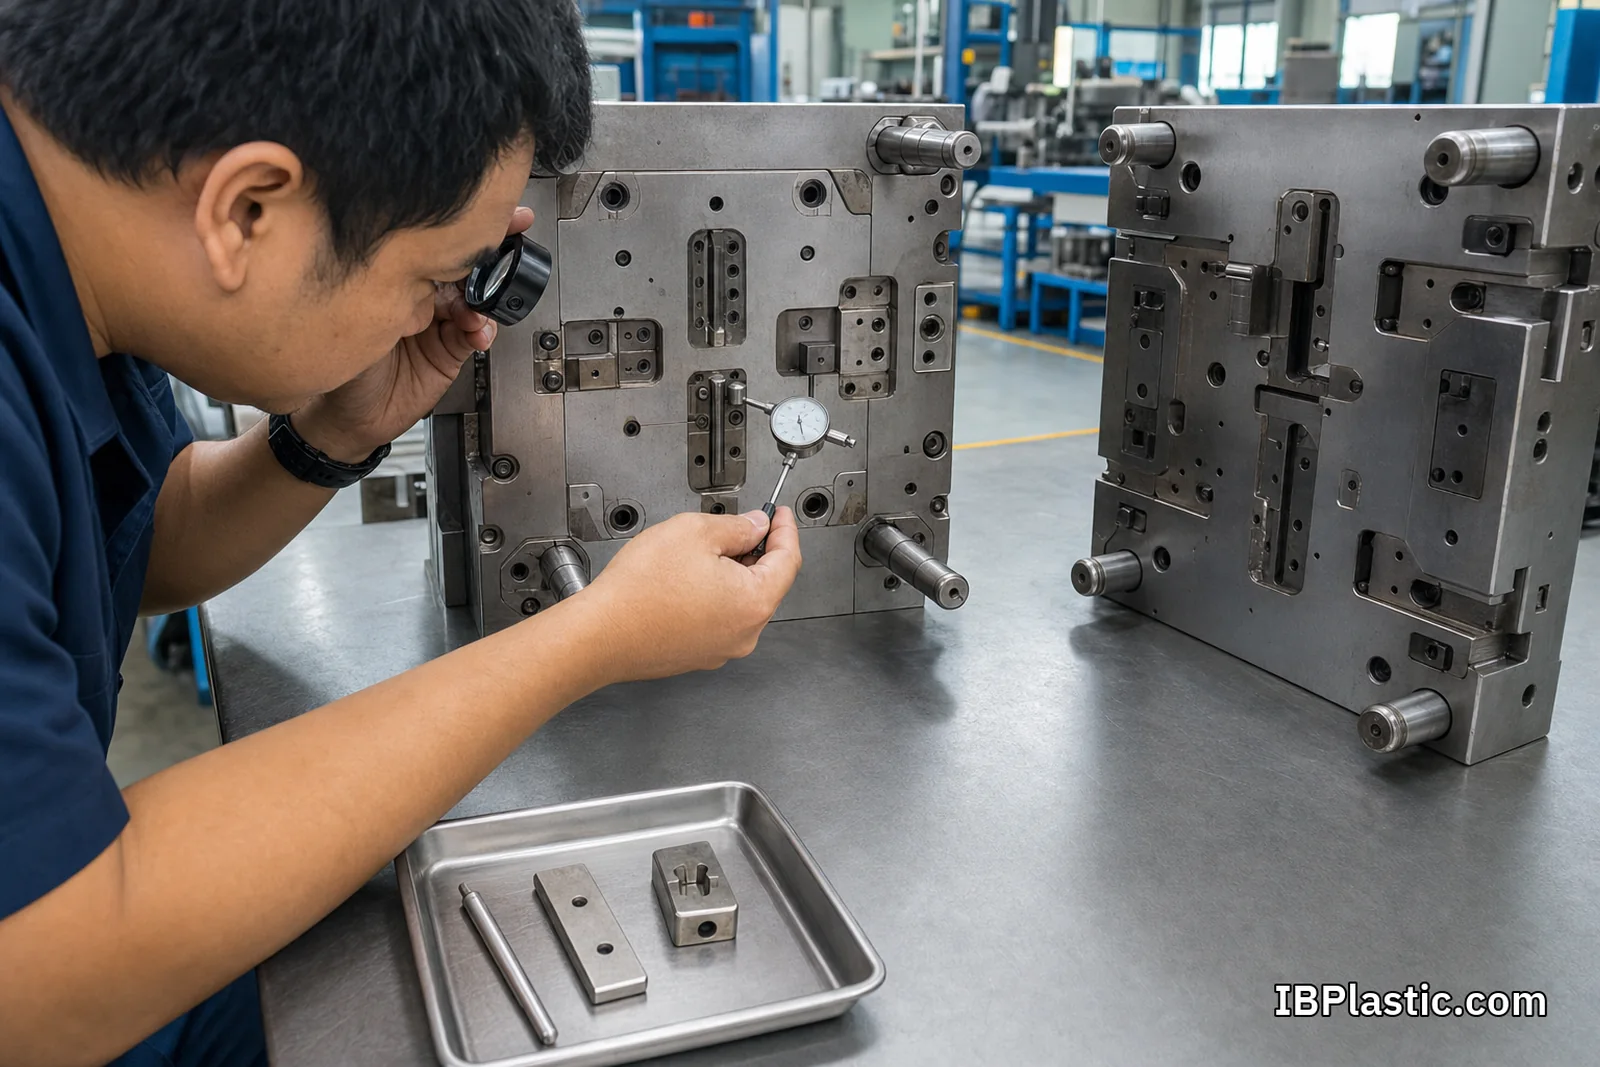
แม่พิมพ์หนึ่งชุดประกอบด้วยชิ้นส่วนที่รับภาระต่างกัน อายุจึงไม่ใช่วันที่ทั้งชุด “หมดพร้อมกัน”
- Gate และ Runner Insert รับการไหลเร็วและการขัดถู อาจเกิด Gate โตหรือเศษคม
- Parting Line และ Shut-off รับแรงปิดซ้ำ หากเยื้องศูนย์หรือมีสิ่งตกค้างอาจยุบและเกิดครีบ
- Core Pin และ Insert เล็ก รับแรงดัด ความร้อน และการกระแทก มีโอกาสบิ่นหรือหัก
- Slider, Lifter และ Wear Plate เสียดสีทุก Cycle ต้องมีระยะและสารหล่อลื่นเหมาะสม
- Ejector Pin, Spring และ Seal เป็นชิ้นส่วนสึกหรอที่ควรตรวจและเตรียมอะไหล่
- Cooling Channel และ Connector เสื่อมจากตะกรัน สนิม การรั่ว หรือการอุดตัน
- ผิว Cavity อาจเสียความเงา เกิดรอย ขุมสนิม หรือขนาดเปลี่ยนตามวัสดุและการใช้งาน
ควรทำภาพถ่ายและค่าตั้งต้นของจุดสำคัญเมื่อรับมอบแม่พิมพ์ เพื่อเปรียบเทียบแนวโน้ม ไม่ควรรอให้ชิ้นงานเสียแล้วจึงเริ่มหาประวัติ
สัญญาณว่าแม่พิมพ์ต้องตรวจ ไม่ใช่เร่งปรับเครื่องต่อ
- ครีบเกิดซ้ำในตำแหน่งเดิมหรือเพิ่มขึ้นเรื่อย ๆ
- ขนาดบาง Cavity เริ่มต่างจาก Cavity อื่น
- ชิ้นงานติด เกิดรอยลาก หรือ Ejector Mark มากขึ้น
- Gate แตก ขนาด Gate เปลี่ยน หรือมีเศษพลาสติกผิดปกติ
- Cycle Time ต้องยาวขึ้นเพื่อให้ชิ้นงานคงรูป
- ต้องเพิ่มแรงปิด แรงดัน หรือ Holding Pressure มากกว่า Process Window เดิม
- อุณหภูมิขาเข้า–ขาออกหรืออัตราการไหลของน้ำเปลี่ยน
- Slider/Lifter มีเสียง ฝืด ร้อน หรือมีผงโลหะ
- พบคราบ ก๊าซ สนิม หรือน้ำรั่ว
อาการเหล่านี้อาจเกิดจากวัสดุ เครื่องจักร หรือ Process ได้เช่นกัน วิธีที่ถูกคือเทียบกับ Last Good Setting, Golden Sample และผลราย Cavity แล้วแยกสาเหตุอย่างเป็นระบบ
แผนบำรุงรักษาควรอิงทั้งจำนวน Shot และสภาพจริง
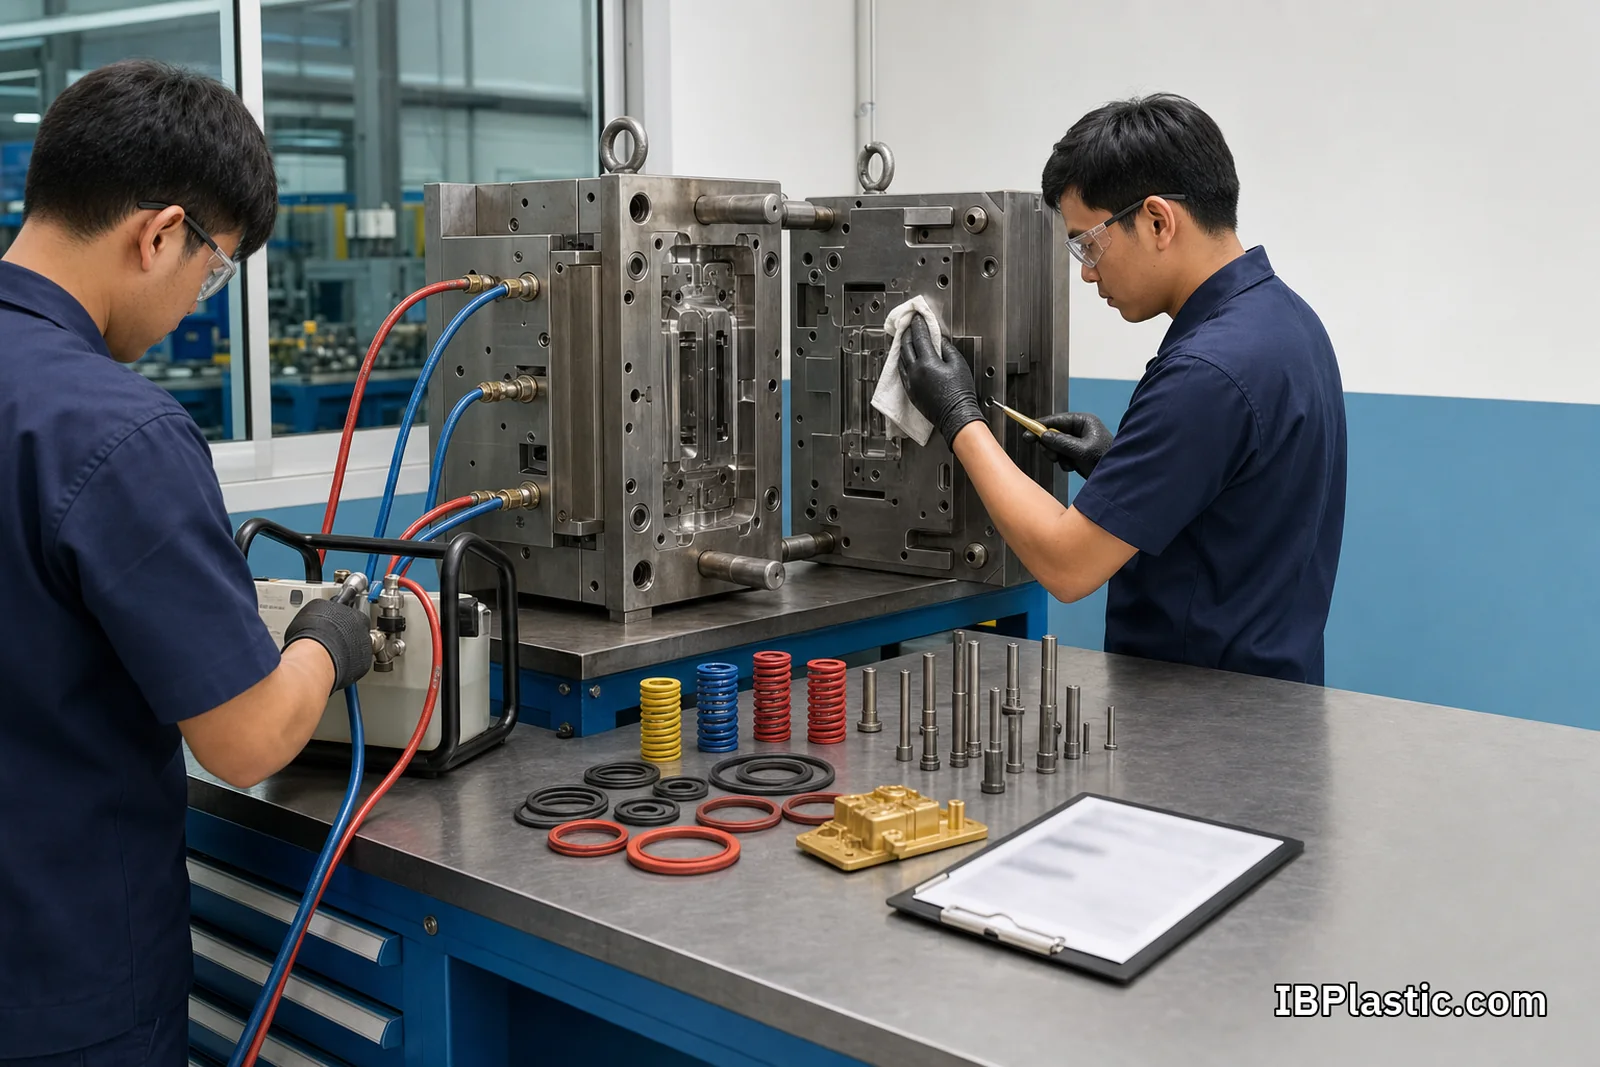
การกำหนดว่า “ล้างทุก 50,000 Shot” ใช้เป็นจุดเริ่มต้นได้ แต่ไม่ควรเป็นกฎตายตัวกับทุกแม่พิมพ์ งานที่ใช้ Glass Fiber กลไกมาก หรือผลิตในสภาพแวดล้อมที่ชื้นอาจต้องตรวจถี่กว่า ขณะที่แม่พิมพ์เรียบง่ายอาจใช้ช่วงที่ต่างกัน
แผนที่ใช้งานได้ควรมี 4 ระดับ
ตรวจระหว่างการผลิต
ติดตามครีบ เสียง การเคลื่อนที่ การรั่ว อุณหภูมิ น้ำหล่อเย็น และชิ้นงานแยกตาม Cavity ห้ามใช้โลหะแข็งแคะ Gate หรือเช็ดผิวเงาด้วยวัสดุที่ทำให้เป็นรอย
หลังจบล็อต
ทำความสะอาดผิว แยกคราบและก๊าซ ตรวจ Gate, Parting Line, Pin, Slider และ Connector ระบายน้ำหรือป้องกันสนิมตามวิธีที่ผู้ทำแม่พิมพ์กำหนด ก่อนเก็บต้องบันทึกสภาพและ Shot สะสม
Preventive Maintenance ตามเกณฑ์
ถอดตรวจชิ้นส่วนสึกหรอ วัดระยะ ตรวจแรงสปริง หล่อลื่นตามชนิดที่กำหนด ทดสอบการไหลของ Cooling Circuit และเปลี่ยน Seal หรืออะไหล่ตามสภาพ ไม่ควรขัดหรือเชื่อมผิวสำคัญโดยไม่มี Drawing และแผนตรวจหลังซ่อม
Overhaul และ Re-qualification
เมื่อถึงเกณฑ์หรือแนวโน้มคุณภาพเปลี่ยน ให้ถอดตรวจเชิงลึก ซ่อม/เปลี่ยน Insert ตรวจ Alignment ผิวและระบบน้ำ แล้วทดลองผลิตภายใต้ Process Window ที่ควบคุม ก่อนอนุมัติกลับเข้าผลิต
หลักการของ DME CoolingCare ยังเน้นการทำความสะอาดเชิงป้องกันและเก็บบันทึก เพื่อรักษาการถ่ายเทความร้อนให้สม่ำเสมอและลด Downtime
เอกสารที่ควรมีเพื่อบริหารอายุแม่พิมพ์
- Tooling Specification ระบุยอดผลิตเป้าหมาย วัสดุชิ้นงาน และเกณฑ์คุณภาพ
- Drawing และ Revision ของชิ้นงานและแม่พิมพ์
- รายการเหล็ก ความแข็ง การอบชุบ ผิวเคลือบ และใบรับรองที่ตกลง
- Shot Counter และบันทึก Shot สะสมที่ตรวจสอบได้
- Process Window และ Last Good Setting
- ผลตรวจราย Cavity, Golden Sample และ Defect History
- PM Record, รายการซ่อม, ชิ้นส่วนที่เปลี่ยน และภาพก่อน–หลัง
- Cooling Circuit Diagram พร้อมค่าการไหลอ้างอิง
- รายการ Spare Parts และ Lead Time
- เงื่อนไขรับประกัน ผู้รับผิดชอบค่า PM/ซ่อม และแผนเมื่อย้ายโรงงาน
หากแม่พิมพ์เป็นทรัพย์สินของผู้ว่าจ้าง ควรอ่านเรื่อง สิทธิความเป็นเจ้าของแม่พิมพ์และเอกสารส่งมอบ ควบคู่กัน เพื่อให้ประวัติ อะไหล่ และไฟล์ที่จำเป็นติดตามแม่พิมพ์ไปตลอดโครงการ
คำนวณต้นทุนแม่พิมพ์ต่อชิ้นอย่างไรไม่ให้ต่ำเกินจริง
การนำราคาแม่พิมพ์หารด้วยยอดผลิตเพียงอย่างเดียวเป็นค่า Amortization ขั้นต้น แต่ต้นทุนเครื่องมือจริงควรรวม
- ค่าออกแบบ ทำแม่พิมพ์ ทดลอง และแก้จนผ่าน
- ค่า PM, Cleaning, อะไหล่ และ Overhaul
- ค่า Downtime และของเสียระหว่างเริ่มเครื่องหรือหลังซ่อม
- ค่าเปลี่ยน Insert/ปรับแบบเมื่อผลิตภัณฑ์เปลี่ยน
- ค่าเคลื่อนย้าย ติดตั้ง และ Re-qualification หากเปลี่ยนโรงงาน
- มูลค่าคงเหลือหรือค่าเปลี่ยนแม่พิมพ์เมื่อสิ้นอายุ
ตัวอย่างเชิงหลักการ แม่พิมพ์ราคา 300,000 บาทที่วางแผนผลิตชิ้นดี 300,000 ชิ้นมีค่าแม่พิมพ์ตั้งต้นเฉลี่ย 1 บาทต่อชิ้น แต่ถ้ามี PM, อะไหล่ และ Overhaul รวม 90,000 บาท ต้นทุนเครื่องมือที่ควรใช้วางแผนจะเป็น 1.30 บาทต่อชิ้น ยังไม่รวมผลจาก Yield และ Downtime
หากกำลังเปรียบเทียบงบ ควรดู องค์ประกอบต้นทุนแม่พิมพ์ฉีดพลาสติก และคุยยอดผลิตหลายกรณี ได้แก่ ยอดขั้นต่ำ ยอดคาดการณ์ และยอดสูง เพื่อดูจุดที่ควรลงทุนเพิ่มตั้งแต่ต้น
คำถามที่ควรถามโรงงานก่อนอนุมัติทำแม่พิมพ์
- เป้าหมาย Design Life กี่ Shot ภายใต้วัสดุและเกณฑ์ใด
- Shot หมายถึงรอบเครื่องหรือจำนวนชิ้น และนับจากอุปกรณ์ใด
- Core, Cavity, Insert และ Mold Base ใช้เหล็กอะไร ความแข็งเท่าไร
- จุดใดเป็นชิ้นส่วนสึกหรอ ถอดเปลี่ยนได้หรือไม่ และมีอะไหล่อะไร
- ใช้ Glass Fiber, Filler, Flame Retardant หรือเม็ดสีกระทบผิวหรือไม่
- PM แต่ละระดับทำเมื่อใด ใครออกค่าใช้จ่าย และต้องส่งแม่พิมพ์ไปที่ใด
- เงื่อนไขใดถือว่าแม่พิมพ์ไม่ผ่าน เช่น ครีบ ขนาด ผิว หรือ Cycle Time
- การรับประกันครอบคลุมอะไร และไม่ครอบคลุมความเสียหายแบบใด
- หากต้องแก้แบบ จะประเมินผลต่ออายุแม่พิมพ์อย่างไร
- หากย้ายโรงงาน ต้องส่งมอบ Drawing, Spare, ประวัติ และ Process Data ใดบ้าง
การเลือกผู้ผลิตควรดูความสามารถด้าน Tooling, Trial, Measurement และ Maintenance ไม่ใช่ดูราคาแรกเพียงอย่างเดียว ตรวจหัวข้อเพิ่มเติมได้ที่ วิธีเลือกโรงงาน OEM พลาสติก
สรุป
อายุแม่พิมพ์ฉีดพลาสติกไม่มีตัวเลขมาตรฐานเดียวที่ใช้กับทุกโครงการ คำตอบที่น่าเชื่อถือควรระบุเป็นจำนวน Shot ภายใต้วัสดุชิ้นงาน โครงสร้างแม่พิมพ์ Process Window แผน PM และเกณฑ์คุณภาพที่ตกลง แล้วแปลงเป็นจำนวนชิ้นดีด้วย Cavity และ Yield
การทำแม่พิมพ์ให้คุ้มจึงไม่ใช่เลือกเหล็กแพงที่สุด แต่คือออกแบบให้เหมาะกับยอดผลิต ป้องกันจุดสึก ซ่อมเปลี่ยนเป็นส่วนได้ บันทึกสภาพสม่ำเสมอ และกำหนดความรับผิดชอบก่อนออก PO หากต้องการประเมินกับ IBPlastic ให้เตรียมแบบ 2D/3D วัสดุพลาสติก สารเติมแต่ง ยอดผลิตต่อเดือน ยอดตลอดโครงการ Cycle Time และเกณฑ์ตรวจของแต่ละ Cavity แล้วดู บริการ Mold & Tooling; Design Life หรือจำนวน Shot ต้องกำหนดจากสเปกและเงื่อนไขจริงของแต่ละโครงการ ไม่ใช่ตัวเลขรับประกันร่วมกันทุกแม่พิมพ์