Construction
สั่งผลิตอุปกรณ์ก่อสร้างพลาสติกจำนวนมาก คุมต้นทุนยังไงให้คุ้ม
การสั่งผลิตอุปกรณ์ก่อสร้างพลาสติกจำนวนมากไม่ควรตัดสินจากราคาต่อชิ้นเพียงตัวเลขเดียว เพราะต้นทุนของโครงการยังรวมค่าแม่พิมพ์ การเตรียมเครื่อง วัสดุ ของเสีย การตรวจคุณภาพ บรรจุภัณฑ์ การขนส่ง พื้นที่เก็บ และความเสียหายระหว่างใช้งาน หากสเปกไม่ชัด แม้ซื้อได้ราคาถูกก็อาจเกิดต้นทุนเพิ่มจากชิ้นงานแตก ประกอบ…
แนวทางที่คุมต้นทุนได้จริงคือกำหนดหน้าที่ชิ้นงานให้ชัด ออกแบบให้เหมาะกับกระบวนการผลิต เปรียบเทียบใบเสนอราคาบนเงื่อนไขเดียวกัน และวางรอบส่งให้สัมพันธ์กับแผนหน้างาน บทความนี้สรุปตั้งแต่การเตรียมข้อมูลก่อนขอราคาไปจนถึงการตรวจรับสินค้าแต่ละล็อต
เริ่มจากนิยามหน้าที่ของชิ้นงานและเงื่อนไขใช้งาน
ก่อนส่งรูปหรือชิ้นงานตัวอย่างให้โรงงาน ควรตอบให้ได้ว่าผลิตภัณฑ์ทำหน้าที่อะไร ใช้ตรงตำแหน่งใด และความเสียหายแบบใดที่ยอมรับไม่ได้ ตัวอย่างเช่น ชิ้นส่วนสำหรับกำหนดระยะ งานปิดขอบ อุปกรณ์จัดแนว หรือชิ้นส่วนป้องกันพื้นผิว อาจมีรูปทรงใกล้กันแต่ต้องรับแรงและเจอสภาพแวดล้อมต่างกัน
ข้อมูลพื้นฐานที่ควรระบุมีดังนี้
- แรงกด แรงดึง แรงกระแทก หรือการสั่นที่ชิ้นงานต้องรับ
- ใช้ครั้งเดียว ใช้ซ้ำ หรืออยู่ถาวรภายในงาน
- ใช้ในร่ม กลางแจ้ง ใต้ดิน หรือสัมผัสความชื้นและสารเคมี
- ช่วงอุณหภูมิ สภาพแดด และระยะเวลาจัดเก็บก่อนใช้งาน
- วิธีติดตั้ง เครื่องมือที่ใช้ และเวลาที่ต้องการต่อหนึ่งจุด
- จุดที่ต้องควบคุมขนาด สี ผิว และการประกอบเป็นพิเศษ
- อายุใช้งานและเงื่อนไขการรับประกันของโครงการ
หากยังไม่แน่ใจว่าอุปกรณ์แต่ละชนิดใช้ตรงไหน สามารถดูภาพรวมจากบทความ อุปกรณ์พลาสติกงานก่อสร้างมีอะไรบ้าง แล้วจัดกลุ่มชิ้นงานตามหน้าที่ก่อนทำรายการขอราคา
ต้นทุนต่อชิ้นไม่ใช่ต้นทุนจริงทั้งหมด
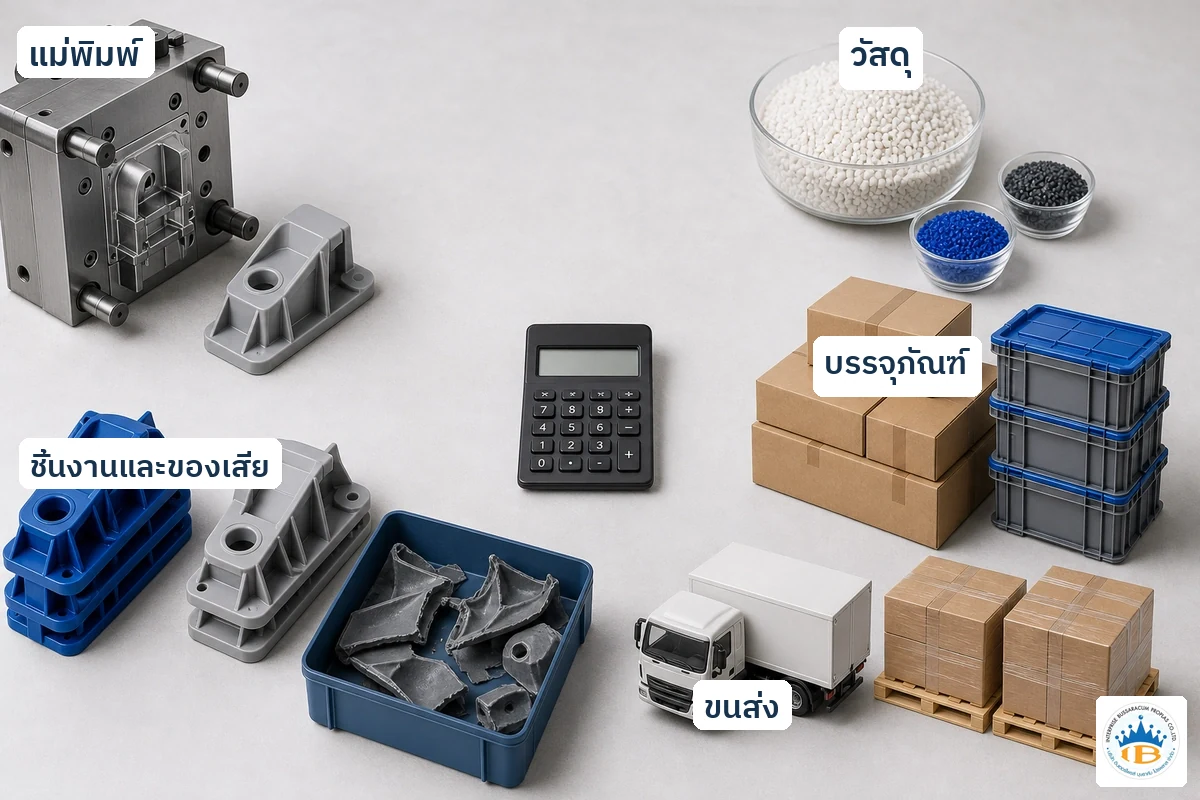
ราคาต่อชิ้นเป็นเพียงต้นทุนที่มองเห็นง่าย แต่การตัดสินใจสั่งผลิตจำนวนมากควรดูต้นทุนรวมจนชิ้นงานพร้อมใช้งาน หรือ Total Cost of Ownership สำหรับรอบโครงการนั้น
ต้นทุนรวมอาจประกอบด้วย
- ค่าออกแบบและทำต้นแบบ รวมการเขียนแบบ การปรับรูปทรง และตัวอย่างทดสอบ
- ค่าแม่พิมพ์หรืออุปกรณ์การผลิต ซึ่งเป็นต้นทุนก้อนแรกและต้องพิจารณาอายุการใช้งาน
- ค่าวัสดุและสี ขึ้นกับชนิดพลาสติก เกรดวัตถุดิบ สารเติมแต่ง และน้ำหนักสุทธิของชิ้นงาน
- ค่าตั้งเครื่องและรอบการผลิต การผลิตแต่ละล็อตมีเวลาเตรียมเครื่องและเปลี่ยนวัสดุ
- ค่าตรวจและคัดแยก โดยเฉพาะชิ้นส่วนที่มีจุดควบคุมขนาดหลายตำแหน่ง
- ค่าประกอบ บรรจุ และฉลาก เช่น การแยกชุดตามชั้นหรือโซนก่อสร้าง
- ค่าขนส่งและพื้นที่เก็บ สินค้าที่เบาแต่กินปริมาตรอาจมีค่าขนส่งสูงกว่าที่คาด
- ต้นทุนของเสียและงานแก้ รวมชิ้นงานเสียหาย การคืนสินค้า และเวลาที่ทีมหน้างานรอของทดแทน
การเปรียบเทียบทางเลือกจึงควรคำนวณอย่างน้อยสองตัวเลข คือ “ต้นทุนต่อชิ้นที่ผ่านเกณฑ์” และ “ต้นทุนต่อจุดที่ติดตั้งเสร็จ” เพราะแบบที่ราคาชิ้นสูงกว่าเล็กน้อยแต่อาจติดตั้งเร็ว ใช้ของเสียน้อย และลดการเคลมได้มากกว่า อ่านรายละเอียดโครงสร้างราคาเพิ่มเติมได้ที่ ต้นทุนการผลิตพลาสติก OEM คิดอย่างไร
เลือกวัสดุจากหน้าที่ ไม่เลือกเกรดสูงเกินจำเป็น
วัสดุที่แพงกว่าไม่ได้แปลว่าคุ้มกว่าสำหรับทุกงาน และวัสดุราคาต่ำก็ไม่ใช่คำตอบหากทำให้ชิ้นงานเสียรูปหรือแตกก่อนใช้งาน ควรเริ่มจากสมบัติที่จำเป็น เช่น ความเหนียว ความแข็ง ความยืดหยุ่น ความทนสารเคมี ความทนแดด ความเสถียรของขนาด และความสามารถในการรีไซเคิล
สำหรับงานจำนวนมาก การลดน้ำหนักเพียงเล็กน้อยต่อชิ้นอาจมีผลต่อต้นทุนรวม แต่ต้องทดสอบว่าการลดเนื้อพลาสติกไม่ทำให้จุดยึด ขอบ หรือส่วนรับแรงเสียหาย ควรให้โรงงานเสนอวัสดุอย่างน้อยหนึ่งทางเลือกที่ผ่านเงื่อนไขใช้งาน พร้อมระบุข้อจำกัด ไม่ควรเปลี่ยนเกรดหรือสัดส่วนวัตถุดิบโดยไม่มีการอนุมัติ
หากพิจารณาใช้วัตถุดิบรีไซเคิล ควรกำหนดว่างานยอมรับความแปรผันของสี ผิว กลิ่น และสมบัติเชิงกลได้แค่ไหน รวมถึงขอให้ผลิตตัวอย่างจากสูตรจริงก่อนสั่งจำนวนมาก สามารถอ่านความแตกต่างพื้นฐานได้ที่ เม็ดพลาสติกรีไซเคิลกับพลาสติกใหม่ ต่างกันอย่างไร
ออกแบบเพื่อผลิตง่าย ลดน้ำหนักโดยไม่ลดความแข็งแรง
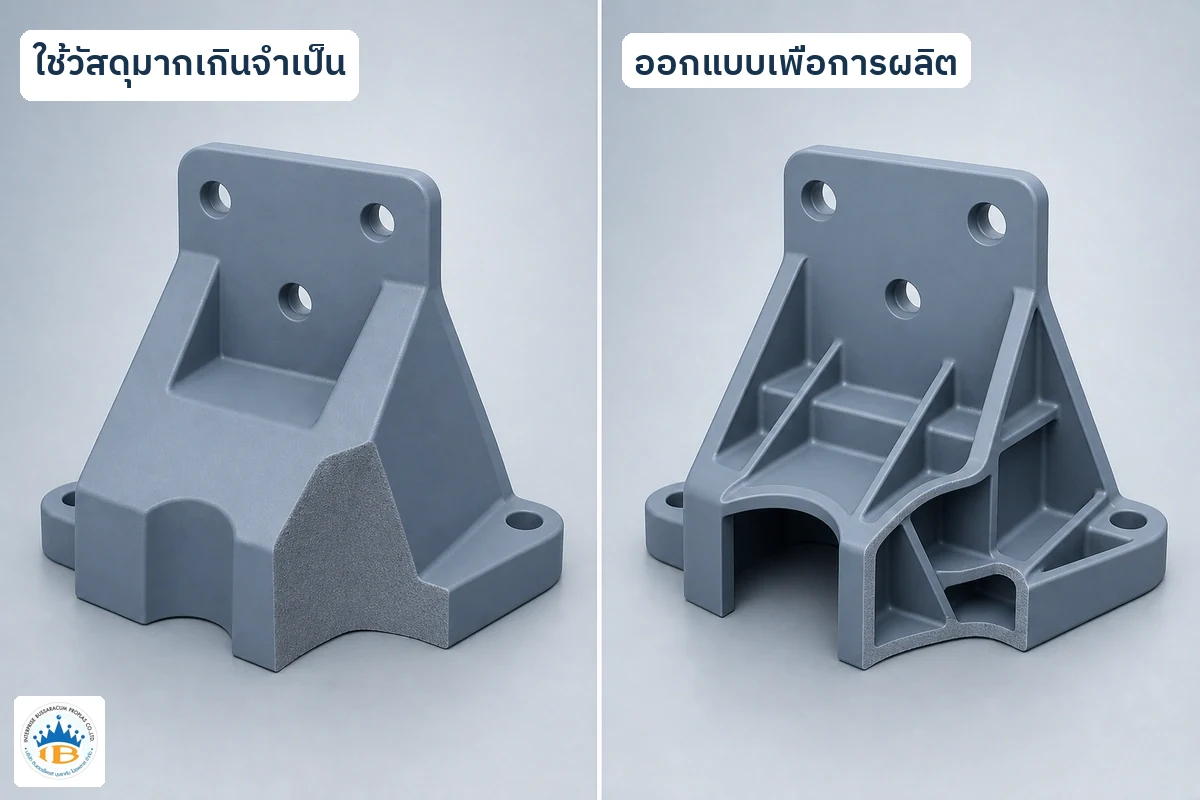
Design for Manufacturing หรือ DFM คือการปรับแบบให้เหมาะกับกระบวนการผลิตตั้งแต่ต้น ช่วยลดเวลารอบผลิต ลดของเสีย และลดจำนวนครั้งที่ต้องแก้แม่พิมพ์ สำหรับงานฉีดพลาสติกควรพิจารณาความหนาผนังให้สม่ำเสมอ มุมถอดชิ้นงาน รัศมีโค้ง จุดวางเกต แนวประกบแม่พิมพ์ และตำแหน่งที่อาจเกิดการหดตัว
แทนที่จะเพิ่มความหนาทั้งชิ้นเพื่อให้แข็งแรง อาจใช้ครีบเสริม โครงสร้างรังผึ้ง หรือปรับรูปทรงหน้าตัดเฉพาะตำแหน่งรับแรง แต่ต้องให้ผู้ออกแบบและโรงงานวิเคราะห์ร่วมกัน เพราะครีบที่หนาหรือวางไม่เหมาะอาจทำให้เกิดรอยยุบ บิดตัว หรือถอดชิ้นงานยาก
หลักที่ช่วยคุมต้นทุนได้มีดังนี้
- ลดรายละเอียดตกแต่งที่ไม่ช่วยการใช้งานจริง
- ใช้ขนาดมาตรฐานร่วมกันหลายรุ่นเมื่อทำได้
- ออกแบบชิ้นส่วนให้ซ้อนกันได้เพื่อประหยัดพื้นที่บรรจุ
- ลดงานประกอบหลังผลิตและจำนวนอะไหล่ย่อย
- ทำตำแหน่งจับหรือจุดติดตั้งให้ใช้งานง่าย ลดเวลาของช่างหน้างาน
- กำหนดค่าคลาดเคลื่อนเฉพาะจุดสำคัญ ไม่บังคับความแม่นยำสูงทุกมิติ
ก่อนตัดสินใจทำแม่พิมพ์ ควรทบทวนแบบกับผู้ผลิตและอนุมัติไฟล์เวอร์ชันเดียวกัน เพื่อป้องกันการแก้ไขภายหลังซึ่งอาจมีต้นทุนสูงกว่าการทบทวนช่วงต้นหลายเท่า
ค่าแม่พิมพ์ จำนวนคาวิตี้ และรอบผลิตสัมพันธ์กันอย่างไร
แม่พิมพ์คาวิตี้เดียวมีต้นทุนเริ่มต้นต่ำกว่าในหลายกรณี แต่ผลิตชิ้นงานต่อรอบได้น้อยกว่า ส่วนแม่พิมพ์หลายคาวิตี้ช่วยเพิ่มกำลังผลิต แต่ต้องลงทุนสูงขึ้นและควบคุมการไหลของวัสดุให้สมดุล การเลือกระหว่างสองแบบจึงต้องดูยอดผลิตรวม กำหนดส่ง อายุโครงการ และแผนใช้แม่พิมพ์ในอนาคต
ควรถามให้ชัดว่าค่าแม่พิมพ์รวมอะไรบ้าง เช่น แบบแม่พิมพ์ การทดลองแม่พิมพ์ จำนวนรอบแก้ตัวอย่าง อะไหล่สิ้นเปลือง การบำรุงรักษา และสถานที่เก็บ รวมถึงกำหนดสิทธิ์ความเป็นเจ้าของและวิธีรับแม่พิมพ์คืนหากเปลี่ยนผู้ผลิต
การตัดสินใจควรใช้ต้นทุนต่ออายุโครงการ ไม่ใช่ดูค่าแม่พิมพ์แยกจากราคาชิ้นงาน แม่พิมพ์ที่ลงทุนเพิ่มแต่ลดรอบผลิตและของเสียอาจคุ้มกว่าเมื่อยอดผลิตสูง ในทางกลับกัน หากยอดใช้ไม่แน่นอน การเริ่มจากแม่พิมพ์ที่ยืดหยุ่นหรือผลิตล็อตทดลองอาจลดความเสี่ยงได้มากกว่า
วาง MOQ และรอบส่งให้พอดีกับหน้างาน
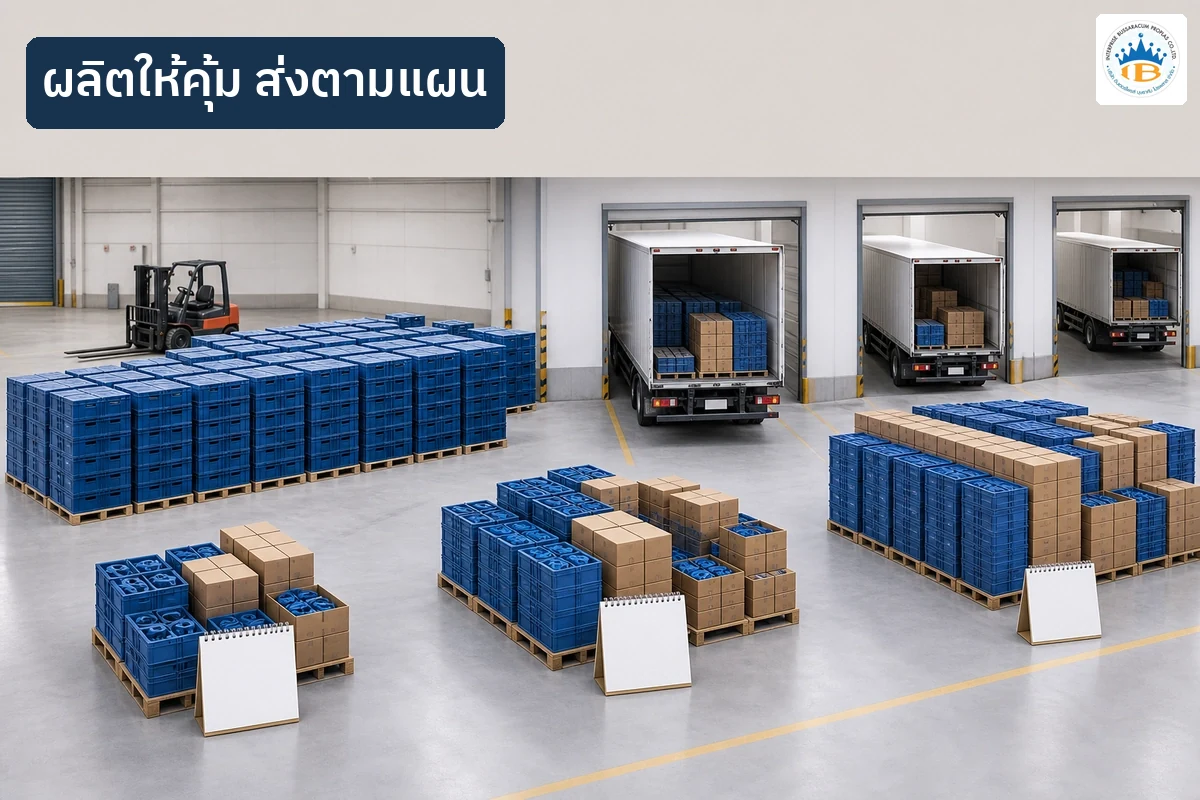
MOQ หรือจำนวนสั่งขั้นต่ำเกิดจากต้นทุนคงที่ในการเตรียมวัสดุ ตั้งเครื่อง ทดลองผลิต และตรวจรับ หากสั่งน้อยเกินไป ราคาต่อชิ้นจะสูง แต่การสั่งครั้งเดียวจำนวนมากเกินความต้องการก็สร้างต้นทุนสต็อก พื้นที่เก็บ ความเสี่ยงสูญหาย และความเสียหายจากการเคลื่อนย้าย
วิธีวางแผนที่เหมาะกับงานก่อสร้างคือแยก “ยอดผลิตรวม” ออกจาก “ยอดส่งแต่ละงวด” โรงงานอาจผลิตเป็นล็อตที่คุ้มต่อการตั้งเครื่อง แล้วทยอยส่งตามโซนหรือช่วงงาน หากมีพื้นที่เก็บจำกัด ควรกำหนดจำนวนต่อพาเลต จำนวนต่อถุง และลำดับการเรียกของให้ชัดตั้งแต่ขอราคา
ปัจจัยที่ควรใช้กำหนดรอบส่ง ได้แก่
- แผนงานก่อสร้างและยอดใช้ต่อสัปดาห์หรือเดือน
- พื้นที่เก็บและเงื่อนไขป้องกันแดด ฝุ่น หรือความชื้น
- ระยะเวลาผลิตและระยะขนส่ง
- ปริมาณสำรองสำหรับความเสียหายหรือการเร่งงาน
- ความเสี่ยงที่แบบหรือจำนวนใช้จะเปลี่ยนระหว่างโครงการ
อ่านหลักการกระจายต้นทุนตั้งเครื่องและวางจำนวนสั่งได้ที่ MOQ โรงงานพลาสติกคืออะไร แล้วขอให้ผู้ผลิตเสนอราคาหลายช่วงจำนวน เช่น ยอดทดลอง ยอดมาตรฐาน และยอดโครงการ เพื่อเห็นจุดที่ต้นทุนต่อชิ้นเปลี่ยนจริง
เปรียบเทียบใบเสนอราคาให้เป็นเงื่อนไขเดียวกัน
ใบเสนอราคาที่ราคาต่างกันอาจไม่ได้เสนอสินค้าสเปกเดียวกัน ก่อนเลือกควรทำตารางเปรียบเทียบโดยกำหนดฐานเดียวกัน เช่น วัสดุ น้ำหนัก สี จำนวนคาวิตี้ MOQ ปริมาณต่อแพ็ก เงื่อนไขแม่พิมพ์ ระยะผลิต ค่าขนส่ง และเกณฑ์ตรวจรับ
คำถามที่ควรตรวจในทุกใบเสนอราคามีดังนี้
- ราคานี้ใช้วัตถุดิบเกรดและสูตรใด เปลี่ยนวัสดุได้หรือไม่
- น้ำหนักชิ้นงานและค่าคลาดเคลื่อนอยู่ที่เท่าไร
- ค่าแม่พิมพ์รวมการทดลองและแก้แบบกี่รอบ
- ราคาต่อชิ้นรวมการคัดงาน ประกอบ บรรจุ และฉลากหรือยัง
- ของเสียจากการผลิตคิดอยู่ในราคาแล้วหรือเรียกเก็บเพิ่ม
- ระยะเวลานับจากอนุมัติแบบ อนุมัติตัวอย่าง หรือชำระเงิน
- เงื่อนไขเคลมและการผลิตทดแทนเมื่อสินค้าไม่ผ่านเกณฑ์
- ค่าขนส่งคิดตามน้ำหนัก ปริมาตร หรือจำนวนเที่ยว
ควรระวังการเทียบราคาโดยใช้เพียงชื่อวัสดุและขนาดภายนอก เพราะความหนา โครงสร้างภายใน คุณภาพผิว และบรรจุภัณฑ์อาจต่างกันมาก การมีแบบและเกณฑ์ตรวจชุดเดียวกันช่วยให้การตัดสินใจโปร่งใสกว่า
ตรวจตัวอย่างและกำหนดเกณฑ์ QC ก่อนผลิตจำนวนมาก
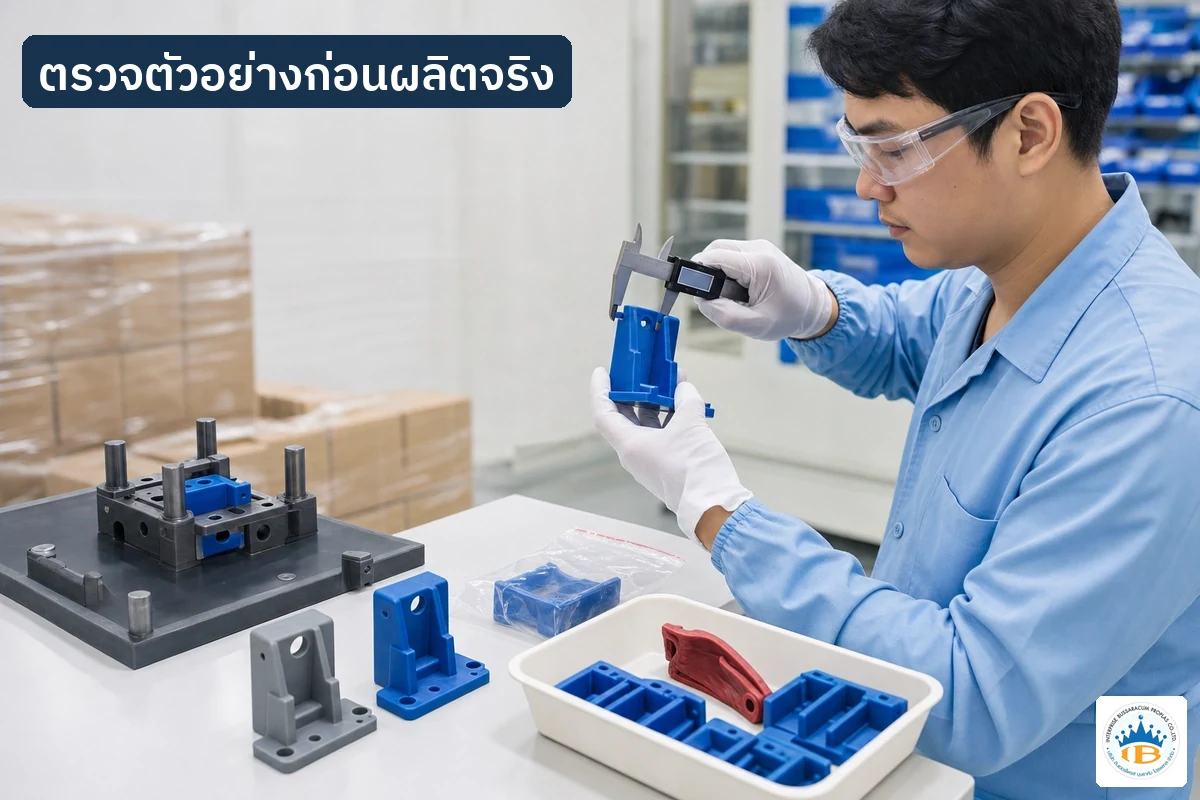
ต้นทุนการแก้ปัญหาจะสูงขึ้นเมื่อพบข้อผิดพลาดหลังผลิตครบล็อต จึงควรมีขั้นอนุมัติตัวอย่างก่อนผลิตจริง ตัวอย่างควรทำจากวัสดุ สูตรสี และกระบวนการที่ใกล้เคียงการผลิตจริง ไม่ใช่ตัวอย่างที่ทำด้วยวิธีอื่นแล้วใช้แทนโดยไม่แจ้ง
เกณฑ์ตรวจรับควรแบ่งเป็นสามกลุ่ม
- มิติสำคัญ เช่น ระยะประกอบ เส้นผ่านศูนย์กลาง ความหนา และตำแหน่งรู
- สมรรถนะ เช่น การรับแรง การงอ การกระแทก การติดตั้งซ้ำ หรือการทนสภาพแวดล้อม
- ลักษณะภายนอก เช่น สี รอยยุบ ครีบ รอยไหม้ การบิดตัว และความเรียบร้อยของบรรจุภัณฑ์
ควรตกลงขนาดตัวอย่างที่สุ่มตรวจ วิธีวัด เครื่องมือ เกณฑ์ผ่าน และการจัดการสินค้าที่ไม่ผ่านก่อนเริ่มผลิตล็อตแรก หากต้องการเช็กลิสต์สำหรับฝ่ายจัดซื้อและผู้ควบคุมงาน สามารถใช้แนวทางจากบทความ เกณฑ์ตรวจรับสินค้าพลาสติกก่อนส่งมอบ
หลังอนุมัติตัวอย่างแล้วควรเก็บตัวอย่างอ้างอิงหรือ Golden Sample ไว้ทั้งฝ่ายลูกค้าและโรงงาน พร้อมระบุเลขเวอร์ชันแบบ วัสดุ และวันที่อนุมัติ เพื่อป้องกันการเทียบกับตัวอย่างคนละรุ่นเมื่อผลิตล็อตถัดไป
บรรจุภัณฑ์และโลจิสติกส์ลดต้นทุนได้มากกว่าที่คิด
อุปกรณ์ก่อสร้างพลาสติกหลายชนิดมีน้ำหนักเบาแต่กินปริมาตร หากออกแบบให้ซ้อนกันไม่ได้ ค่ากล่อง พาเลต รถขนส่ง และพื้นที่เก็บอาจสูงกว่าค่าวัสดุที่ประหยัดได้จากการต่อรองราคา บรรจุภัณฑ์จึงควรถูกออกแบบพร้อมกับตัวชิ้นงาน
แนวทางคุมต้นทุนมีทั้งการกำหนดจำนวนต่อถุงให้สัมพันธ์กับยอดใช้จริง การแยกสีตามขนาด การพิมพ์เลขล็อตและจำนวนบนฉลาก การใช้ลังหมุนเวียนสำหรับการส่งระหว่างโรงงานกับคลัง และการออกแบบชิ้นงานให้ซ้อนหรือเรียงตัวได้โดยไม่เสียรูป
สำหรับโครงการใหญ่ ควรแยกต้นทุนส่งตรงไซต์กับส่งเข้าคลังกลาง และกำหนดผู้รับผิดชอบเมื่อของเสียหายระหว่างขนส่ง หากต้องแบ่งส่งหลายจังหวัด ควรให้โรงงานประเมินราคาตามแผนกระจายสินค้าจริง ไม่ใช้ค่าขนส่งเที่ยวเดียวมาคาดการณ์ทั้งหมด
เช็กลิสต์ข้อมูลสำหรับขอใบเสนอราคา
การส่งข้อมูลครบช่วยลดเวลาถามกลับและทำให้ราคาแต่ละรายเปรียบเทียบได้ง่ายขึ้น เอกสารขอราคาควรมี
- แบบ 2D/3D หรือชิ้นงานตัวอย่าง พร้อมระบุเวอร์ชัน
- หน้าที่ใช้งานและจุดที่ต้องรับแรง
- วัสดุที่กำหนด หรือสมบัติขั้นต่ำที่ต้องการ
- สี ผิว โลโก้ และข้อกำหนดด้านรูปลักษณ์
- จำนวนรวม ช่วงราคาที่ต้องการเปรียบเทียบ และแผนส่งแต่ละงวด
- เกณฑ์ขนาด สมรรถนะ และลักษณะภายนอกที่ใช้ตรวจรับ
- รูปแบบบรรจุ จำนวนต่อแพ็ก ฉลาก และพาเลต
- ที่อยู่ส่งสินค้าและข้อจำกัดของพื้นที่รับของ
- เอกสารรับรองหรือรายงานทดสอบที่โครงการกำหนด
- กำหนดอนุมัติตัวอย่างและวันที่ต้องการเริ่มใช้จริง
หากยังไม่มีแบบสมบูรณ์ ควรส่งโจทย์การใช้งาน รูปหน้างาน และตัวอย่างที่มีให้โรงงานประเมินก่อน สามารถดูขอบเขตกระบวนการผลิตได้จากหน้า บริการรับผลิตชิ้นงานพลาสติก OEM
ข้อผิดพลาดที่ทำให้ต้นทุนบานปลาย
เลือกจากราคาต่ำสุดโดยไม่เทียบสเปก ทำให้ได้วัสดุ น้ำหนัก หรือบรรจุภัณฑ์คนละเงื่อนไข และอาจต้องจ่ายเพิ่มภายหลัง
ทำแม่พิมพ์ก่อนทดสอบการใช้งาน หากพบว่าชิ้นงานติดตั้งยากหรือรับแรงไม่พอ การแก้แม่พิมพ์อาจแพงกว่าการแก้ต้นแบบหลายเท่า
สั่งยอดใหญ่ก่อนอนุมัติตัวอย่างจากกระบวนการจริง เพิ่มความเสี่ยงได้สินค้าทั้งล็อตที่สี ขนาด หรือสมรรถนะไม่ตรงความต้องการ
ลดน้ำหนักโดยไม่มีการทดสอบ ราคาวัสดุอาจลด แต่ชิ้นงานแตกและสร้างงานแก้หน้างานมากขึ้น
ไม่วางแผนพื้นที่เก็บและรอบส่ง สินค้าอาจกีดขวางไซต์ เสียหายจากแดดหรือการเคลื่อนย้าย และหาไม่พบเมื่อถึงเวลาติดตั้ง
เปลี่ยนสเปกด้วยการคุยปากเปล่า ทุกการเปลี่ยนวัสดุ แบบ สี และบรรจุภัณฑ์ควรมีเอกสารอนุมัติและเลขเวอร์ชัน
คำถามที่พบบ่อย
สั่งมากขึ้นแล้วราคาต่อชิ้นต้องลดเสมอหรือไม่
โดยทั่วไปต้นทุนตั้งเครื่องและเตรียมงานถูกกระจายไปยังจำนวนชิ้นมากขึ้น แต่ราคาจะลดได้แค่ไหนยังขึ้นกับกำลังเครื่อง วัตถุดิบ รอบผลิต บรรจุภัณฑ์ และพื้นที่เก็บ การสั่งเกินยอดใช้จริงอาจทำให้ต้นทุนรวมสูงขึ้นแม้ราคาต่อชิ้นลดลง
ควรใช้แม่พิมพ์หลายคาวิตี้ตั้งแต่แรกไหม
เหมาะเมื่อยอดผลิตและกำหนดส่งรองรับการลงทุน แต่ถ้ายอดใช้ยังไม่แน่นอนควรเปรียบเทียบค่าแม่พิมพ์ เวลารอบผลิต และต้นทุนต่ออายุโครงการก่อนตัดสินใจ
ใช้วัตถุดิบรีไซเคิลช่วยลดต้นทุนได้หรือไม่
ทำได้ในบางงาน แต่ต้องพิจารณาความสม่ำเสมอของสี กลิ่น ผิว และสมบัติเชิงกล รวมถึงข้อกำหนดโครงการ ควรผลิตและทดสอบตัวอย่างจากสูตรจริงก่อนอนุมัติ
ควรเผื่อสินค้าสำรองกี่เปอร์เซ็นต์
ไม่มีตัวเลขเดียวที่เหมาะกับทุกโครงการ ควรพิจารณาอัตราความเสียหาย ความซับซ้อนในการติดตั้ง ระยะเวลาผลิตทดแทน ความแม่นยำของแบบ และพื้นที่เก็บ แล้วกำหนดสำรองแยกตามชนิดชิ้นงาน
สรุป
การคุมต้นทุนเมื่อสั่งผลิตอุปกรณ์ก่อสร้างพลาสติกจำนวนมากต้องมองตั้งแต่หน้าที่ของชิ้นงาน แบบ วัสดุ แม่พิมพ์ MOQ การตรวจคุณภาพ บรรจุภัณฑ์ ไปจนถึงรอบส่ง ราคาต่อชิ้นที่ต่ำที่สุดอาจไม่ใช่ทางเลือกที่คุ้มที่สุด หากทำให้เกิดของเสีย งานติดตั้งช้า หรือสต็อกเกินความจำเป็น
ก่อนขอราคา ควรเตรียมแบบ Revision เดียวกัน สเปก ยอดใช้ Forecast/แผนส่ง เกณฑ์ QC และ Packaging ให้เป็นข้อมูลชุดเดียวกัน แล้วเปรียบเทียบ Total Project/Installed Cost ภายใต้เงื่อนไขเดียวกัน หากเป็นชิ้นส่วนพลาสติก Custom ให้ดู ภาพรวมงานก่อสร้าง และ บริการ OEM เพื่อประเมิน Material, Process, Tooling, Trial, QC และรอบส่งเป็นรายโครงการ โดยไม่มีส่วนลด MOQ หรือ Lead Time ตายตัวที่ใช้ได้กับทุกงาน