Technical Reference
แนวทางลดของเสียในโรงงานพลาสติก: Material Balance, Regrind และ KPI
โรงงานพลาสติกที่ลดผลกระทบต่อสิ่งแวดล้อมได้จริงไม่ได้วัดจากการมีถังแยกขยะหรือเปลี่ยนไปใช้วัสดุที่มีคำว่า “green” เพียงอย่างเดียว แต่ต้องรู้ว่าวัตถุดิบ พลังงาน น้ำ และบรรจุภัณฑ์เข้าไปเท่าไร ได้ชิ้นงานดีเท่าไร และสูญเสียตรงจุดใดบ้าง การลดของเสียที่ต้นทางมักช่วยทั้งสิ่งแวดล้อม คุณภาพ และต้นทุน เพราะเม็…
แนวทางที่ใช้ได้กับโรงงานฉีด เป่า หรือรีดพลาสติกคือ เริ่มจากข้อมูลหน้างาน แก้สาเหตุที่ทำให้เกิดของเสียก่อน แล้วจึงวางระบบนำวัสดุกลับมาใช้หรือส่งต่ออย่างควบคุม บทความนี้สรุปจุดตรวจ ตัวชี้วัด และลำดับลงมือที่เจ้าของผลิตภัณฑ์กับโรงงานใช้คุยกันได้
เริ่มจากลำดับชั้นการจัดการวัสดุ ไม่ใช่เริ่มจากถังขยะ
แนวทาง Sustainable Materials Management ของ US EPA จัดการลดของเสียที่ต้นทางและการใช้ซ้ำไว้เหนือการรีไซเคิล การกู้คืนพลังงาน และการกำจัด หลักคิดนี้สำคัญกับโรงงานพลาสติก เพราะการป้องกันไม่ให้ชิ้นเสียเกิดขึ้นมักดีกว่าผลิตให้เสียแล้วค่อยบดกลับ
ลำดับที่ควรพิจารณาคือ
- ป้องกันของเสีย ด้วยแบบชิ้นงาน วัสดุ แม่พิมพ์ และพารามิเตอร์ที่เหมาะสม
- ลดการใช้วัสดุโดยไม่ลดหน้าที่ เช่น ปรับความหนาหรือ rib จากผลวิเคราะห์ ไม่ใช่ลดน้ำหนักแบบเดาสุ่ม
- ใช้ซ้ำในกระบวนการอย่างควบคุม เมื่อข้อกำหนดผลิตภัณฑ์อนุญาตและวัสดุไม่ปนเปื้อน
- คัดแยกเพื่อส่งรีไซเคิล โดยรักษาความสะอาด ชนิด สี และข้อมูลย้อนกลับ
- จัดการส่วนที่เหลือตามกฎหมายและผู้รับกำจัดที่เหมาะสม พร้อมเก็บหลักฐานการส่งมอบ
การเรียกเศษทุกชนิดว่า “รีไซเคิลได้” ไม่เพียงพอ ต้องระบุว่าเกิดตรงไหน สะอาดหรือไม่ มีสีหรือสารเติมแต่งอะไร และปลายทางรับวัสดุชนิดนั้นจริงหรือไม่
ทำ Material Balance ให้เห็นของเสียจริง
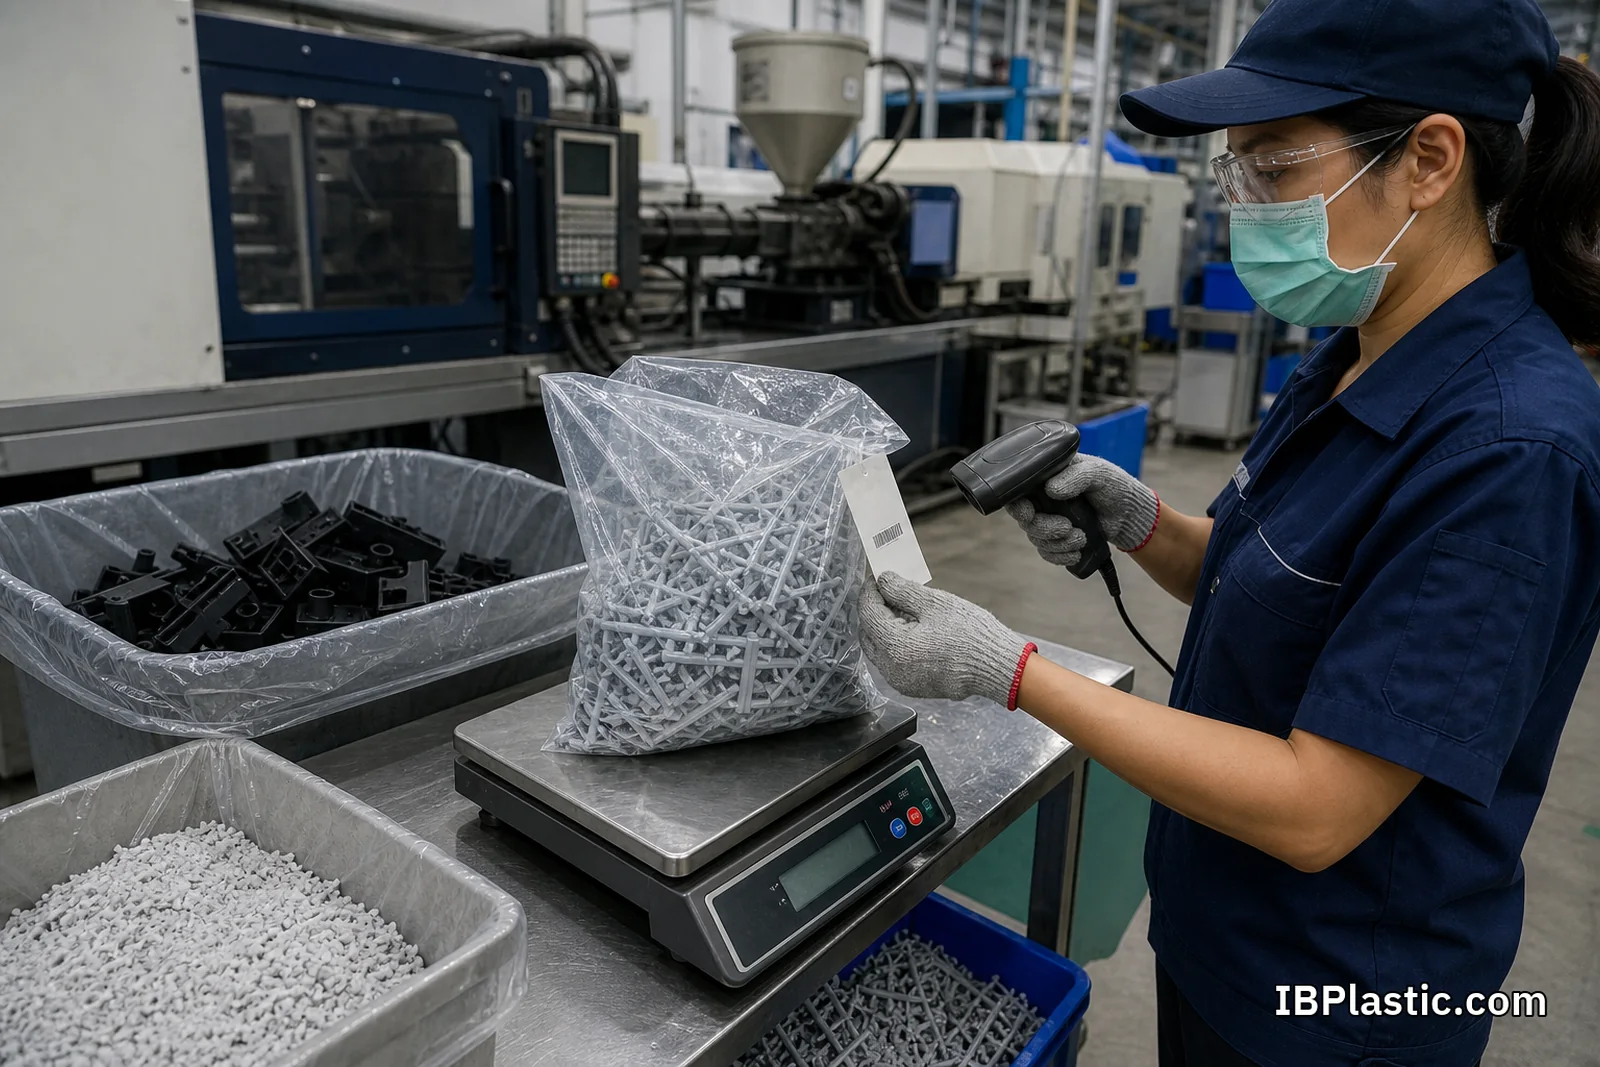
ก่อนตั้งเป้าลดของเสีย โรงงานควรทำสมดุลมวลรายเครื่อง รายแม่พิมพ์ หรือรายคำสั่งผลิต โดยใช้หน่วยกิโลกรัมเป็นหลัก
วัตถุดิบเข้า = ชิ้นงานดี + ชิ้นงานเสีย + runner/sprue + purge + ฝุ่นและเม็ดหก + ตัวอย่างทดสอบ + วัสดุคงค้างหรือส่วนต่างที่ยังอธิบายไม่ได้
ตัวเลขจำนวนชิ้นอย่างเดียวอาจหลอกตา เพราะชิ้นเสียขนาดใหญ่กับชิ้นเสียขนาดเล็กใช้น้ำหนักไม่เท่ากัน และงานที่มี runner หนักอาจดูเหมือน reject ต่ำแต่มีการหมุนเวียนวัสดุสูง ควรชั่งน้ำหนักเป็นช่วงเวลาเดียวกันและแยกวัสดุแต่ละชนิดกับแต่ละสี
จุดเก็บข้อมูลขั้นต่ำประกอบด้วย
- เม็ดใหม่ เม็ดรีไซเคิล และวัสดุบดที่จ่ายเข้าเครื่อง
- ชิ้นงานดีที่ผ่านครั้งแรก ชิ้นงานแก้ไข และชิ้นงานคัดทิ้ง
- เศษตั้งเครื่อง เปลี่ยนสี ล้างกระบอก และงานทดลอง
- runner, sprue, flash และเศษตัดแต่ง
- วัสดุที่ส่งบด ใช้กลับ ขาย หรือส่งกำจัด
- เหตุผลของเสีย รหัสเครื่อง แม่พิมพ์ cavity กะ และ lot วัตถุดิบ
เมื่อผลรวมไม่สมดุล ไม่ควรรีบเฉลี่ยให้ตัวเลขสวย แต่ต้องหาจุดที่ไม่ได้ชั่ง เช่น เศษค้างในเครื่อง เม็ดหก ถังรวมวัสดุต่างวัน หรือการบันทึกจำนวนชิ้นผิด
แยก Pareto ของเสียตามสาเหตุและช่วงเวลา
ของเสียในโรงงานพลาสติกไม่ได้มีมูลค่าเท่ากันทั้งหมด ควรแยกอย่างน้อย 4 กลุ่ม
| กลุ่มของเสีย | ตัวอย่าง | แนวทางแก้ก่อน |
|---|---|---|
| ช่วงเริ่มและเปลี่ยนงาน | start-up, purge, เปลี่ยนสี, ปรับเครื่อง | standard setup, recipe ที่ควบคุมเวอร์ชัน, เตรียมวัสดุและแม่พิมพ์ก่อนหยุดเครื่อง |
| ความผิดปกติกระบวนการ | ฉีดไม่เต็ม flash sink warpage จุดดำ | ตรวจวัสดุ ความชื้น แม่พิมพ์ เครื่องจักร และพารามิเตอร์ตามลำดับ |
| การจัดการหลังขึ้นรูป | ตัดผิด รอยขีด ประกอบผิด พิมพ์ผิด | jig, poka-yoke, วิธีงานมาตรฐาน และตรวจ ณ จุดเกิด |
| บรรจุและขนส่ง | แพ็กผิด จำนวนผิด แตกหรือเสียรูป | ทดลองบรรจุ การเรียงซ้อน ฉลาก และสภาวะขนส่ง |
ทำ Pareto จาก น้ำหนักของเสีย × ต้นทุนที่เกี่ยวข้อง ไม่ใช่จำนวนเหตุการณ์อย่างเดียว แล้วแก้ 2–3 สาเหตุใหญ่ก่อน ตัวอย่างเช่น จุดดำหนึ่งครั้งอาจทำให้หยุดล้างเครื่องและทิ้งวัสดุมากกว่ารอยเล็กที่พบหลายครั้ง
สำหรับรายละเอียดตำหนิและวิธีแยกสาเหตุ ดู ปัญหางานฉีดพลาสติกและแนวทางแก้ และใช้ เช็กลิสต์ตรวจรับผลิตภัณฑ์พลาสติก ช่วยกำหนดเกณฑ์ผ่านให้ตรงกัน
ออกแบบชิ้นงานและแม่พิมพ์เพื่อลดของเสียตั้งแต่ต้น
แบบที่ผลิตยากทำให้โรงงานต้องใช้หน้าต่างกระบวนการแคบและเสี่ยงต่อของเสีย การทบทวน DFM ควรพิจารณาความหนาผนังที่สม่ำเสมอ รัศมีมุม draft rib boss แนวประกบ จุดฉีด การระบายอากาศ การหล่อเย็น และ tolerance ที่สัมพันธ์กับหน้าที่จริง
การลดน้ำหนักชิ้นงานมีประโยชน์เมื่อยังผ่านแรง อุณหภูมิ อายุใช้งาน และการขนส่ง หากทำให้สินค้าแตกเร็วหรือ reject สูงขึ้นจะเป็นการย้ายของเสียไปปลายทาง การใช้ชิ้นส่วนร่วมกันหลายรุ่น การลดจำนวนวัสดุในผลิตภัณฑ์ และการออกแบบให้ถอดแยกได้อาจช่วยการผลิตและการจัดการหลังใช้ แต่ต้องไม่ลดความปลอดภัยหรือความทนทาน
แม่พิมพ์ต้องได้รับการบำรุงรักษาตามจำนวน shot และอาการจริง เช่น vent อุด ระบบหล่อเย็นไม่สมดุล ejector ฝืด หรือผิวแม่พิมพ์เสีย ไม่ควรรอให้ชิ้นงานเสียต่อเนื่องก่อนหยุดซ่อม อ่านรายละเอียดเพิ่มได้จาก อายุการใช้งานแม่พิมพ์พลาสติกและการบำรุงรักษา และ พัฒนาสินค้าพลาสติกจากไอเดียจนผลิตจริง
คุมวัตถุดิบก่อนเข้าเครื่อง
ปัญหาหลายอย่างเริ่มก่อนเม็ดเข้าสกรู โรงงานควรกำหนดการรับเข้า การจัดเก็บ และการจ่ายวัสดุให้สอดคล้องกับข้อกำหนดของแต่ละเกรด
- ตรวจชื่อเกรด lot สี และสถานะอนุมัติก่อนเปิดถุง
- เก็บวัสดุให้ป้องกันความชื้น ฝุ่น และการปะปน พร้อมใช้ระบบมาก่อนออกก่อนเมื่อเหมาะสม
- อบเม็ดตามอุณหภูมิ เวลา และความชื้นเป้าหมาย ไม่ใช้สูตรเดียวกับทุกวัสดุ
- ใช้อุปกรณ์และภาชนะเฉพาะกับวัสดุหรือสีที่เสี่ยงปนเปื้อน
- บันทึกสัดส่วนเม็ดใหม่ เม็ดรีไซเคิล masterbatch และ regrind ต่อ batch
- กักแยกวัสดุไม่ทราบชนิดหรือวัสดุที่เก็บจากพื้น ไม่เทกลับเข้า hopper โดยไม่มีการประเมิน
เม็ดรีไซเคิลหรือ regrind ไม่ใช่สาเหตุของเสียโดยอัตโนมัติ แต่ความแปรผัน ความชื้น ประวัติความร้อน สิ่งปนเปื้อน และการผสมที่ไม่คงที่อาจทำให้กระบวนการแกว่ง จึงต้องกำหนดสเปกและตรวจรับเหมือนวัตถุดิบอื่น อ่านข้อแตกต่างได้ที่ พลาสติกรีไซเคิลกับพลาสติกใหม่
ทำให้การตั้งเครื่องและกระบวนการผลิตทำซ้ำได้
โรงงานควรมี process window ที่อนุมัติ ไม่ใช่ค่าจุดเดียวที่ใช้ได้เฉพาะวันที่ทดลอง สูตรตั้งเครื่องควรควบคุมเวอร์ชันและเชื่อมกับเครื่อง แม่พิมพ์ วัตถุดิบ สี และชิ้นงาน หากผู้ปฏิบัติงานปรับค่า ต้องบันทึกเหตุผลและผลที่เกิดขึ้น
ขั้นเริ่มผลิตควรมี first-piece approval ที่ตรวจมิติ น้ำหนัก สี ผิว และการประกอบก่อนปล่อยลอตใหญ่ ระหว่างผลิตควรตรวจตามความเสี่ยงและตอบสนองทันทีเมื่อแนวโน้มเริ่มเลื่อน ไม่ควรรอให้ค่าเกินสเปกแล้วค่อยคัดทิ้งทั้งหมด
ตัวแปรที่มักต้องติดตาม ได้แก่ ความชื้นเม็ด อุณหภูมิแต่ละโซน อุณหภูมิแม่พิมพ์ เวลาเติมและ holding pressure cushion cycle time น้ำหนักชิ้นงาน และความต่างระหว่าง cavity หากน้ำหนักหรือ cycle time เปลี่ยนโดยไม่มีเหตุผล อาจเป็นสัญญาณก่อนเกิด defect
ระบบตรวจสอบควรเชื่อมกับ การควบคุมคุณภาพโรงงานพลาสติก เพื่อกำหนด reaction plan ว่าใครหยุดเครื่อง กักสินค้า ตรวจย้อนหลัง และอนุมัติเริ่มใหม่
นำเศษกลับมาใช้ได้ แต่ต้องมีข้อกำหนด
เศษ runner หรือชิ้นงานเสียที่สะอาดและรู้ประวัติอาจบดกลับได้ในบางผลิตภัณฑ์ แต่ต้องตรวจข้อกำหนดลูกค้า กฎหมาย ความปลอดภัย และผลต่อคุณสมบัติก่อน ข้อควบคุมขั้นต่ำคือ
- แยกชนิด เกรด สี สารเติมแต่ง และสถานะ Food Contact หรือข้อกำหนดพิเศษ
- ป้องกันโลหะ ฝุ่น น้ำมัน กระดาษ และวัสดุต่างชนิดปะปน
- กำหนดขนาดบด สภาวะอบ และสัดส่วนผสมที่ตรวจสอบย้อนหลังได้
- จำกัดจำนวนรอบความร้อนหรือใช้เกณฑ์คุณสมบัติแทนการคาดเดา
- ทดลองสมบัติ สี กลิ่น ผิว และมิติของชิ้นงานที่สัดส่วนสูงสุด
- ระบุใน BOM และบันทึก batch ไม่ให้ผู้ปฏิบัติงานเพิ่มเองหน้างาน
วัสดุที่ไม่เหมาะใช้กลับในผลิตภัณฑ์เดิมอาจส่งให้ผู้รีไซเคิลภายนอกได้ หากรักษาความสะอาดและข้อมูลวัสดุ แต่ไม่ควรกล่าวอ้างว่า “รีไซเคิล 100%” เพียงเพราะมีผู้รับซื้อเศษ โรงงานควรเก็บน้ำหนัก เอกสารรับมอบ และปลายทางตามที่ตรวจสอบได้
ป้องกันเม็ดพลาสติกหลุดออกสู่สิ่งแวดล้อม
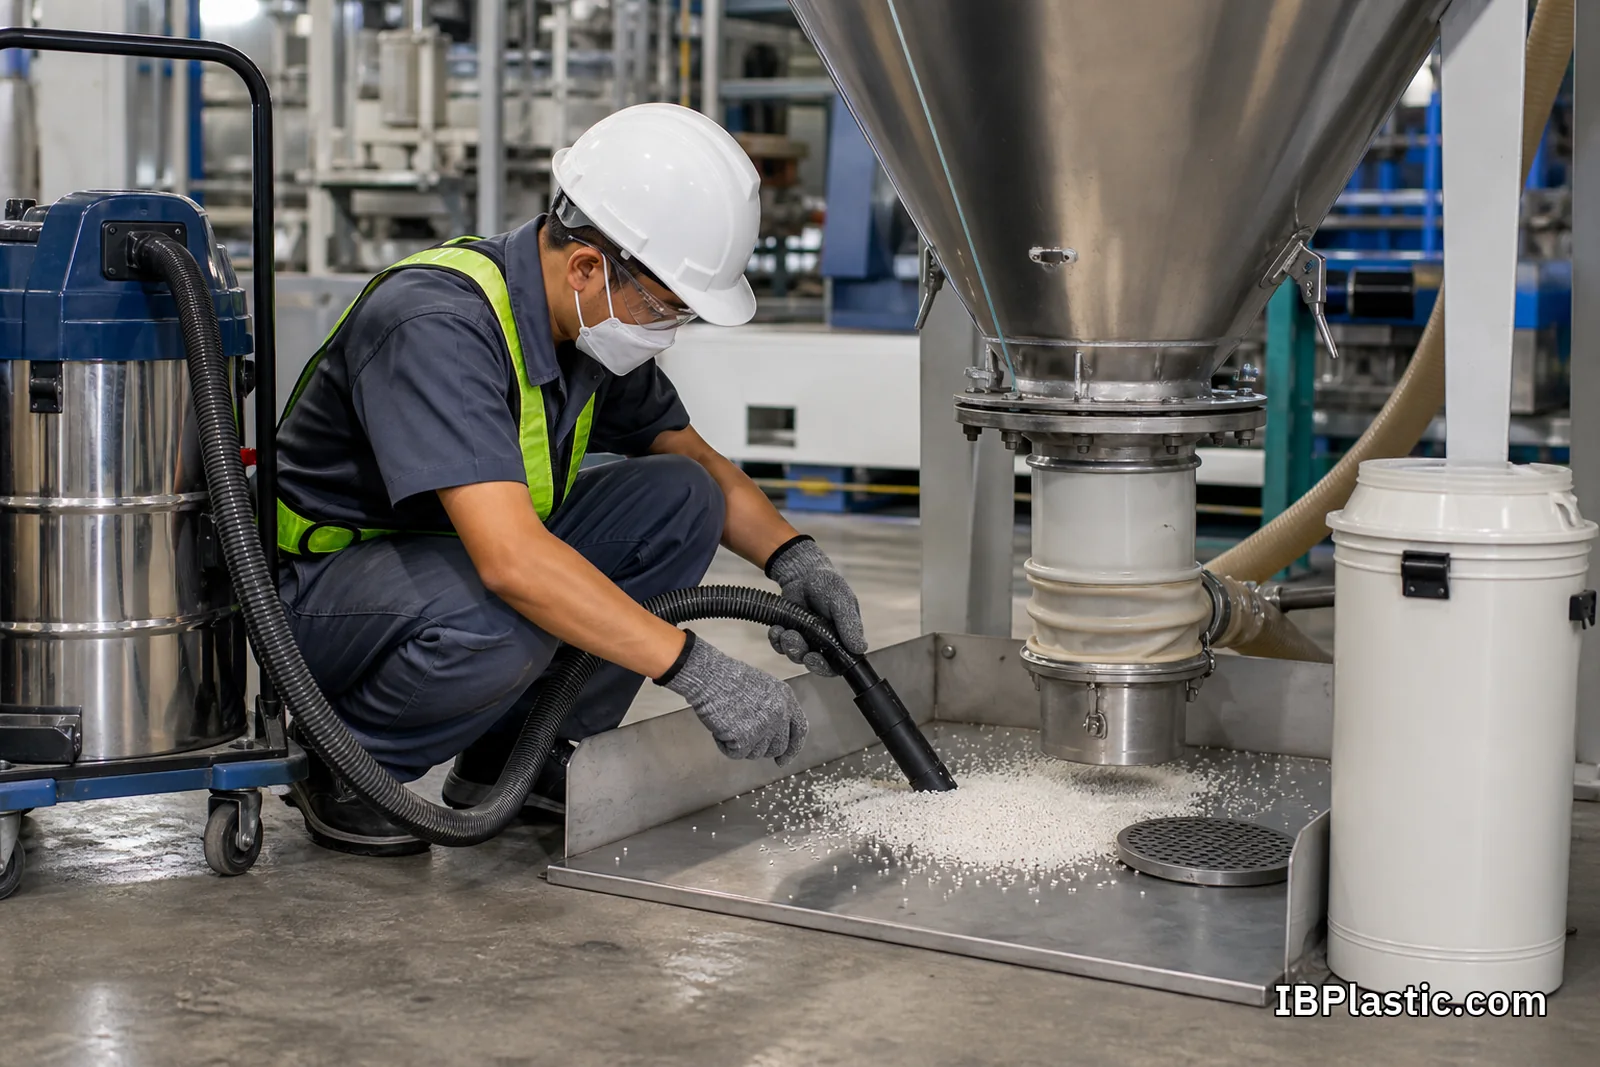
เม็ด flakes และผงที่หกอาจออกจากโรงงานผ่านรองเท้า รถยก น้ำฝน หรือท่อระบายน้ำ Operation Clean Sweep มีคู่มือสำหรับป้องกันและจัดการการสูญเสียเม็ดพลาสติกตลอดห่วงโซ่ การควบคุมที่ทำได้ในโรงงานประกอบด้วย
- ใช้ถาดรองและข้อต่อที่เหมาะบริเวณถ่ายเม็ด silo hopper และเครื่องบด
- ปิดหรือดักท่อระบายน้ำในพื้นที่เสี่ยงโดยไม่กระทบความปลอดภัยและระบบระบายน้ำฉุกเฉิน
- วางอุปกรณ์ดูดหรือกวาดสำหรับเม็ดโดยเฉพาะใกล้จุดใช้งาน
- เก็บเม็ดหกทันที แยกจากวัสดุสะอาด และกำหนดปลายทางชัดเจน
- ตรวจรอยรั่วของถุง big bag hose valve และอุปกรณ์ลำเลียง
- ฝึกพนักงาน ผู้รับเหมา และคนขับรถ พร้อมบันทึกเหตุและปริมาณที่กู้คืนไม่ได้
ไม่ควรใช้น้ำฉีดไล่เม็ดลงท่อ และไม่ควรรอให้เม็ดกระจายกว้างก่อนเก็บ การป้องกันที่จุดถ่ายและการตอบสนองทันทีใช้ทรัพยากรน้อยกว่าการเก็บจากรางน้ำหรือพื้นที่ภายนอก
ลดพลังงาน น้ำ และบรรจุภัณฑ์โดยผูกกับชิ้นงานดี
โรงงานควรวัดพลังงานเป็น kWh ต่อกิโลกรัมหรือพันชิ้นที่ผ่าน QC ไม่ใช่ดูบิลรวมอย่างเดียว เพราะยอดผลิตและสัดส่วนงานเปลี่ยนทุกเดือน จุดที่ควรสำรวจคือ heater, motor, chiller, cooling tower, dryer, compressed air และช่วงเครื่องเดินเปล่ารอวัสดุหรือรอคน
การแก้ที่มักเริ่มจากข้อมูลได้ ได้แก่ ลดเวลารอด้วยการเตรียมแม่พิมพ์และวัตถุดิบ วางแผนงานสีอ่อนก่อนสีเข้ม ซ่อมลมรั่ว ทำความสะอาด heat exchanger ปรับอุณหภูมิน้ำให้พอดีกับคุณภาพ และปิดอุปกรณ์เสริมเมื่อไม่มีการผลิต ทั้งหมดต้องตรวจว่าไม่ทำให้ cycle time หรือ defect แย่ลง
น้ำหล่อเย็นควรติดตามอัตราเติม การรั่ว คุณภาพน้ำ และประสิทธิภาพการแลกเปลี่ยนความร้อน ส่วนบรรจุภัณฑ์ควรลดพื้นที่ว่าง ใช้ลังหรือพาเลตหมุนเวียนเมื่อระบบคืนกลับได้จริง และทดสอบการเรียงซ้อนก่อนลดวัสดุกันกระแทก
KPI ที่ช่วยตัดสินใจ ไม่ใช่แค่ทำรายงาน
| KPI | สูตรหรือหน่วย | ใช้ตอบคำถามอะไร |
|---|---|---|
| Material yield | น้ำหนักชิ้นงานดี ÷ น้ำหนักวัสดุเข้า | วัตถุดิบกลายเป็นสินค้าดีได้มากแค่ไหน |
| Scrap rate | น้ำหนักของเสีย ÷ น้ำหนักวัสดุเข้า | กระบวนการสูญเสียวัสดุกี่เปอร์เซ็นต์ |
| First-pass yield | ชิ้นผ่านครั้งแรก ÷ ชิ้นเริ่มตรวจ | มีงานแก้หรือคัดซ้ำที่ถูกซ่อนอยู่หรือไม่ |
| Setup scrap | กิโลกรัมต่อการเริ่มงานหรือเปลี่ยนสี | การเตรียมงานและสูตรตั้งเครื่องดีขึ้นหรือไม่ |
| Energy intensity | kWh ÷ กิโลกรัมชิ้นงานดี | พลังงานที่ใช้ต่อผลผลิตที่ขายได้เป็นเท่าไร |
| Unexplained material loss | วัตถุดิบเข้าลบผลลัพธ์ที่บันทึกได้ | มีเม็ดหก บันทึกผิด หรือวัสดุคงค้างที่ยังไม่เห็นหรือไม่ |
| Complaint/return rate | ลอตหรือชิ้นคืน ÷ ลอตหรือชิ้นส่ง | การลดของเสียในโรงงานไปสร้างของเสียที่ลูกค้าหรือไม่ |
ทุก KPI ต้องกำหนดขอบเขต หน่วย และช่วงเวลาให้คงที่ พร้อมดูตามแม่พิมพ์ เครื่อง วัสดุ และสาเหตุ ไม่ควรตั้งเป้าลด scrap แล้วให้พนักงานย้ายชิ้นเสียไปเป็น “งานแก้” หรือไม่บันทึกช่วง setup
แผนลงมือ 90 วันสำหรับโรงงาน
30 วันแรก: ทำให้ข้อมูลเชื่อถือได้
- เลือกเครื่องหรือผลิตภัณฑ์นำร่องที่มีของเสียสูง
- กำหนดจุดชั่ง รหัสสาเหตุ และผู้รับผิดชอบ
- ทำ material balance และ Pareto รายสัปดาห์
- สำรวจจุดเม็ดหก ลมรั่ว น้ำรั่ว และเครื่องเดินเปล่า
วันที่ 31–60: แก้สาเหตุหลัก
- ทบทวน DFM แม่พิมพ์ การอบเม็ด และ process window
- ทำ standard setup กับ first-piece approval
- ทดลองแก้ทีละปัจจัยและยืนยันผลด้วยชิ้นงานหลายรอบ
- จัดถังแยกวัสดุและวางอุปกรณ์เก็บเม็ด ณ จุดเสี่ยง
วันที่ 61–90: ทำให้เป็นมาตรฐาน
- อัปเดตวิธีงาน recipe แผน PM และ reaction plan
- กำหนดสัดส่วน regrind ที่ผ่านการทดสอบและตรวจย้อนกลับได้
- สรุป KPI ต่อชิ้นงานดี ต้นทุนที่ประหยัด และปัญหาที่ต้องลงทุนเพิ่ม
- ขยายไปยังแม่พิมพ์หรือกระบวนการถัดไปโดยไม่ลอกค่าพารามิเตอร์แบบตรงตัว
หากองค์กรต้องการระบบบริหารสิ่งแวดล้อมอย่างเป็นทางการ ISO 14001:2026 เป็นฉบับปัจจุบันสำหรับ Environmental Management Systems และใช้เป็นกรอบด้านประเด็นสิ่งแวดล้อม เป้าหมาย หน้าที่ การติดตาม และการปรับปรุงต่อเนื่อง อย่างไรก็ตาม การกล่าวถึงมาตรฐานในบทความนี้ไม่ได้ยืนยันว่า IBPlastic ได้รับการรับรอง ISO 14001 และแม้องค์กรมีใบรับรองก็ยังไม่แทนข้อมูลผลการดำเนินงานของผลิตภัณฑ์หรือโครงการเฉพาะ
ข้อมูลที่ลูกค้าควรถามโรงงานก่อนสั่งผลิต
- อัตราของเสียและ first-pass yield ของงานลักษณะใกล้เคียงวัดอย่างไร
- โรงงานแยก start-up, runner, reject, purge และเศษหลังผลิตหรือไม่
- วัตถุดิบใหม่ รีไซเคิล และ regrind มีสเปกกับการ trace lot อย่างไร
- เกณฑ์ first-piece, in-process inspection และ reaction plan คืออะไร
- มีระบบป้องกันเม็ดหกและตรวจพื้นที่ระบายน้ำหรือไม่
- แม่พิมพ์และอุปกรณ์อบเม็ดมีแผน PM แบบใด
- พลังงานและวัสดุคิดต่อชิ้นงานดีหรือใช้เพียงยอดรวม
- เศษที่ใช้กลับไม่ได้ส่งไปที่ใด และมีหลักฐานรับมอบหรือไม่
คำถามเหล่านี้ช่วยให้ประเมินได้มากกว่าคำว่า “โรงงานรักษ์โลก” และเชื่อมข้อมูลด้านสิ่งแวดล้อมเข้ากับคุณภาพ ต้นทุน และความต่อเนื่องในการส่งมอบ
สรุป
การลดของเสียในโรงงานพลาสติกเริ่มจากป้องกันไม่ให้ของเสียเกิด วัด material balance ให้ครบ แก้สาเหตุหลักด้วย DFM และการควบคุมกระบวนการ แล้วจึงนำเศษกลับมาใช้อย่างมีสเปก พร้อมป้องกันเม็ดหลุดออกนอกโรงงาน วัดพลังงาน น้ำ และบรรจุภัณฑ์ต่อชิ้นงานดี และตรวจว่าการลดต้นทุนไม่ทำให้อายุใช้งานหรือคุณภาพลดลง
บทความนี้เป็นกรอบปรับปรุงกระบวนการทั่วไป ไม่ใช่รายงาน Environmental Performance, Scrap Rate, Energy Intensity, Regrind Practice หรือ certification ปัจจุบันของ IBPlastic หากต้องการพัฒนาสินค้าพลาสติกโดยกำหนด Material/Yield/QC Requirement ตั้งแต่ก่อนผลิต ให้ส่งแบบ ตัวอย่าง จำนวน และเงื่อนไขใช้งานผ่าน บริการ OEM เพื่อประเมิน Process Fit และจุดควบคุมที่เกี่ยวข้องกับโครงการจริง