OEM & Factory
ผลิตล็อตเล็กเพื่อทดลองตลาด ทำได้ไหม เริ่มที่กี่ชิ้น
การผลิตพลาสติกลอตเล็กทำได้ แต่ต้องเริ่มจากคำถามว่า “ต้องการเรียนรู้อะไรจากล็อตนี้” ไม่ใช่เลือกจำนวนต่ำที่สุดเพียงอย่างเดียว ล็อตทดลองที่ดีต้องมากพอให้ทดสอบสินค้า กระบวนการขาย และการส่งมอบจริง ขณะเดียวกันต้องไม่ทำให้เงินจมในสต็อกก่อนรู้ว่าตลาดต้องการอะไร
คำตอบสั้น ๆ สำหรับคำถามว่าเริ่มกี่ชิ้น คือ ไม่มีตัวเลขเดียวสำหรับทุกสินค้า ควรคำนวณจากจำนวนกลุ่มลูกค้าที่ต้องการทดสอบ ช่องทางขาย จำนวนตัวอย่างต่อกลุ่ม การทดสอบทำลาย ของสำรอง และข้อจำกัดขั้นต่ำของโรงงาน จากนั้นจึงเปรียบเทียบกับงบประมาณและข้อมูลที่คาดว่าจะได้
บทความนี้แยกความแตกต่างระหว่าง Prototype, Pilot Lot และ Mass Production พร้อมวิธีออกแบบล็อตทดลอง เก็บ Feedback ตรวจคุณภาพ และตัดสินใจว่าจะเดินหน้าผลิตจริง แก้แบบ หรือหยุดโครงการ
1. Prototype, Pilot Lot และ Mass Production ต่างกันอย่างไร
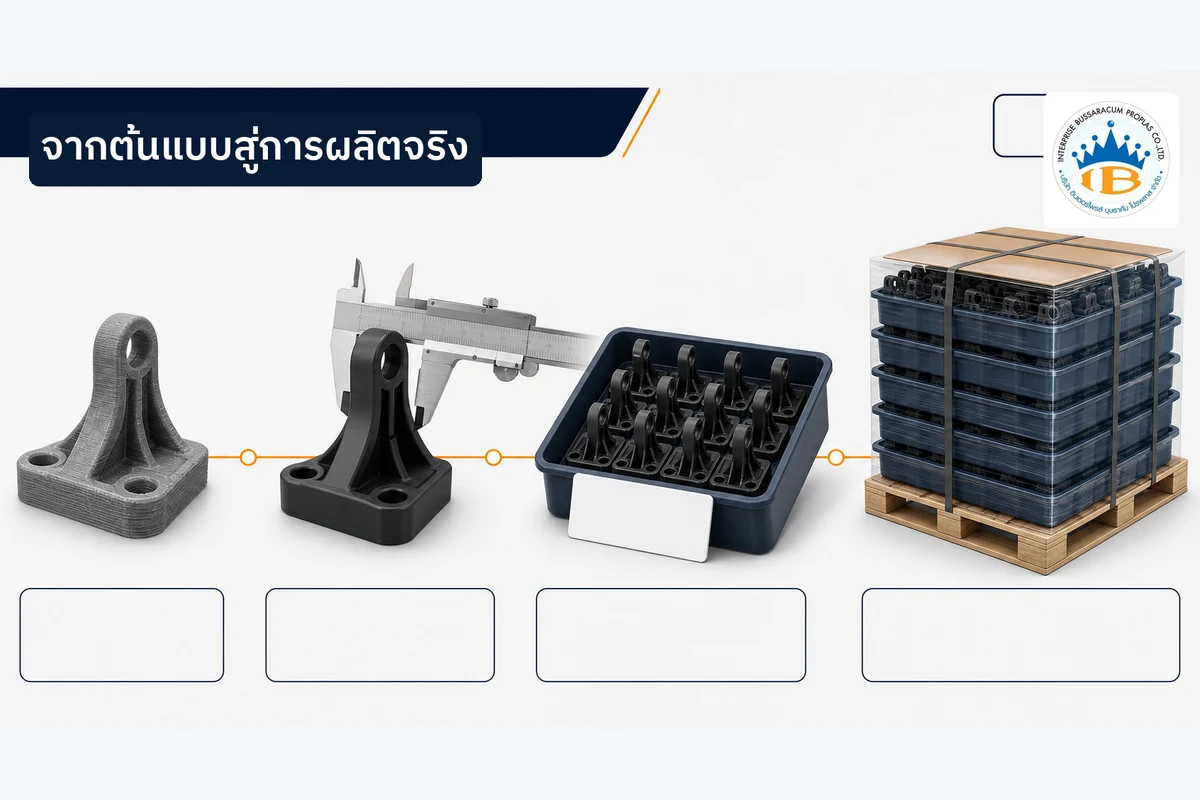
คำว่า “ล็อตเล็ก” มักถูกใช้รวมหลายขั้นตอน แต่แต่ละขั้นมีวัตถุประสงค์และคุณภาพของข้อมูลต่างกัน
Prototype: ต้นแบบสำหรับตอบคำถามเฉพาะ
ต้นแบบใช้ตรวจรูปทรง ขนาด การจับถือ การประกอบ หรือแนวคิดเบื้องต้น อาจผลิตด้วย 3D Printing, CNC, งานประกอบมือ หรือวิธีที่ไม่เหมือนการผลิตจริง จึงไม่ควรใช้ต้นแบบยืนยันผิว ความแข็งแรง การหดตัว หรือราคาต่อชิ้นของ Mass Production โดยอัตโนมัติ
ก่อนทำต้นแบบควรกำหนดคำถามให้ชัด เช่น “ขนาดพอดีกับมือหรือไม่” หรือ “ประกอบกับชิ้นส่วนเดิมได้หรือไม่” หากยังอยู่ช่วงเปลี่ยนไอเดียเป็นแบบ อ่าน แนวทางออกแบบผลิตภัณฑ์พลาสติกจากไอเดีย ก่อนเลือกวิธีทำตัวอย่าง
Engineering Sample: ตัวอย่างสำหรับตรวจทางวิศวกรรม
ตัวอย่างวิศวกรรมใช้ตรวจมิติ วัสดุ การประกอบ การรับแรง หรือฟังก์ชันที่กำหนด อาจยังไม่ใช่สี ผิว และบรรจุภัณฑ์สุดท้าย แต่ต้องใกล้พอให้ตอบความเสี่ยงสำคัญก่อนลงทุนขั้นต่อไป
Pilot Lot: ล็อตทดลองกระบวนการและตลาด
Pilot Lot ควรใกล้เคียงสินค้าขายจริงทั้งชิ้นงาน การตรวจ การแพ็ก และการติดตาม Lot จุดประสงค์คือพิสูจน์ว่าแบบและกระบวนการผลิตซ้ำได้ พร้อมเก็บข้อมูลจากลูกค้าหรือช่องทางขายจริง
Mass Production: ผลิตตามระบบที่อนุมัติแล้ว
การผลิตจริงต้องอ้างอิงแบบ Revision ล่าสุด วัสดุ Golden Sample, Inspection Standard, Packaging Standard และแผนควบคุมที่ตกลงกัน จุดประสงค์คือความสม่ำเสมอ ต้นทุน และการส่งมอบ ไม่ใช่ทดลองเปลี่ยนหลายตัวแปรพร้อมกัน
การแยกสี่ขั้นนี้ช่วยไม่ให้ผู้ว่าจ้างคาดหวังว่า Prototype หนึ่งชิ้นจะตอบทั้งตลาด คุณภาพ และต้นทุนการผลิตจริง
2. ผลิตล็อตเล็กได้ในกรณีใดบ้าง
ความเป็นไปได้ขึ้นกับกระบวนการ วัสดุ แม่พิมพ์ และงานรอง โรงงานต้องประเมินเป็นรายงาน ไม่ควรสรุปจากจำนวนชิ้นอย่างเดียว
มีแม่พิมพ์เดิมที่พร้อมใช้งาน
หากแม่พิมพ์อยู่ในสภาพดีและใช้กับเครื่องจักรเป้าหมายได้ ต้นทุนก้อนใหญ่บางส่วนเกิดขึ้นไปแล้ว แต่ยังมีค่าขึ้นแม่พิมพ์ ตั้งเครื่อง วัตถุดิบ ทดลอง และตรวจ จึงอาจต้องจ่าย Setup Charge สำหรับล็อตต่ำกว่าปกติ
ใช้วัสดุและสีมาตรฐาน
เม็ดพลาสติกหรือสีที่โรงงานจัดหาเป็นประจำมักเริ่มง่ายกว่าวัสดุ Compound หรือสี Custom Matching แต่ต้องเลือกจากสมบัติการใช้งาน ไม่ใช่ใช้ของที่มีอยู่เพียงเพื่อลดขั้นต่ำ ดูข้อแตกต่างเบื้องต้นได้ที่ PP, PE, ABS และ PC ต่างกันอย่างไร
แบบไม่ซับซ้อนและข้อกำหนดนิ่งแล้ว
ล็อตเล็กไม่ได้แก้ปัญหาแบบที่ยังไม่พร้อมผลิต หากความหนาผนัง จุดประกอบ มิติสำคัญ หรือวัสดุยังเปลี่ยนบ่อย ควรปิด DFM และทดสอบ Engineering Sample ก่อนเริ่ม Pilot Lot
เลือกกระบวนการให้เหมาะกับเป้าหมาย
งานฉีด เป่า และรีดมีค่าเตรียมงานและขั้นต่ำต่างกัน ส่วนต้นแบบอาจใช้กระบวนการอื่นเพื่อเรียนรู้บางเรื่อง การเลือกวิธีที่เร็วที่สุดแต่ไม่ตอบคำถามของโครงการทำให้เสียเงินโดยไม่ได้ข้อมูล อ่าน เปรียบเทียบงานฉีด งานเป่า และงานรีดพลาสติก เพื่อเข้าใจข้อจำกัดหลัก
ยอมรับโครงสร้างราคาของล็อตทดลอง
ล็อตต่ำกว่าจุดผลิตที่มีประสิทธิภาพมักมีราคาต่อชิ้นสูงกว่า ผู้ซื้อควรขอให้แยกค่า Setup, วัตถุดิบ งานรอง และบรรจุภัณฑ์ พร้อมขอ Price Break ของล็อตถัดไป ไม่ควรใช้ราคาล็อตทดลองตัดสินกำไรของ Mass Production ทันที
3. ควรเริ่มล็อตทดลองที่กี่ชิ้น
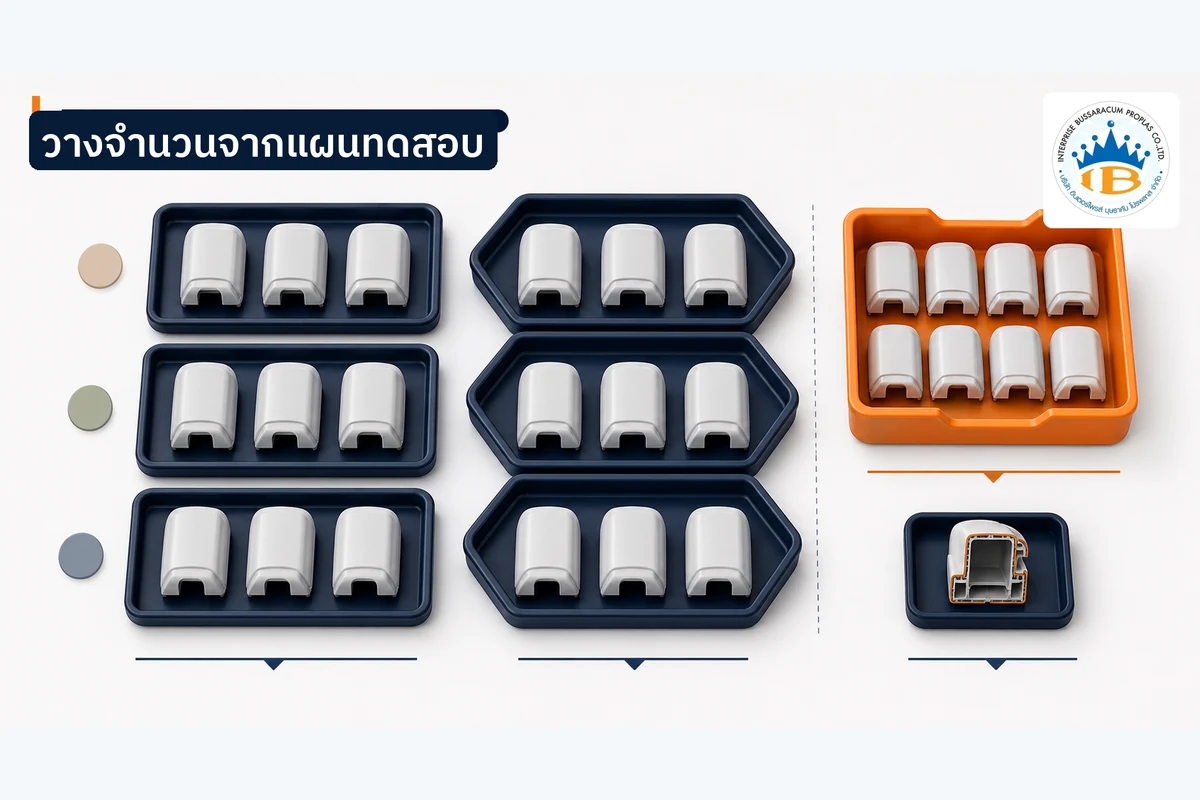
แทนการเดาตัวเลข ให้เริ่มจากแผนทดสอบ แล้วคำนวณจำนวนที่ต้องใช้
จำนวน Pilot Lot = หน่วยทดสอบตลาด + หน่วยทดสอบภายใน + ตัวอย่างขาย/สาธิต + ของสำรองและของเสีย
คำนวณจากกลุ่มลูกค้าและช่องทาง
สมมติต้องการทดสอบ 3 กลุ่มลูกค้า ผ่าน 2 ช่องทาง และต้องการอย่างน้อย 30 การใช้งานต่อกลุ่ม/ช่องทาง จะต้องใช้ 180 ชิ้น จากนั้นเพิ่มหน่วยสำหรับตรวจภายใน ตัวอย่างฝ่ายขาย และของสำรองตามความเสี่ยง
ตัวเลข 30 ในตัวอย่างไม่ใช่มาตรฐานตายตัว หากผลลัพธ์มีความผันผวนสูง ต้องแยกหลายรุ่น หรือการตัดสินใจมีมูลค่าสูง อาจต้องใช้ตัวอย่างมากขึ้น ควรให้ผู้ดูแลข้อมูลหรือผู้เชี่ยวชาญด้านการทดลองช่วยออกแบบวิธีเก็บข้อมูลเมื่อจำเป็น
เผื่อชิ้นงานที่ไม่สามารถขายได้
ต้องแยกจำนวนสำหรับ First Article, การวัดมิติ, การทดสอบทำลาย, ตัวอย่างเก็บอ้างอิง และสินค้าที่อาจเสียหายระหว่างแพ็กหรือขนส่ง หน่วยเหล่านี้เป็นต้นทุนของการเรียนรู้ ไม่ควรนับรวมเป็นสต็อกพร้อมขายทั้งหมด
ตรวจว่าจำนวนที่ต้องการชนกับ MOQ ใด
แม้แผนทดสอบต้องการ 220 ชิ้น โรงงานอาจมี Production MOQ, Material MOQ หรือ Packaging MOQ สูงกว่า ต้องถามให้ชัดว่าขั้นต่ำคิดต่อรุ่น ต่อสี ต่อวัสดุ หรือต่อ PO อ่านรายละเอียดที่ MOQ โรงงานพลาสติกและวิธีเลือกจำนวนสั่ง
เปรียบเทียบข้อมูลที่ได้กับเงินที่เสี่ยง
ล็อตเล็กเกินไปอาจให้ข้อมูลไม่พอ แต่ล็อตใหญ่เกินไปทำให้เงินจมก่อนปิดความเสี่ยงหลัก จำนวนที่เหมาะคือจุดที่ข้อมูลจากการทดสอบสามารถเปลี่ยนการตัดสินใจล็อตถัดไปได้อย่างมีนัยสำคัญ
4. ทำไมล็อตเล็กราคาต่อชิ้นสูงกว่า
ต้นทุนหลายรายการเกิดขึ้นต่อรอบ ไม่ได้เพิ่มตามจำนวนชิ้น เช่น การขึ้นแม่พิมพ์ ล้างเครื่อง ตั้งพารามิเตอร์ ปรับสี ผลิตชิ้นแรก ตรวจ First Article และออกเอกสาร Lot เมื่อกระจายค่าใช้จ่ายเหล่านี้บนจำนวนชิ้นน้อย ราคาต่อชิ้นจึงสูง
ต้นทุนล็อตทดลองมักประกอบด้วย
- ค่าออกแบบ DFM และต้นแบบที่ยังเหลือ
- ค่าแม่พิมพ์ Soft Tool หรือ Production Tool ตามแนวทางที่เลือก
- ค่า Setup และเวลาทดลองเครื่อง
- วัตถุดิบขั้นต่ำ สี และ Purge Material
- ชิ้นงานตรวจ ทดสอบทำลาย และของเสียเริ่มต้น
- งานประกอบ พิมพ์ ฉลาก และแพ็ก
- รายงานตรวจและการส่งมอบ
ควรแยก One-time Cost ออกจาก Recurring Unit Cost เพื่อไม่ให้คิดว่าราคาล็อตแรกคือราคาถาวร อ่านโครงสร้างเต็มได้ที่ ต้นทุนผลิตพลาสติก OEM คิดจากอะไร
ขอราคาหลายระดับพร้อมกัน
ขอราคา Pilot Lot, MOQ ปกติ และจำนวนคาดการณ์สำหรับ Mass Production ในขอบเขตสเปกเดียวกัน จะเห็นว่าต้นทุนลดลงที่ช่วงใด และต้องใช้เงินเพิ่มเท่าใดเพื่อประหยัดราคาต่อชิ้น
อย่าลดคุณภาพหลักเพื่อให้ตัวเลขสวย
การตัดวัสดุ การตรวจ หรือขั้นตอนสำคัญออก อาจทำให้ล็อตทดลองไม่แทนสินค้าที่จะขายจริง สามารถลดความสมบูรณ์ของแพ็กเกจหรือจำนวนสีได้ แต่คุณสมบัติที่ลูกค้าใช้ตัดสินใจและเกณฑ์ความปลอดภัยต้องไม่ถูกลดโดยไม่มีการประเมิน
5. เลือกเส้นทางผลิต Pilot Lot ให้ตรงกับคำถาม
ไม่มีเส้นทางเดียวเหมาะกับทุกโครงการ ทางเลือกที่ควรหารือกับวิศวกรและโรงงานมีดังนี้
ต้นแบบหลายชิ้นก่อนเปิดแม่พิมพ์จริง
เหมาะเมื่อแบบยังอาจเปลี่ยนและต้องตรวจการใช้งานหรือการประกอบ ข้อจำกัดคือวัสดุ ผิว ความแข็งแรง และต้นทุนอาจต่างจากชิ้นงานผลิตจริง
Soft Tool หรือแม่พิมพ์ทดลอง
อาจช่วยให้ได้ชิ้นงานใกล้กระบวนการจริงมากขึ้น แต่ต้องประเมินอายุแม่พิมพ์ ความแม่นยำ Cycle Time และความสามารถในการแก้แบบ ไม่ควรสรุปว่า Soft Tool ถูกกว่าเสมอเมื่อรวมการทำซ้ำและการย้ายเข้าสู่แม่พิมพ์จริง
Production Tool พร้อมจ่าย Setup สำหรับล็อตแรก
เหมาะเมื่อแบบและตลาดมีหลักฐานเพียงพอ และต้องการใช้ชิ้นงานล็อตแรกยืนยันกระบวนการจริง การลงทุนแม่พิมพ์เกิดขึ้นก่อน แม้จำนวนล็อตแรกยังต่ำ
ใช้ชิ้นส่วนมาตรฐานร่วมกับชิ้นส่วน Custom
การลดจำนวนชิ้นส่วนที่ต้องทำใหม่อาจช่วยลดเวลาและความเสี่ยง แต่ต้องตรวจการประกอบ อายุใช้งาน และสิทธิการจัดหาชิ้นส่วนมาตรฐานให้ต่อเนื่อง
ก่อนเลือกเส้นทาง ควรทำภาพรวม Stage-Gate จากแบบถึงส่งมอบตาม ขั้นตอนผลิตพลาสติกตั้งแต่ส่งแบบถึงส่งมอบ และตกลงจุดอนุมัติก่อนใช้เงินแต่ละก้อน
6. สร้าง Test Plan ก่อนสั่งล็อตทดลอง
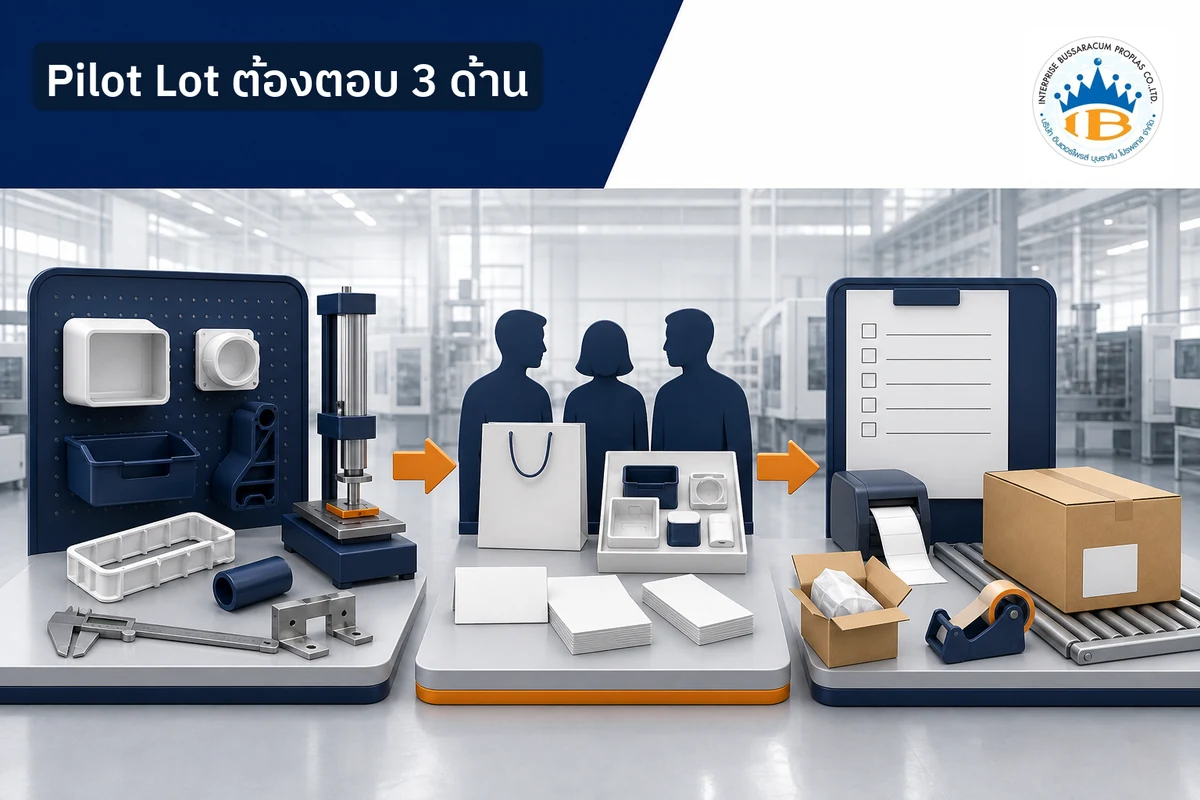
Pilot Lot ที่ไม่มีแผนทดสอบมักกลายเป็นสินค้าจำนวนน้อยที่แพงกว่าปกติ แต่ไม่ได้ให้คำตอบที่ใช้ตัดสินใจ ควรแบ่งการทดสอบอย่างน้อย 3 ด้าน
Product: สินค้าทำงานตามที่ออกแบบหรือไม่
ตรวจการประกอบ ขนาด การรับแรง การรั่ว ความทนทาน สี ผิว หรือเงื่อนไขเฉพาะตามการใช้งาน ต้องกำหนดวิธีวัดและเกณฑ์ Pass/Fail ล่วงหน้า
Market: ลูกค้าเข้าใจและยอมจ่ายหรือไม่
เก็บข้อมูลกลุ่มลูกค้า ช่องทาง ราคา การใช้งานซ้ำ เหตุผลซื้อ/ไม่ซื้อ และคำถามที่เกิดบ่อย แยกความเห็นด้านรูปลักษณ์ออกจากปัญหาที่ทำให้ใช้งานไม่ได้
Operations: ผลิต แพ็ก และส่งมอบซ้ำได้หรือไม่
วัดเวลาผลิต อัตราของเสีย งานแก้ การประกอบ เวลาแพ็ก ความเสียหายระหว่างขนส่ง และความครบของข้อมูล Lot สิ่งเหล่านี้มีผลต่อต้นทุนจริงเมื่อ Scale-up
| ด้านที่ทดสอบ | ตัวอย่างข้อมูล | เกณฑ์ตัดสินใจ |
|---|---|---|
| Product | มิติ การประกอบ ความเสียหาย | ผ่านข้อกำหนดวิกฤต |
| Market | Conversion, Feedback, การคืนสินค้า | ความต้องการและราคามีหลักฐานรองรับ |
| Operations | Cycle Time ของเสีย งานแก้ | กระบวนการทำซ้ำและคาดการณ์ต้นทุนได้ |
ควรกำหนดเจ้าของข้อมูล วันที่ปิดการทดลอง และผู้มีสิทธิอนุมัติ ไม่เพิ่มตัวชี้วัดหลังเห็นผลเพียงเพื่อให้โครงการดูผ่าน
7. ล็อตทดลองต้องตรวจคุณภาพอะไรบ้าง
ล็อตทดลองไม่ใช่งานที่ยอมให้ไม่มีมาตรฐาน เพราะข้อมูลตลาดจะไม่น่าเชื่อถือหากสินค้าที่ส่งให้ลูกค้าไม่สม่ำเสมอ
ยืนยันแบบ วัสดุ และ Revision
ทุกชิ้นต้องอ้างอิง Part Number และ Revision เดียวกัน บันทึกวัสดุ สี Lot และเงื่อนไขสำคัญ หากเปลี่ยนระหว่างรอบต้องแยกข้อมูล ไม่รวมผลเหมือนเป็นสินค้าเดียวกัน
ตรวจ First Article ก่อนเดินทั้งล็อต
ตรวจมิติและฟังก์ชันสำคัญจากชิ้นงานชุดแรกก่อนเดินต่อ เพื่อหยุดปัญหาเร็ว ไม่รอให้ผลิตครบแล้วจึงพบว่า Setup ผิด
อนุมัติ Golden Sample
เก็บตัวอย่างมาตรฐานที่ผู้ซื้อและโรงงานยอมรับ ใช้คู่กับ Drawing และ Inspection Standard ไม่ใช้ความรู้สึกจากตัวอย่างหนึ่งชิ้นแทนค่าที่วัดได้ทั้งหมด
ติดตามย้อนกลับเป็น Lot
เชื่อมวัตถุดิบ วันที่/กะ เครื่องจักร แม่พิมพ์ ผู้ตรวจ และกล่องส่งมอบ เพื่อจำกัดขอบเขตปัญหาเมื่อได้รับ Feedback อ่านระบบที่ควรมีได้ที่ การควบคุมคุณภาพในโรงงานพลาสติก และปรับ เช็กลิสต์ตรวจรับชิ้นงานพลาสติก ให้ตรงกับสินค้า
8. ลดความเสี่ยงและต้นทุนโดยไม่ทำให้ผลทดลองเสีย
ลดจำนวนสีและ SKU
เริ่มจากรุ่นหลักหนึ่งรุ่นและสีมาตรฐานหนึ่งสี หากเปิดหลายตัวแปรพร้อมกัน จะต้องแบ่งตัวอย่างทดสอบบางลงและมีสต็อกค้างแยก SKU
ใช้บรรจุภัณฑ์ชั่วคราวที่ยังปกป้องสินค้าได้
ใช้กล่องหรือฉลากมาตรฐานในล็อตแรกได้ หากเป้าหมายยังไม่ใช่ทดสอบประสบการณ์แพ็กเกจ แต่ต้องป้องกันรอย แตก โก่ง และระบุ Lot ได้ครบ
Freeze แบบก่อนผลิต
กำหนดวัน Design Freeze และใช้ Change Log การแก้แบบระหว่างผลิตทำให้ข้อมูลแต่ละชิ้นเทียบกันไม่ได้ และอาจต้องแก้แม่พิมพ์ภายหลัง ดูข้อจำกัดได้ที่ การแก้ไขแม่พิมพ์พลาสติกเดิม
แบ่งการส่งมอบโดยมีข้อตกลงชัด
บางโครงการอาจผลิตตาม MOQ แต่เรียกส่งเป็นงวด อย่างไรก็ตามต้องตกลงผู้ถือสต็อก ความเสี่ยงเสียหาย อายุสินค้า ค่าเก็บ และกำหนดรับ ไม่ควรถือว่าการแบ่งส่งเท่ากับการแบ่งผลิต
เก็บตัวแปรให้น้อย
หากต้องการรู้ว่าลูกค้าชอบสีใด ไม่ควรเปลี่ยนทั้งสี ราคา ช่องทาง และแพ็กเกจพร้อมกัน การทดลองที่ควบคุมตัวแปรได้ให้คำตอบที่นำไปใช้มากกว่า
9. เปลี่ยน Feedback เป็นการตัดสินใจ Go–Revise–Stop
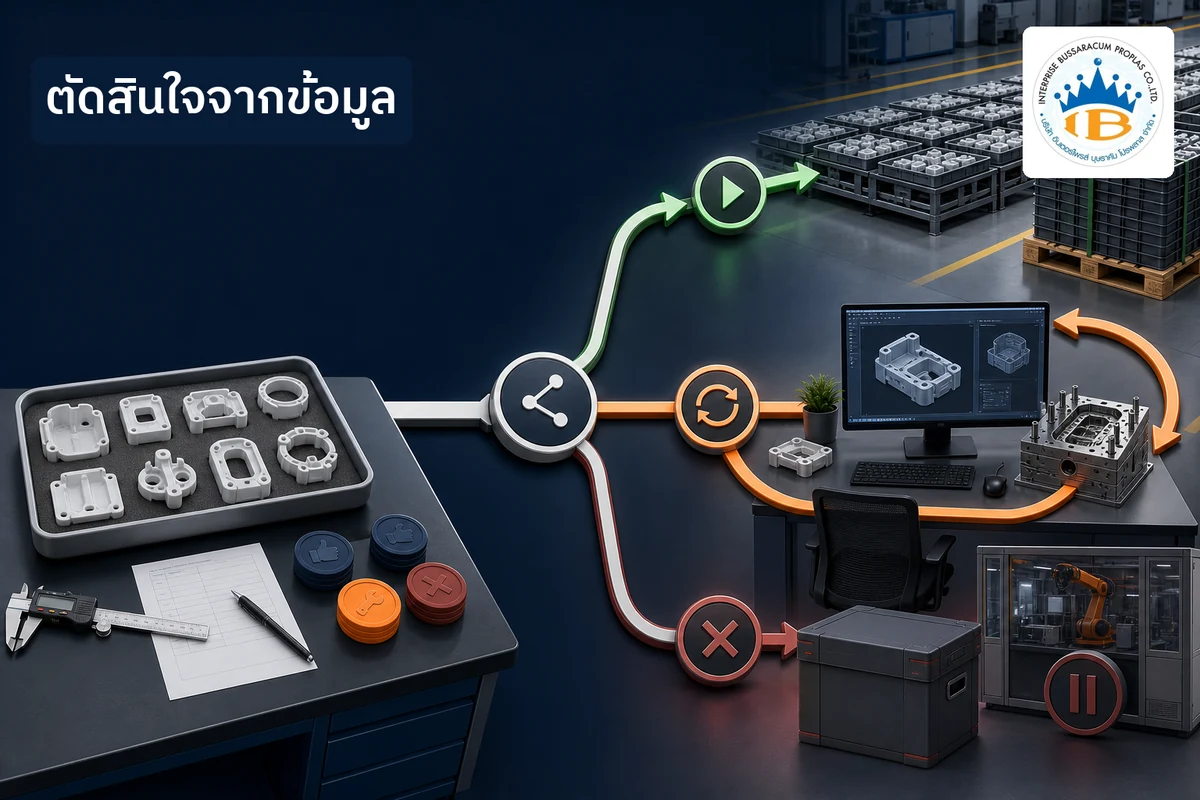
ก่อนเริ่มล็อตทดลองควรกำหนดว่าจะตัดสินผลอย่างไร เพื่อไม่ให้ทีมเลือกเฉพาะความคิดเห็นที่สนับสนุนสิ่งที่อยากทำอยู่แล้ว
Go: พร้อมเตรียม Scale-up
ฟังก์ชันและข้อกำหนดวิกฤตผ่าน ตลาดมีหลักฐานรองรับ กระบวนการผลิตควบคุมได้ และต้นทุนในปริมาณจริงสอดคล้องกับราคาขาย ยังต้องปิด Action Item ที่เหลือก่อนออก PO ใหญ่
Revise: แก้แล้วทดสอบเฉพาะจุดใหม่
พบปัญหาที่มีสมมติฐานสาเหตุและแนวทางแก้ชัด เช่น มิติประกอบ ผิว แพ็ก หรือข้อความสื่อสาร ควรออก Revision ใหม่และเลือก Retest เฉพาะส่วนที่ได้รับผลกระทบ ไม่จำเป็นต้องทำซ้ำทุกอย่างเสมอไป
Stop: หยุดก่อนเพิ่มเงินลงทุน
ความต้องการตลาดไม่พอ ต้นทุนไม่รองรับราคา ความเสี่ยงทางเทคนิคสูงเกินรับ หรือปัญหาแก้แล้วไม่เปลี่ยนผล การหยุดหลัง Pilot Lot คือการจำกัดความเสียหาย ไม่ใช่ความล้มเหลวของการทดลอง
แยก Defect, Preference และ New Request
- Defect คือไม่ตรงข้อกำหนดที่อนุมัติ
- Preference คือความชอบที่ต่างกันแต่สินค้าอาจยังทำงานได้
- New Request คือความต้องการใหม่ที่อยู่นอกขอบเขตเดิม
การแยกประเภทช่วยไม่ให้ทุก Feedback กลายเป็นงานแก้เร่งด่วน และทำให้ประเมินผลต่อแบบ ต้นทุน และเวลาได้ถูกต้อง
10. จาก Pilot Lot ไปสู่ Mass Production
เมื่อผลทดลองผ่าน อย่าเพิ่มจำนวนทันทีโดยไม่ทบทวน Master Data และกำลังผลิต ควรทำขั้นตอนต่อไปนี้
- ปิด Revision ของแบบ BOM วัสดุ สี และบรรจุภัณฑ์
- อนุมัติ Golden Sample และ Inspection Standard
- อัปเดต Cycle Time, Yield, ของเสีย และกำลังผลิตจากข้อมูลจริง
- ขอ Price Break ตามจำนวน Forecast และขอบเขตเดียวกัน
- ยืนยัน Lead Time วัตถุดิบ คิวเครื่อง งานรอง และขนส่ง
- วาง Reorder Point และ Safety Stock ให้สัมพันธ์กับยอดขาย
- กำหนด Change Control สำหรับวัสดุ แม่พิมพ์ เครื่องจักร และผู้รับจ้างงานรอง
อ่านเรื่องการวางเวลาได้ที่ Lead Time งาน OEM พลาสติก และใช้แนวทางจาก วิธีเลือกโรงงาน OEM พลาสติก เมื่อต้องประเมินความพร้อม Scale-up
11. ข้อมูลที่ควรส่งให้โรงงานก่อนขอ Pilot Lot
เพื่อให้โรงงานประเมินวิธีผลิต จำนวนขั้นต่ำ และราคาได้ตรง ควรส่งข้อมูลดังนี้
- แบบ 2D/3D, Part Number และ Revision
- การใช้งานจริง อุณหภูมิ แรง สารเคมี หรือข้อกำหนดพิเศษ
- วัสดุ สี ผิว น้ำหนัก และจำนวน SKU
- เป้าหมายของ Prototype หรือ Pilot Lot และคำถามที่ต้องตอบ
- จำนวนที่ต้องใช้ แยกขาย ทดสอบ เก็บอ้างอิง และสำรอง
- มิติวิกฤต วิธีตรวจ และเกณฑ์ Pass/Fail
- งานประกอบ พิมพ์ ฉลาก แพ็ก และ Lot Identification
- วันที่ต้องการตัวอย่าง วันที่เริ่มตลาด และ Forecast ถ้าผ่าน
ขอให้โรงงานระบุสิ่งที่รวม/ไม่รวมในราคา สมมติฐาน MOQ ค่า Setup และความต่างระหว่างล็อตทดลองกับล็อตจริง หากกำลังเริ่มแบรนด์ใหม่ อ่านภาพรวมที่ เริ่มทำสินค้าพลาสติกแบรนด์ตัวเอง และดู บริการผลิตชิ้นงานพลาสติก OEM เพื่อเตรียมขอบเขตการคุย
ข้อผิดพลาดที่พบบ่อยในการผลิตล็อตเล็ก
ผลิตน้อยมากแต่หวังราคาของล็อตใหญ่
ค่า Setup และการตรวจยังเกิดขึ้น จึงควรเปรียบเทียบต้นทุนข้อมูลที่ได้กับเงินลงทุน ไม่ใช่บังคับให้ Unit Cost ของ Pilot เท่ากับ Mass Production
ทดสอบตลาดด้วยสินค้าที่ไม่เหมือนของจริงในจุดสำคัญ
หากวัสดุ ฟังก์ชัน หรือคุณภาพผิวเป็นเหตุผลซื้อ ผลจากต้นแบบที่ต่างมากอาจทำให้สรุปตลาดผิด ต้องระบุชัดว่าสิ่งใดยังไม่ใช่ Final Specification
เปิดหลายสีและหลายรุ่นพร้อมกัน
ตัวอย่างกระจายบางเกินไปและต้องแบกสต็อกทุก SKU เริ่มจากสมมติฐานหลักก่อนแล้วเพิ่มความหลากหลายเมื่อมีหลักฐาน
ไม่มีเกณฑ์ตัดสินใจก่อนเริ่ม
ทีมอาจใช้ Feedback แบบเลือกเฉพาะส่วนที่ชอบ กำหนด Metric, Threshold และผู้อนุมัติก่อนส่งสินค้าออกทดสอบ
แก้แบบโดยไม่เปลี่ยน Revision
ทำให้ผลทดสอบและชิ้นงานคนละเวอร์ชันปะปน ทุกการเปลี่ยนต้องมี Change Log และแยก Lot ที่ได้รับผลกระทบ
คำถามที่พบบ่อย
ผลิตล็อตเล็กโดยไม่ทำแม่พิมพ์ได้หรือไม่
ทำได้ในบางกรณีด้วยวิธีทำต้นแบบหรือการผลิตทางเลือก แต่ชิ้นงานอาจต่างจากงานฉีดจริงด้านวัสดุ ผิว ความแข็งแรง เวลา และต้นทุน ต้องเลือกวิธีจากคำถามที่ต้องการตอบ
Pilot Lot ต้องใช้วัสดุจริงหรือไม่
หากกำลังทดสอบสมบัติวัสดุ ความปลอดภัย การรับแรง หรืออายุใช้งาน ควรใช้วัสดุและกระบวนการใกล้ของจริง หากทดสอบเพียงรูปทรงเบื้องต้นอาจใช้วัสดุทดแทนได้ แต่ต้องบันทึกข้อจำกัด
ล็อตทดลองขายให้ลูกค้าได้หรือไม่
ขายได้เมื่อสินค้าผ่านข้อกำหนด กฎหมาย ฉลาก และความปลอดภัยที่เกี่ยวข้อง รวมถึงแจ้งเงื่อนไขอย่างเหมาะสม การเรียกว่า Pilot ไม่ได้ยกเว้นความรับผิดชอบต่อสินค้า
ควรยอมจ่าย Setup Charge หรือสั่งให้ถึง MOQ
เปรียบเทียบเงินที่เพิ่มจาก Setup Charge กับเงินจม ความเสี่ยงขายไม่หมด ค่าเก็บ และโอกาสแก้แบบ หากยังไม่รู้ตลาด การจ่ายเพิ่มเพื่อจำกัดจำนวนอาจคุ้มกว่า
ถ้า Pilot Lot ไม่ผ่านต้องทำใหม่ทั้งล็อตหรือไม่
ไม่เสมอ ต้องหาสาเหตุ ออก Revision และประเมินว่าส่วนใดได้รับผลกระทบ ปัญหาฟังก์ชันหลักอาจต้อง Retest กว้าง ส่วนการแก้ฉลากอาจทดสอบเฉพาะงานแพ็กและการสื่อสาร
สรุป: ล็อตเล็กมีหน้าที่ซื้อข้อมูลก่อนซื้อสต็อก
การผลิตพลาสติกลอตเล็กทำได้เมื่อเลือกกระบวนการ วัสดุ แบบ และจำนวนให้สัมพันธ์กับคำถามของโครงการ อย่าเริ่มจากตัวเลขต่ำที่สุด ให้เริ่มจาก Test Plan คำนวณหน่วยสำหรับตลาด การตรวจ และของสำรอง แล้วตรวจว่าชน MOQ ชั้นใด
Pilot Lot ที่คุ้มต้องให้ข้อมูล Product, Market และ Operations มากพอสำหรับตัดสินใจ Go–Revise–Stop พร้อมรักษา Revision, Golden Sample และ Lot Traceability เมื่อผลผ่านจึงค่อยล็อก Master Data ขอ Price Break และวางแผน Scale-up การใช้ล็อตเล็กเพื่อซื้อข้อมูลอย่างมีระบบช่วยลดความเสี่ยงได้มากกว่าการสั่งล็อตใหญ่เพียงเพราะราคาต่อชิ้นถูกกว่า