Materials
พลาสติกรีไซเคิลในงานอุตสาหกรรม ใช้ได้จริงแค่ไหน เลือกยังไง
พลาสติกรีไซเคิลใช้ในงานอุตสาหกรรมได้จริง ตั้งแต่พาเลต ลัง ถาด ชิ้นส่วนก่อสร้าง ไปจนถึงชิ้นส่วนประกอบบางประเภท แต่คำว่า “รีไซเคิล” ไม่ใช่เกรดวัสดุและไม่ได้บอกว่าทนแรง ทนความร้อน ปลอดภัยต่ออาหาร หรือใช้กลางแจ้งได้เพียงใด คุณภาพขึ้นกับแหล่งวัตถุดิบ การคัดแยก กระบวนการรีไซเคิล สูตรผสม และระบบควบคุมแต่ล…
ดังนั้น วิธีเลือกที่ปลอดภัยไม่ใช่ถามเพียงว่าใช้รีไซเคิลได้กี่เปอร์เซ็นต์ แต่ต้องกำหนดหน้าที่ชิ้นงาน เลือกแหล่งวัสดุที่ตรวจย้อนกลับได้ ระบุค่าที่ต้องควบคุม ทดลองผลิต และทดสอบชิ้นงานที่สัดส่วนสูงสุดก่อนผลิตจำนวนมาก บทความนี้อธิบายตั้งแต่ PIR/PCR ไปจนถึงเกณฑ์รับวัตถุดิบและการกล่าวอ้าง recycled content
PIR, PCR และ regrind ต่างกันอย่างไร
คำที่ผู้ขายและโรงงานใช้ต้องมีขอบเขตเดียวกัน เพราะแหล่งวัสดุมีผลต่อความสะอาด ความสม่ำเสมอ และข้อมูลย้อนหลัง
| คำที่ใช้ | ที่มาโดยทั่วไป | จุดที่ต้องตรวจ |
|---|---|---|
| PIR หรือ Post-industrial Recycled | เศษจากการผลิตอุตสาหกรรมที่ถูกนำไปผ่านกระบวนการเป็นวัตถุดิบอีกครั้ง | เป็นวัสดุชนิดใด ผ่านการปนเปื้อนหรือความร้อนกี่รอบ และมาจากกระบวนการใด |
| PCR หรือ Post-consumer Recycled | ผลิตภัณฑ์ที่ผ่านการใช้งานและเข้าสู่ระบบเก็บ คัด ล้าง และแปรรูป | แหล่งเก็บ ระบบคัดแยก สิ่งปนเปื้อน กลิ่น สี และความสม่ำเสมอของแต่ละ lot |
| Regrind ภายในโรงงาน | runner, sprue หรือชิ้นงานเสียที่บดแล้วนำกลับในกระบวนการ | ชนิด เกรด สี ประวัติความร้อน ความสะอาด สัดส่วนผสม และจำนวนรอบที่หมุนกลับ |
| Reprocessed compound | วัสดุรีไซเคิลที่ถูกปรับสูตรด้วยสารเติมแต่ง สี หรือพอลิเมอร์อื่น | สูตรจริง สมบัติที่รับประกัน วิธีทดสอบ และการควบคุมการเปลี่ยนสูตร |
คำเหล่านี้ไม่ควรถูกใช้แทนกันโดยไม่มีคำจำกัดความในสัญญา และวัสดุ pre-consumer ไม่ได้มีคุณภาพเท่าพลาสติกใหม่โดยอัตโนมัติ หากเป็นเศษผสมหลายเกรดหรือผ่านความร้อนหลายครั้งก็อาจแปรผันได้มาก
งานแบบไหนเหมาะกับพลาสติกรีไซเคิล
การแบ่งตามชื่อสินค้าอย่างเดียวไม่พอ ควรแบ่งตามความเสี่ยงเมื่อชิ้นงานเสียหายและความเข้มงวดของข้อกำหนด
| ระดับการใช้งาน | ตัวอย่างที่อาจพิจารณา | เงื่อนไขสำคัญ |
|---|---|---|
| ความเสี่ยงต่ำถึงปานกลาง | ลัง ถาด พาเลต แผ่นรอง ชิ้นส่วนปกปิด กระถาง หรืออุปกรณ์จัดเก็บบางชนิด | รับน้ำหนัก สี กลิ่น การซ้อน การตกกระแทก สภาพใช้งาน และความสะอาด |
| งานกลางแจ้ง | กระถาง ชิ้นส่วนเกษตร อุปกรณ์ก่อสร้าง หรือชิ้นส่วนภายนอกบางประเภท | UV อุณหภูมิ น้ำ สารเคมี การคืบ และอายุใช้งานจริง |
| งานประกอบหรือมีมิติสำคัญ | housing, clip, bracket หรือชิ้นส่วน OEM บางประเภท | การหดตัว warpage tolerance แรงประกอบ และความต่างระหว่าง lot |
| งานควบคุมพิเศษ | สัมผัสอาหาร ไฟฟ้า หน่วงไฟ การแพทย์ หรือชิ้นส่วนเกี่ยวกับความปลอดภัย | กฎหมาย มาตรฐาน การรับรอง แหล่งวัตถุดิบ กระบวนการ และการทดสอบเฉพาะงาน |
งานความเสี่ยงสูงไม่ได้แปลว่า “ห้ามใช้วัสดุรีไซเคิลเสมอ” แต่ไม่ควรอนุมัติจากเปอร์เซ็นต์ recycled content หรือ TDS ทั่วไป ต้องมีเส้นทางการรับรองและหลักฐานที่ตรงกับผลิตภัณฑ์ ตลาด และเงื่อนไขใช้งาน
ชิ้นงานที่ต้องตากแดดควรพิจารณาตาม หลักเลือกพลาสติกทน UV สำหรับงานกลางแจ้ง เพราะการเติมสีดำหรือสาร UV ให้สูตรหนึ่งไม่ได้รับประกันอายุของทุกงาน ส่วนการเลือกวัสดุตามหน้าที่สามารถเทียบพื้นฐานจาก PP, PE, ABS และ PC ต่างกันอย่างไร
คุณภาพวัสดุรีไซเคิลแปรผันจากอะไร
แหล่งวัตถุดิบและการคัดแยก
วัสดุจากแหล่งเดียวที่รู้ประวัติมักควบคุมง่ายกว่าวัสดุรวมหลายแหล่ง แต่ยังต้องตรวจว่ามีเกรด สี ฉลาก กาว โลหะ ยาง หรือพอลิเมอร์อื่นปนหรือไม่ พลาสติกต่างชนิดที่หลอมเข้ากันไม่ดีอาจทำให้ชิ้นงานเปราะ ผิวเป็นเส้น หรือแตกที่แนวเชื่อม
การล้างและสิ่งปนเปื้อน
ความชื้น น้ำมัน ผงซักล้าง กาว สารอินทรีย์ ฝุ่น และโลหะมีผลต่อกลิ่น จุดดำ ฟอง การไหล และความปลอดภัย การมองว่าเม็ด “สะอาดด้วยตา” ไม่เพียงพอสำหรับงานที่ไวต่อสิ่งปนเปื้อน
ประวัติความร้อนและการเสื่อมสภาพ
พอลิเมอร์อาจเกิด chain scission, oxidation หรือการเปลี่ยนสมบัติเมื่อผ่านความร้อนและ shear ซ้ำ ผลที่เห็นอาจเป็นค่า melt flow เปลี่ยน ความเหนียวลด สีเหลือง หรือกลิ่นเพิ่ม ความไวต่างกันตามชนิดเรซิน สารคงสภาพ และประวัติก่อนรีไซเคิล
สูตรผสมและสารเติมแต่ง
สี filler glass fiber flame retardant plasticizer และสารเติมแต่งอื่นอาจยังอยู่หรือถูกเติมใหม่ ทำให้ความหนาแน่น ปริมาณเถ้า การหดตัว และการยึดเกาะเปลี่ยน การระบุเพียง “rPP” หรือ “rHDPE” จึงไม่ใช่สเปกที่พอสำหรับผลิต
ISO 15270:2008 ยังเป็นฉบับ Published ที่ ISO ระบุว่า current สำหรับกรอบการกู้คืนและรีไซเคิลพลาสติก ขณะเดียวกัน ISO กำลังพัฒนาชุด revision 15270 หลาย Part เพื่อแทนฉบับเดิม การเขียน Specification หรือสัญญาจึงควรตรวจ edition/status ล่าสุดอีกครั้ง และแปลงกรอบมาตรฐานเป็น Incoming Limit กับ Test Method ที่ตรงกับผลิตภัณฑ์จริง
สเปกรับเข้าของเม็ดรีไซเคิลควรมีอะไร
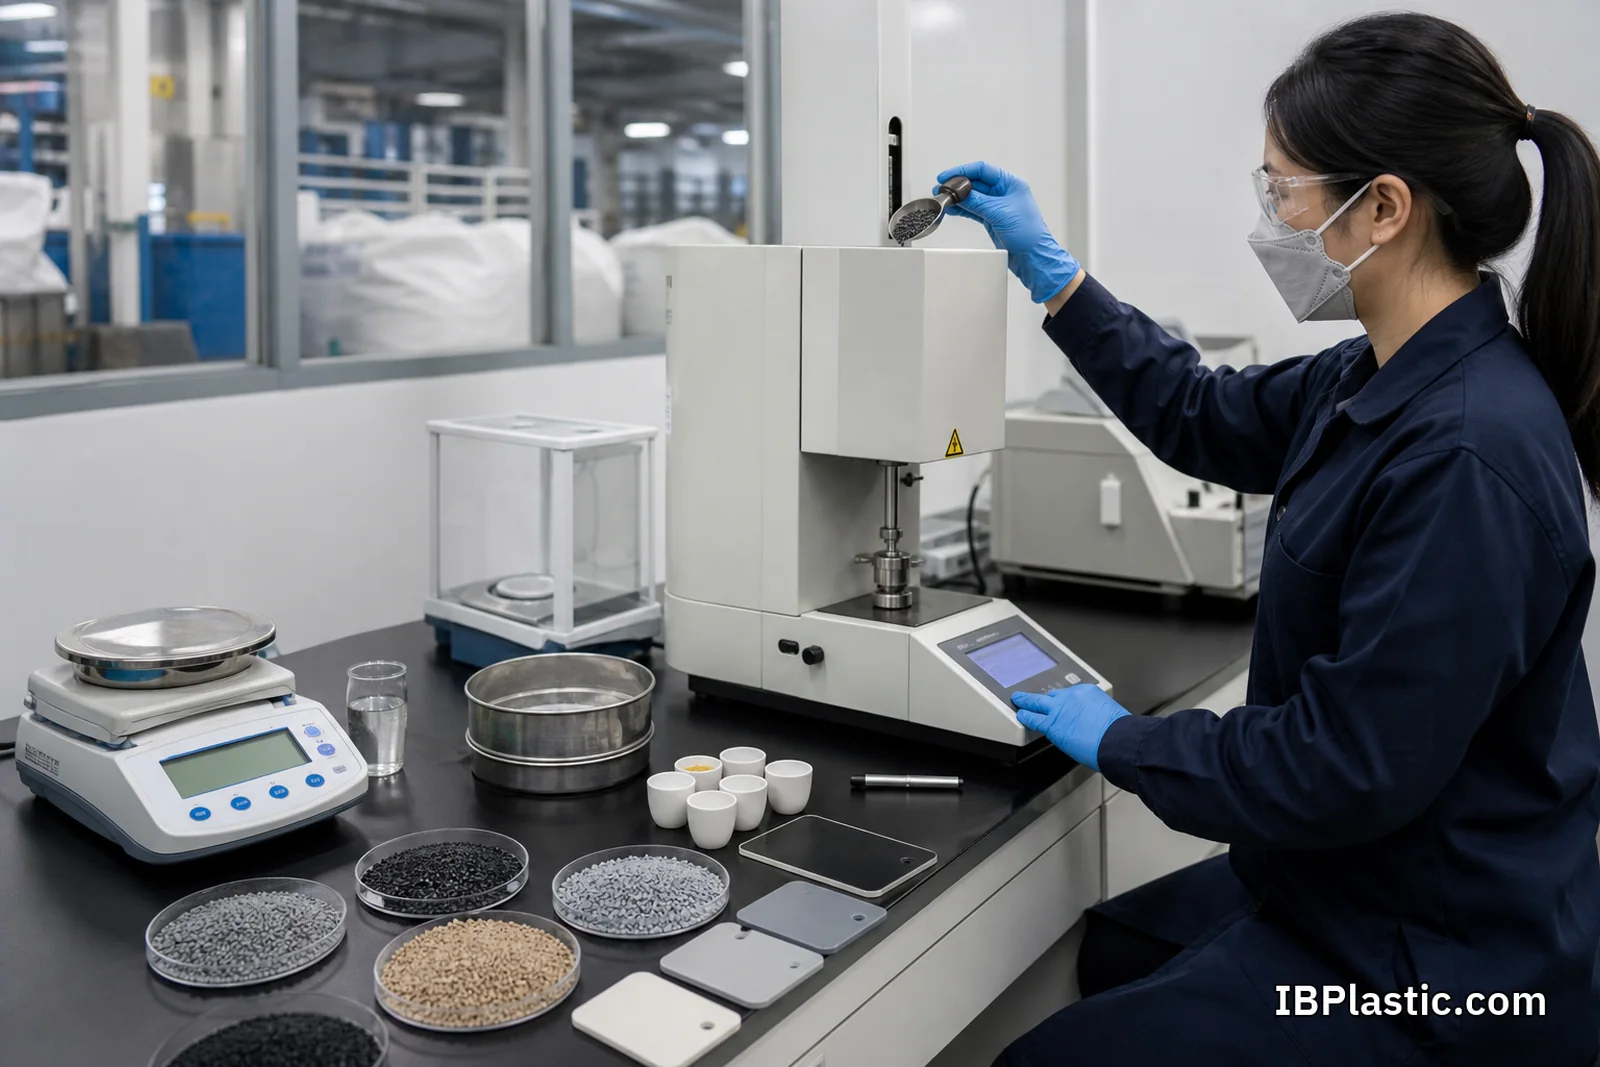
รายการทดสอบไม่จำเป็นต้องเหมือนกันทุกงาน แต่ควรกำหนดก่อนสั่งซื้อและผูกกับ lot/CoA ที่ตรวจย้อนหลังได้
| รายการ | ช่วยบอกอะไร | ความเสี่ยงถ้าไม่คุม |
|---|---|---|
| ชนิดพอลิเมอร์และแหล่ง | ความเข้ากันได้และประวัติวัตถุดิบ | วัสดุปน สมบัติแกว่ง หรือใช้ผิดข้อกำหนด |
| Melt flow หรือ rheology ที่เหมาะสม | พฤติกรรมการไหลและสัญญาณการเสื่อมบางส่วน | ฉีดไม่เต็ม flash น้ำหนักและผิวไม่คงที่ |
| Density และ ash/filler content | สัดส่วน filler หรือวัสดุปนโดยอ้อม | น้ำหนัก หดตัว ความแข็ง และต้นทุนเปลี่ยน |
| Moisture/volatile | ความพร้อมก่อนแปรรูป | ฟอง silver streak กลิ่น หรือเสื่อมระหว่างผลิต |
| สี ค่าความต่างสี และจุดดำ | ความสม่ำเสมอด้านภาพ | คัดทิ้งมากและควบคุมสีแบรนด์ไม่ได้ |
| กลิ่นและสารระเหย | ความเหมาะกับผลิตภัณฑ์และพื้นที่ใช้งาน | ลูกค้าร้องเรียนหรือใช้ในพื้นที่ปิดไม่ได้ |
| โลหะและสิ่งปนเปื้อน | ความปลอดภัยต่อเครื่อง แม่พิมพ์ และชิ้นงาน | nozzle อุด ผิวเสีย และเครื่องมือเสียหาย |
| Tensile, flexural, impact หรือ ESCR | สมบัติที่สัมพันธ์กับหน้าที่ | แตก คืบ หรือเสียหายก่อนอายุเป้าหมาย |
ขอบเขตผ่าน–ไม่ผ่านต้องตั้งจากผลทดลองกับชิ้นงาน ไม่ควรคัดลอกค่าจากวัสดุใหม่แล้วคาดหวังว่าวัสดุรีไซเคิลทุก lot จะเหมือนกัน หากผู้ขายออก CoA ควรสุ่มยืนยันด้วยห้องปฏิบัติการตามความเสี่ยง และมีข้อตกลงแจ้งเมื่อแหล่งหรือสูตรเปลี่ยน
เลือกใช้ 100% หรือผสมพลาสติกใหม่อย่างไร
ไม่มีสัดส่วนกลางที่ใช้ได้กับทุกงาน การใช้วัสดุรีไซเคิล 100% อาจเหมาะกับชิ้นงานหนึ่งแต่ไม่ผ่านอีกชิ้น แม้ใช้เม็ด lot เดียวกัน เพราะความหนา แนวเชื่อม จุดฉีด rib การรับแรง สี และอายุใช้งานต่างกัน
วิธีทดลองที่ตรวจสอบได้คือ
- กำหนด baseline ด้วยวัสดุเดิมและเก็บผลทดสอบชิ้นงานที่ผ่าน
- เลือกวัสดุรีไซเคิลจากแหล่งและสเปกที่กำหนด ไม่เปลี่ยนหลายปัจจัยพร้อมกัน
- ทดลองสัดส่วนเป็นขั้น เช่น ระดับต่ำ กลาง และเป้าหมายสูงสุด โดยบันทึกสูตรจริง
- ปรับ process window จากพฤติกรรมวัสดุ ไม่ฝืนใช้ค่าของพลาสติกใหม่ทั้งหมด
- ทดสอบชิ้นงานจากหลาย cavity หลายเวลา และมากกว่าหนึ่ง lot เมื่อจะอนุมัติระยะยาว
- ประเมินต้นทุนต่อชิ้นที่ผ่าน QC รวมของเสีย cycle time การอบเม็ด และการคัดเพิ่ม
การเติม compatibilizer, impact modifier, antioxidant หรือสีอาจช่วยบางสูตร แต่ต้องถือเป็นสูตรวัสดุใหม่และทดสอบอีกครั้ง ไม่ควรมองว่าสารเติมแต่งหนึ่งชนิดแก้ความแปรผันทั้งหมดได้
การทดลองผลิตต้องดูทั้งเครื่อง แม่พิมพ์ และชิ้นงาน
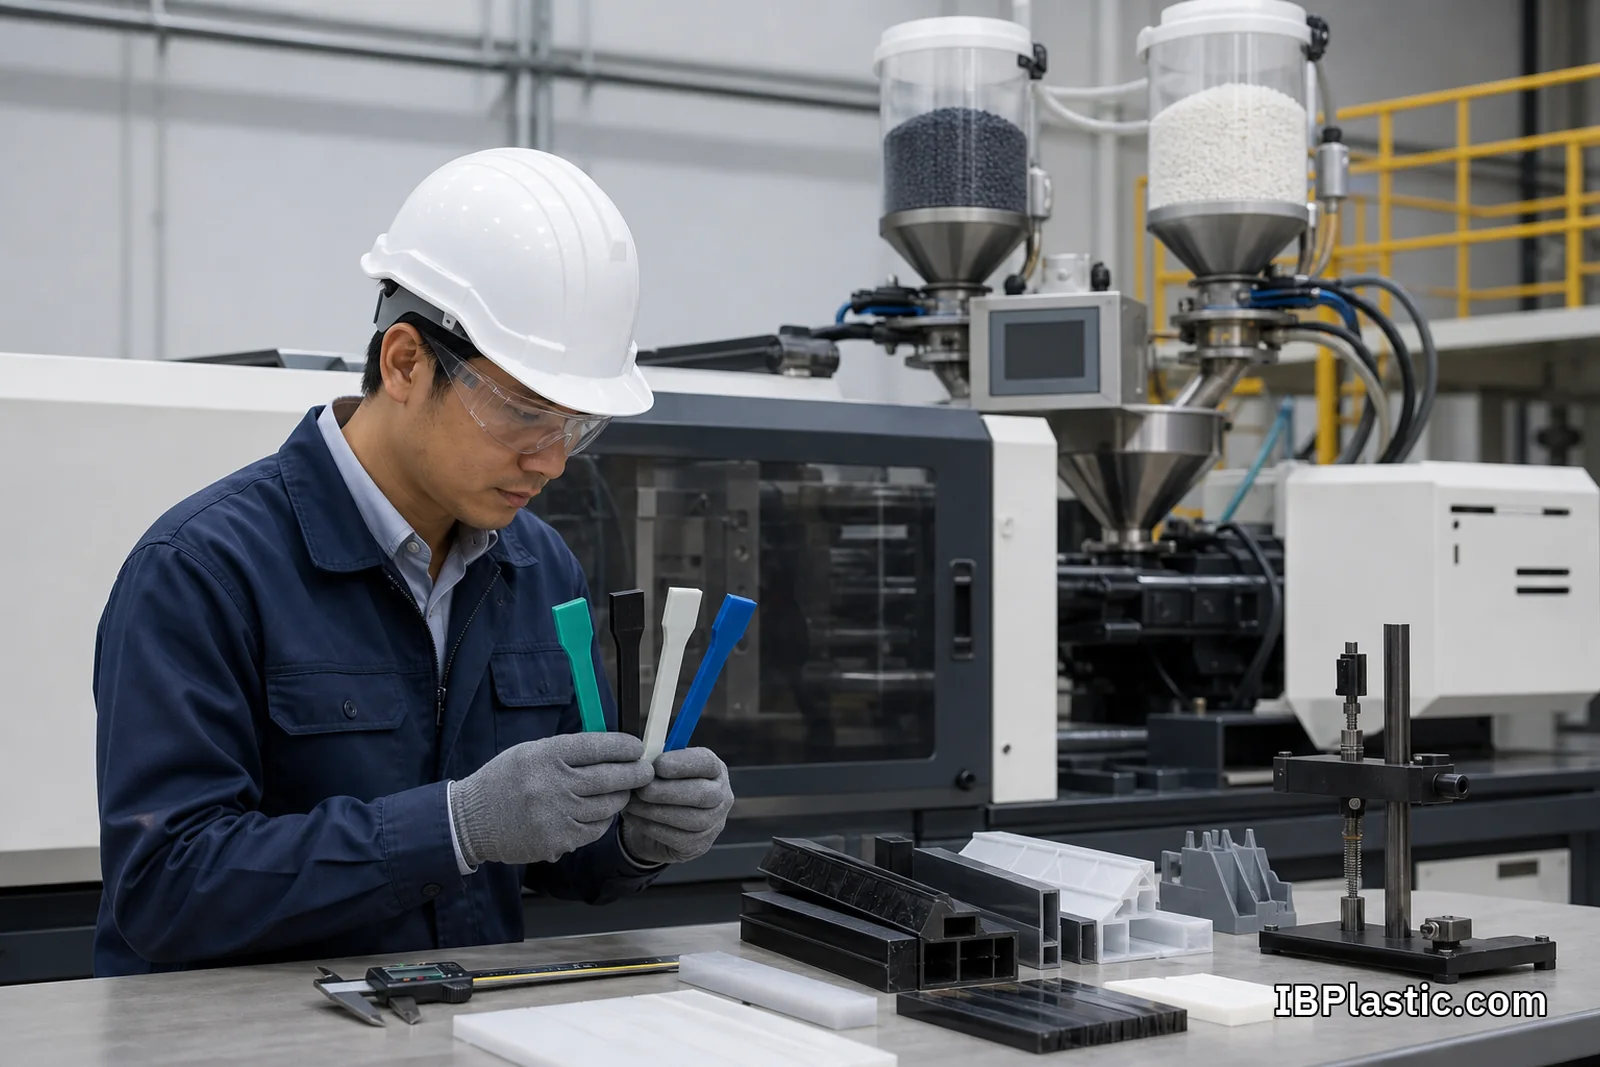
ก่อน trial ควรทำความสะอาดระบบจ่ายเม็ด เครื่องอบ hopper magnet และจุดที่วัสดุเก่าค้าง เพื่อไม่ให้ผลทดสอบปนกับวัสดุก่อนหน้า จากนั้นบันทึก lot ความชื้น อุณหภูมิ เวลา แรงดัน speed cushion cycle time น้ำหนัก และ defect แยกตาม cavity
หากค่า melt flow ของวัสดุใหม่ต่างจากเดิม ตำแหน่ง gate และ vent อาจกลายเป็นข้อจำกัด การเพิ่มแรงดันเพื่อฉีดให้เต็มอาจสร้าง flash หรือ stress ในบริเวณอื่น จึงต้องดู process window ไม่ใช่เลือกค่าที่ทำให้ชิ้นตัวอย่างหนึ่งชิ้นดูดี
ชิ้นงานที่ผ่านสายตายังต้องทดสอบหน้าที่ เช่น การตก แรงกด แรงดึง การประกอบ การคืบ การสัมผัสสารเคมี หรือการเร่งสภาวะ UV ตามงาน อ่านภาพรวมกระบวนการได้จาก ฉีด เป่า และรีดพลาสติกต่างกันอย่างไร และใช้ ระบบควบคุมคุณภาพโรงงานพลาสติก วาง sampling กับ reaction plan
งานสัมผัสอาหารต้องตรวจมากกว่าคำว่า Food Grade
วัสดุรีไซเคิลสำหรับสัมผัสอาหารต้องพิจารณาแหล่งวัตถุดิบ การควบคุมสิ่งปนเปื้อน ประสิทธิภาพกระบวนการทำความสะอาด สารเติมแต่ง เงื่อนไขสัมผัส และกฎหมายตลาดปลายทาง แนวทางของ US FDA เรื่องพลาสติกรีไซเคิลในบรรจุภัณฑ์อาหาร ชี้ว่าหนึ่งในประเด็นสำคัญคือสารปนเปื้อนจากวัสดุต้นทางอาจคงอยู่และเคลื่อนย้ายเข้าสู่อาหารได้
แนวทางดังกล่าวไม่ใช่กฎหมายไทยและไม่แทนการตรวจข้อกำหนดของประเทศที่จะจำหน่าย แต่ช่วยให้เห็นว่าการอนุมัติต้องผูกกับ กระบวนการรีไซเคิลและเงื่อนไขใช้ ไม่ใช่ชื่อพอลิเมอร์เพียงอย่างเดียว เจ้าของผลิตภัณฑ์ควรตรวจเอกสารตามกฎหมายไทยและตลาดปลายทาง รวมถึงชนิดอาหาร อุณหภูมิ เวลา และการใช้ซ้ำ อ่านพื้นฐานเพิ่มที่ พลาสติก Food Grade คืออะไร
งานไฟฟ้า หน่วงไฟ และชิ้นส่วนความปลอดภัยต้องระวังอะไร
วัสดุรีไซเคิลอาจมีสี filler หรือสารเติมแต่งไม่ทราบประวัติ ซึ่งส่งผลต่อคุณสมบัติไฟฟ้า การลามไฟ ความทนความร้อน และความเหนียว การกล่าวว่าเรซินพื้นฐานเป็น ABS หรือ PC ไม่พอที่จะคง rating เดิมของผลิตภัณฑ์
หากชิ้นงานต้องผ่านมาตรฐานหรือใช้ในระบบที่ความเสียหายสร้างอันตราย ควรยืนยันว่าเกรด สูตร ผู้ผลิต ช่วง recycled content สี และความหนาที่ทดสอบตรงกับการผลิตจริง พร้อมมี change control เมื่อวัตถุดิบเปลี่ยน ไม่ควรเพิ่มวัสดุรีไซเคิลหน้างานโดยไม่ทบทวนผลรับรอง อ่านแนวคิดการเลือกวัสดุเพิ่มได้จาก พลาสติกทนความร้อนและหน่วงไฟสำหรับงานไฟฟ้า
คุมสี กลิ่น และผิวอย่างไรให้ผลิตขายได้
สีเข้มหรือสีดำมักช่วยซ่อนความต่างของวัตถุดิบ แต่ไม่ได้แก้กลิ่น จุดดำ หรือสมบัติเชิงกล และสีดำอาจไม่เหมาะกับผลิตภัณฑ์ทุกแบรนด์ หากต้องการสีอ่อนควรกำหนดฐานสีของเม็ด ค่า L*a*b* หรือ delta E ภายใต้แสงมาตรฐาน และสัดส่วน masterbatch ที่คงที่
กลิ่นควรมีวิธีประเมิน เช่น ภาชนะ เวลา อุณหภูมิ ผู้ประเมิน และเกณฑ์ยอมรับ ไม่ควรดมที่ปากถุงแบบไม่ควบคุม ส่วนผิวควรกำหนดตำแหน่งและขนาด defect ที่ยอมรับได้ พร้อมตัวอย่าง limit sample เพราะเม็ดรีไซเคิลอาจมีจุดเล็กหรือความเงาแปรผันมากกว่าวัสดุใหม่
คำนวณต้นทุนจากชิ้นดี ไม่ใช่ราคาเม็ด
เม็ดรีไซเคิลราคาต่ำกว่าไม่ได้แปลว่าต้นทุนต่อชิ้นต่ำกว่า หากต้องอบนาน คัดมาก cycle time เพิ่ม หรือเกิดของเสียสูง ควรคำนวณดังนี้
ต้นทุนวัสดุต่อชิ้นดี = (ต้นทุนเม็ดทั้งหมด + สารเติมแต่ง + วัสดุสูญเสีย) ÷ จำนวนชิ้นที่ผ่าน QC
จากนั้นรวมเวลาทดลอง การทำความสะอาดเครื่อง ค่าแรงคัด การทดสอบ การหยุดเครื่อง และความเสี่ยงคืนสินค้า เปรียบเทียบอย่างน้อย 3 ทางเลือก ได้แก่ พลาสติกใหม่ วัสดุผสม และ recycled content เป้าหมายสูงสุด การตัดสินใจจึงสะท้อนต้นทุนจริงมากกว่าราคาต่อกิโลกรัม ดูองค์ประกอบค่าใช้จ่ายเพิ่มได้ที่ ต้นทุนการผลิตพลาสติก OEM
การกล่าวอ้าง Recycled Content ต้องมีหลักฐาน
ISO 14021:2026 กำหนดหลักการและข้อแนะนำสำหรับคำกล่าวอ้างด้านสิ่งแวดล้อมที่ผู้ขายประกาศเอง รวมถึงเอกสารและวิธีประเมินที่เกี่ยวข้อง ในทางปฏิบัติ ข้อความ “ผลิตจากพลาสติกรีไซเคิล 30%” ควรระบุฐานคำนวณ ขอบเขตผลิตภัณฑ์ ช่วงเวลา แหล่งข้อมูล และวิธีตรวจสอบ ไม่ควรนับเศษที่วนกลับตามปกติในกระบวนการโดยไม่มีนิยามที่ตกลงกัน
เอกสารที่ควรเก็บประกอบด้วย PO/CoA วัตถุดิบ สูตรการผลิต batch record น้ำหนักเข้า–ออก สินค้าดี ของเสีย และหลักฐานการเปลี่ยนแปลงสูตร หากใช้การรับรองหรือ chain of custody ต้องตรวจว่าครอบคลุมไซต์ กระบวนการ และผลิตภัณฑ์ที่กล่าวอ้างจริง
เช็กลิสต์ก่อนอนุมัติวัสดุรีไซเคิล
- ระบุ PIR, PCR หรือ regrind พร้อมนิยามและแหล่งที่ยอมรับได้
- กำหนดชนิดพอลิเมอร์ เกรด สี filler และสารเติมแต่งต้องห้าม
- ตั้งขอบเขต melt flow, density, ash, moisture, contamination, color และ odor ตามความเสี่ยง
- กำหนด recycled content เป้าหมาย ช่วงยอมรับ และวิธีคำนวณ
- ทดลองอย่างน้อยที่สัดส่วนสูงสุดและประเมินมากกว่าหนึ่ง lot ก่อนอนุมัติยาว
- ทดสอบชิ้นงานตามหน้าที่จริง รวมการขนส่ง อายุเก็บ UV หรือสารเคมีเมื่อเกี่ยวข้อง
- ตรวจข้อกำหนดอาหาร ไฟฟ้า หน่วงไฟ หรือความปลอดภัยแยกจากสเปกทั่วไป
- อนุมัติ process window, master sample, limit sample และแผนสุ่มตรวจ
- ทำ traceability และ change notification สำหรับแหล่งหรือสูตรที่เปลี่ยน
- คำนวณต้นทุนต่อชิ้นผ่าน QC และทบทวนข้อกล่าวอ้างก่อนใช้บนฉลาก
สรุป
พลาสติกรีไซเคิลใช้ในงานอุตสาหกรรมได้อย่างมีประสิทธิภาพเมื่อเลือกจากหน้าที่และความเสี่ยง ไม่ใช่เลือกจากเปอร์เซ็นต์หรือราคาวัตถุดิบเพียงอย่างเดียว ต้องรู้ว่าเป็น PIR, PCR หรือ regrind คุมแหล่งและสิ่งปนเปื้อน กำหนดสเปกรับเข้า ทดลองสัดส่วนกับเครื่องและแม่พิมพ์จริง และทดสอบชิ้นงานก่อนผลิตจำนวนมาก
หากต้องการประเมินงาน OEM ที่มีเป้าหมาย Recycled Content ให้ส่งแบบ การใช้งาน จำนวน สี Polymer/Grade เดิม แหล่ง PIR/PCR/Regrind ที่ต้องการ และ Test Requirement แล้วดู บริการรับผลิตชิ้นงานพลาสติก เพื่อประเมิน Process Fit, Trial และ QC เป็นรายโครงการ การมีบทความนี้ไม่ใช่การยืนยันว่า IBPlastic มี Recycled Grade, Source, Certification หรือเปอร์เซ็นต์มาตรฐานพร้อมใช้กับทุกผลิตภัณฑ์