Materials
พลาสติกวิศวกรรม (Engineering Plastic) ใช้กับงานอะไร
พลาสติกวิศวกรรม หรือ Engineering Plastic ไม่ได้หมายถึงพลาสติกชนิดเดียว แต่เป็นกลุ่มวัสดุที่ถูกเลือกเมื่อชิ้นงานต้องการสมรรถนะมากกว่าพลาสติกทั่วไป เช่น รับแรงต่อเนื่อง เคลื่อนที่เสียดสีกัน คุมมิติ ทำงานใกล้ความร้อน สัมผัสสารเคมี หรือเป็นชิ้นส่วนไฟฟ้าที่มีข้อกำหนดเฉพาะ
คำถามที่สำคัญจึงไม่ใช่เพียง “วัสดุอะไรแข็งที่สุด” แต่คือ ชิ้นงานเสียหายด้วยกลไกใด เงื่อนไขใช้งานจริงเป็นอย่างไร และต้องมีหลักฐานอะไรยืนยันก่อนผลิต เพราะวัสดุที่แข็งมากอาจเปราะ วัสดุที่ทนความร้อนอาจดูดความชื้น วัสดุที่ลื่นอาจยึดกาวยาก และชื่อ Polymer เดียวกันยังมีหลาย Grade ที่สมบัติต่างกันมาก
บทความนี้สรุปการใช้งานของ POM, PA, PC, PBT/PET, PPS, PEEK, PTFE และวัสดุเสริมแรง พร้อมวิธีเปลี่ยนโจทย์หน้างานให้เป็นสเปกสำหรับออกแบบ ทดลอง และสั่งผลิต
สรุปแบบเร็ว: พลาสติกวิศวกรรมใช้กับงานอะไร
| กลุ่มงาน | สิ่งที่วัสดุต้องทำ | ตัวเลือกที่มักนำมาเปรียบเทียบ | ประเด็นที่ต้องพิสูจน์ |
|---|---|---|---|
| เฟือง บูช รางสไลด์ ลูกกลิ้ง | ทนสึก เสียดทานเหมาะสม คงรูป | POM, PA, PTFE Compound, UHMW-PE | แรงกด ความเร็ว อุณหภูมิ การหล่อลื่น และอายุใช้งาน |
| โครงยึด จิ๊ก ฟิกซ์เจอร์ ชิ้นส่วนเครื่องจักร | รับแรง ลดน้ำหนัก ไม่เป็นสนิม | PA, POM, PC, PET/PBT, วัสดุเสริมใย | Creep, Impact, สารเคมี และความแม่นยำ |
| Connector, Bobbin, Housing งานไฟฟ้า | ฉนวน คุมมิติ ทนความร้อนตามระบบ | PBT, PA, PC, PPS และ Grade เฉพาะ | Datasheet, การทดสอบระบบ และข้อกำหนดการลามไฟจริง |
| ฝาครอบใส แผ่นป้องกัน ชิ้นส่วนรับแรงกระแทก | ใส เหนียว ทนกระแทก | PC หรือวัสดุใส Grade อื่น | UV, รอยขีดข่วน, สารทำความสะอาด และอุณหภูมิ |
| ซีล รองลื่น หรือชิ้นส่วนสัมผัสสารเคมี | ผิวลื่น ทนสารเคมี อุณหภูมิสูง | PTFE, PEEK, PPS หรือ Compound เฉพาะ | Chemical compatibility, การคืบ และวิธีขึ้นรูป |
ตารางนี้เป็นเพียงจุดเริ่มต้น ชื่อวัสดุไม่สามารถแทน Grade, Datasheet, แบบชิ้นงาน และผลทดสอบได้ หากยังไม่แน่ใจว่าพลาสติกทั่วไปเพียงพอหรือไม่ ควรเริ่มจากการเทียบ PP, PE, ABS และ PC ก่อนเพิ่มต้นทุนไปสู่กลุ่มวิศวกรรม
1. Engineering Plastic คือหมวดการใช้งาน ไม่ใช่ใบรับรอง
คำว่า Engineering Plastic เป็นคำเรียกกลุ่มวัสดุที่ให้สมรรถนะด้านกล ความร้อน มิติ ไฟฟ้า หรือเคมีสูงขึ้นในบางมิติ ไม่ได้เป็นตรารับรองว่าทุก Grade จะเหมาะกับทุกงาน และไม่มีเส้นแบ่งเดียวที่ใช้ได้กับผู้ผลิตทุกราย
การระบุเพียง “Nylon”, “POM” หรือ “PC” จึงยังไม่พอ เพราะวัสดุชนิดเดียวกันอาจมี Grade ไม่เสริมแรง, เสริมใยแก้ว, ทนกระแทก, หล่อลื่นในตัว, ทน UV, หน่วงการลามไฟ หรือออกแบบสำหรับกระบวนการต่างกัน คุณสมบัติหนึ่งที่ดีขึ้นอาจแลกกับอีกคุณสมบัติหนึ่ง เช่น ใยแก้วเพิ่มความแข็งแต่ทำให้การหดตัวเป็นทิศทาง ผิวหยาบขึ้น และสึกหรอแม่พิมพ์มากขึ้น
Engineering Plastic กับ High-performance Plastic
วัสดุอย่าง POM, PA, PC และ PBT มักอยู่ในกลุ่ม Engineering Plastic ที่พบได้บ่อย ส่วน PPS, PEEK หรือ Fluoropolymer บางชนิดมักถูกจัดเป็นกลุ่มสมรรถนะสูงกว่า เนื่องจากรองรับสภาพแวดล้อมที่รุนแรงขึ้นและมีต้นทุนรวมถึงข้อกำหนดการแปรรูปสูงกว่า อย่างไรก็ตาม คำจัดกลุ่มทางการตลาดไม่ควรใช้แทนค่าจาก Datasheet และผลทดสอบของ Grade จริง
2. เริ่มเลือกวัสดุจาก Failure Mode ของชิ้นงาน
การเลือกวัสดุที่ดีเริ่มจากถามว่า “ถ้าออกแบบผิด ชิ้นงานจะเสียอย่างไร” เพราะ Failure Mode จะชี้ว่าควรให้ความสำคัญกับสมบัติใด
- ฟันเฟืองสึกหรือเกิดเสียง: ดูแรงกดผิว ความเร็ว ความร้อนจากการเสียดสี คู่สัมผัส และสารหล่อลื่น
- ขายึดโก่งหลังรับน้ำหนักนาน: ดู Creep และอุณหภูมิ ไม่ใช่ดูเฉพาะแรงดึงระยะสั้น
- Connector หลวมหลังผ่านความร้อน: ดูการคืบ การหดตัว ความชื้น และความเสถียรของมิติ
- ฝาครอบแตกเมื่อกระแทก: ดู Impact ที่อุณหภูมิใช้งาน รวมถึงรอยบากและความหนาจริง
- Housing กรอบกลางแจ้ง: ดู UV, ความร้อน สารเคมี และสี ไม่ใช่ใช้คำว่า “ทนแดด” แบบกว้าง ๆ
- ชิ้นส่วนบวม แตกร้าว หรืออ่อนตัว: ตรวจชนิดสารเคมี ความเข้มข้น อุณหภูมิ และเวลาสัมผัสร่วมกัน
เมื่อกำหนด Failure Mode ได้ โรงงานและผู้ออกแบบจะจัดลำดับ Critical Requirement ได้ชัดกว่าการส่งตัวอย่างแล้วขอ “วัสดุเกรดดี”
3. วัสดุที่พบบ่อยและจุดที่ต้องระวัง
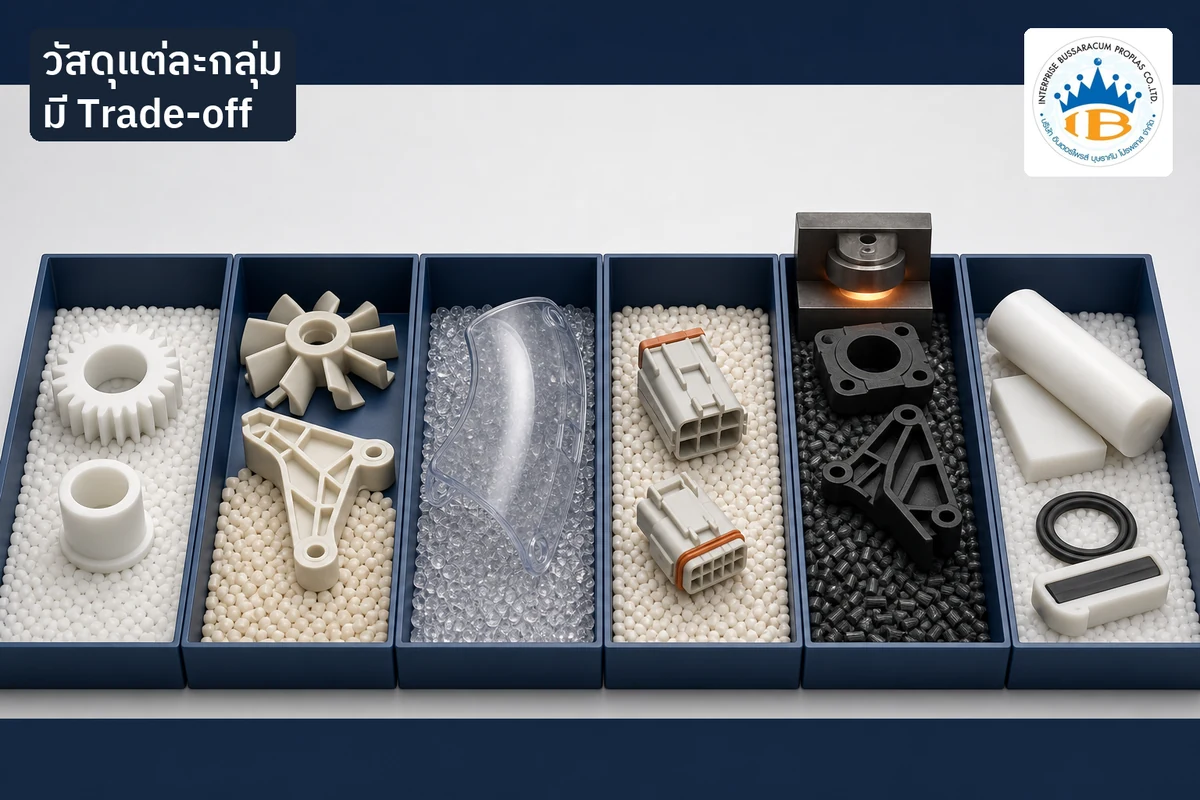
POM: คุมมิติและเหมาะกับชิ้นส่วนเคลื่อนไหวหลายแบบ
POM หรือ Acetal มักถูกพิจารณาสำหรับเฟือง บูช คลิป กลไก และชิ้นส่วนที่ต้องการผิวลื่น ความแข็ง และการดูดซึมน้ำค่อนข้างต่ำเมื่อเทียบกับ Nylon หลาย Grade จุดเด่นเหล่านี้ช่วยให้ออกแบบชิ้นส่วนที่ต้องประกอบและเคลื่อนไหวได้ง่ายขึ้น
ข้อจำกัดคือไม่ควรสรุปว่า POM ทนสารเคมีหรือทนความร้อนได้ทุกสภาวะ ต้องตรวจชนิดสาร อุณหภูมิ ความเค้น และ Grade นอกจากนี้การยึดกาวหรือพิมพ์ผิวอาจต้องเตรียมกระบวนการเฉพาะ อ่านรายละเอียดเพิ่มได้ในบทความ POM Plastic คืออะไร
PA หรือ Nylon: เหนียวและทนสึก แต่ความชื้นมีผล
PA มีหลายตระกูล เช่น PA6, PA66 และ Grade ดัดแปลง จุดเด่นที่พบได้บ่อยคือความเหนียว ทนสึก และรองรับการเสริมใยแก้วได้ดี จึงใช้กับเฟือง โครงยึด พัดลม และชิ้นส่วนใต้สภาพแวดล้อมที่ต้องรับแรง
สิ่งสำคัญคือ PA ดูดซึมน้ำ ซึ่งอาจทำให้ขนาด ความแข็ง และพฤติกรรมเชิงกลเปลี่ยนไป การออกแบบต้องระบุสภาวะ Conditioning และช่วงความชื้นที่ใช้ตรวจ ไม่ควรวัดชิ้นงานทันทีหลังฉีดแล้วถือว่าเป็นสภาพใช้งานสุดท้าย
PC: ทนกระแทกและทำชิ้นงานใสได้ แต่ต้องดูสารเคมีและ UV
PC มักใช้กับฝาครอบใส Guard, Housing และชิ้นส่วนที่ต้องการความเหนียวหรือทนแรงกระแทก อย่างไรก็ตาม ความใสไม่ได้แปลว่าทนรอยขีดข่วน สารทำความสะอาด หรือแสงแดดได้โดยอัตโนมัติ ต้องเลือก Grade และสารเคลือบให้ตรงกับสภาพใช้งาน
ถ้าเป็นงานกลางแจ้งควรแยกคำว่า “เสถียรต่อ UV” ออกจาก “ไม่เปลี่ยนสีตลอดอายุงาน” และระบุวิธีประเมินให้ชัด สามารถใช้เช็กลิสต์จากบทความ พลาสติกทนแดดและทน UV ประกอบการกำหนดโจทย์
PBT และ PET: เสถียรทางมิติและใช้ในระบบไฟฟ้าหลายประเภท
PBT และ PET เป็น Polyester ที่มี Grade สำหรับชิ้นส่วนไฟฟ้า Connector, Bobbin, Housing และชิ้นส่วนคุมมิติ จุดเด่นและข้อจำกัดต่างกันตามสูตร สารเสริม และเงื่อนไขการแปรรูป วัสดุที่ดูดความชื้นก่อนผลิตไม่เหมาะสมอาจเกิดการเสื่อมระหว่างหลอมและทำให้สมบัติชิ้นงานลดลง
งานไฟฟ้าต้องตรวจเอกสารของ Grade จริงและข้อกำหนดระดับชิ้นส่วนหรือระบบ ไม่ควรสรุปจากชนิด Polymer เพียงอย่างเดียว หากโจทย์เกี่ยวข้องกับอุณหภูมิและการลามไฟ ควรอ่าน การเลือกพลาสติกทนความร้อนและไม่ลามไฟ ร่วมด้วย
PPS และ PEEK: สำหรับเงื่อนไขรุนแรงที่มีเหตุผลรองรับ
PPS และ PEEK ถูกพิจารณาเมื่อต้องการความเสถียรที่อุณหภูมิสูง ทนสารเคมี หรือรับภาระที่วัสดุทั่วไปไม่พอ แต่ราคาวัตถุดิบไม่ใช่ต้นทุนส่วนเดียว เครื่องจักร แม่พิมพ์ อุณหภูมิแปรรูป การอบวัสดุ การสึกของ Tooling และการควบคุมคุณภาพล้วนมีผล
ก่อนเลือกวัสดุสมรรถนะสูง ควรพิสูจน์ว่าความต้องการนั้นเกิดขึ้นจริงในตำแหน่งชิ้นงาน ไม่เช่นนั้นอาจจ่ายแพงโดยไม่ได้ลด Failure Risk
PTFE และ UHMW-PE: งานลื่นและทนสึกที่มีกระบวนการเฉพาะ
PTFE มีแรงเสียดทานต่ำและทนสารเคมีหลายกลุ่ม แต่การคืบ การรับแรง และวิธีขึ้นรูปต่างจาก Thermoplastic ฉีดทั่วไป ส่วน UHMW-PE เหมาะกับราง สไลด์ และผิวที่ต้องการทนสึกในหลายงาน แต่ข้อจำกัดด้านความแข็ง อุณหภูมิ และการยึดติดต้องพิจารณา
วัสดุกลุ่มนี้อาจมาในรูปแผ่น แท่ง งานกลึง หรือ Compound ไม่ควรสมมติว่าทุกแบบจะผลิตด้วยแม่พิมพ์ฉีดได้เหมือนกัน
4. งานเฟือง บูช และชิ้นส่วนเสียดสีต้องดูระบบ Tribology
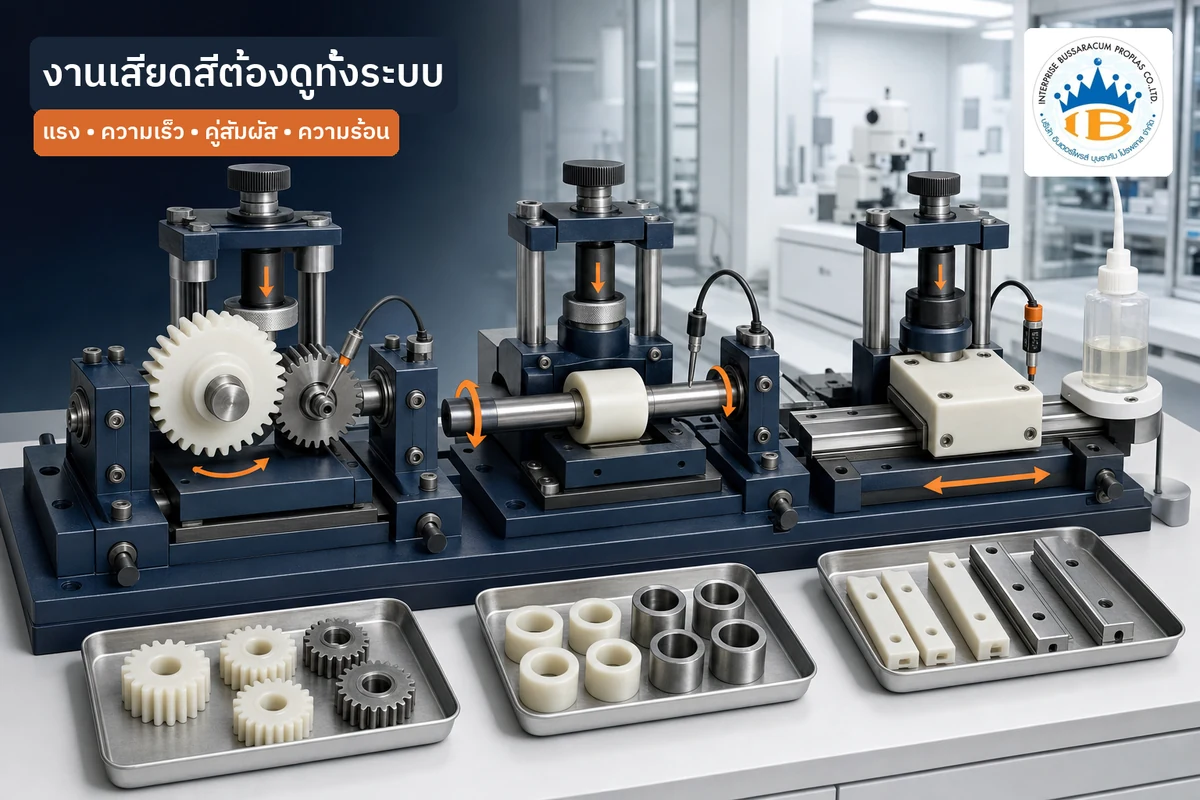
การเลือกวัสดุสำหรับเฟือง บูช รางสไลด์ หรือลูกกลิ้งต้องพิจารณาคู่สัมผัสทั้งระบบ ไม่ใช่ดูค่าสัมประสิทธิ์แรงเสียดทานเพียงค่าเดียว สิ่งที่ต้องระบุ ได้แก่
- วัสดุของชิ้นส่วนอีกฝั่งและความหยาบผิว
- แรงกด ความเร็ว รอบการทำงาน และ Duty Cycle
- การเคลื่อนที่แบบหมุน เลื่อน หรือสลับทิศ
- การหล่อลื่น ฝุ่น เศษผง และสภาพแห้งหรือเปียก
- อุณหภูมิแวดล้อมและความร้อนที่เกิดจากการเสียดสี
- Clearance เมื่อวัสดุขยายตัว ดูดความชื้น หรือสึก
วัสดุที่ลื่นใน Datasheet อาจให้ผลต่างออกไปเมื่อจับคู่กับผิวจริง รูปทรงจริง และภาระจริง จึงควรมี Bench Test หรือทดสอบในชุดประกอบก่อนล็อก Grade
5. ชิ้นส่วนเครื่องจักรต้องตรวจ Creep ไม่ใช่เฉพาะความแข็งแรงทันที
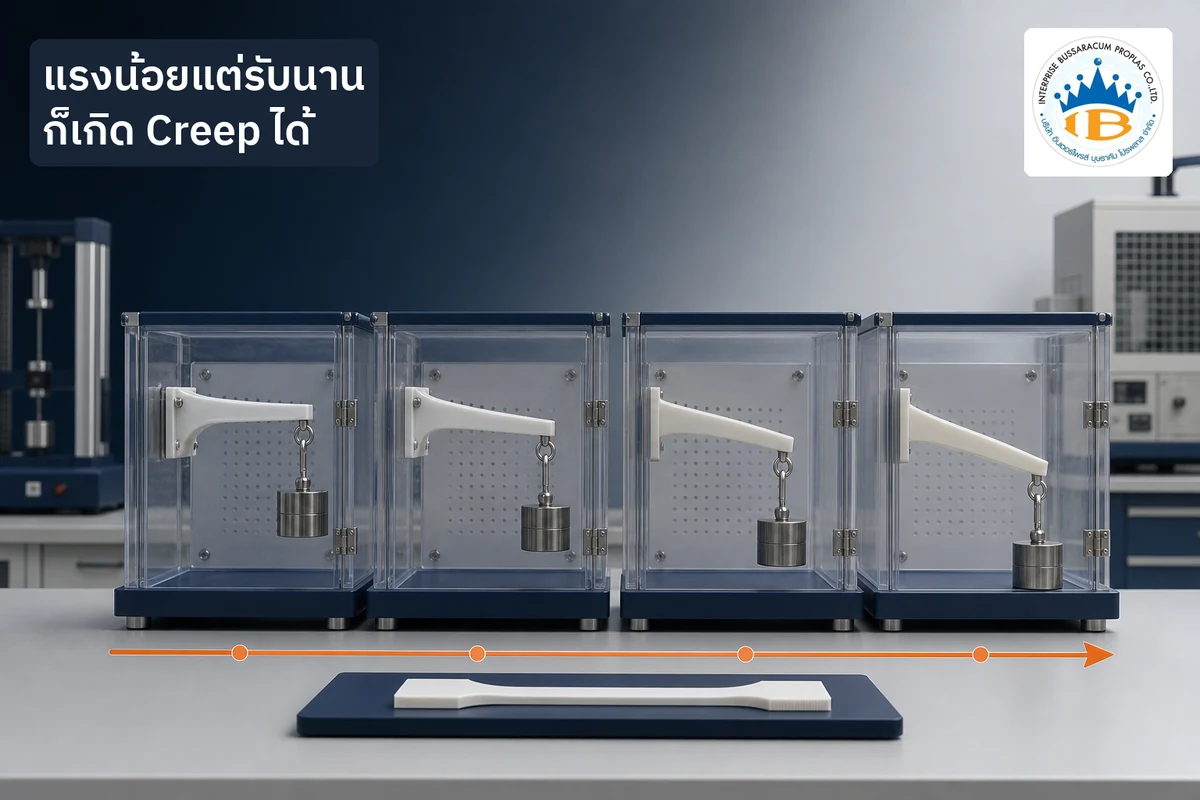
พลาสติกเป็น Viscoelastic Material การรับน้ำหนักต่อเนื่องทำให้เกิดการเสียรูปตามเวลา แม้แรงจะต่ำกว่าค่าที่ทำให้แตกในการทดสอบระยะสั้น ดังนั้นขายึด Spacer, Roller Core, Clamp, Jig หรือชิ้นส่วนรองรับต้องตรวจ Creep, Stress Relaxation และอุณหภูมิร่วมกัน
แนวทางออกแบบที่ช่วยลดความเสี่ยง ได้แก่ เพิ่มหน้าตัดหรือ Rib อย่างเหมาะสม ลด Stress Concentration ใช้โลหะแทรกในจุดรับแรงสูง และหลีกเลี่ยงการล็อกชิ้นงานด้วยแรงคงที่เกินจำเป็น หากต้องเปลี่ยนจากโลหะเป็นพลาสติก ไม่ควรคัดลอกรูปทรงเดิมโดยตรง ควรทำ DFM และวิเคราะห์ Load Path ใหม่
6. งานไฟฟ้าและอิเล็กทรอนิกส์ต้องระบุข้อกำหนดระดับ Grade
Connector, Terminal Housing, Bobbin, Switch Part และ Enclosure อาจต้องการฉนวน ความเสถียรทางมิติ ความทนความร้อน และพฤติกรรมการลามไฟ แต่คำว่า “Engineering Plastic” หรือ “Flame Retardant” ไม่ใช่หลักฐานเพียงพอ
ควรระบุอย่างน้อยว่า Grade ใด ผู้ผลิตใด สีใด ความหนาทดสอบเท่าไร เอกสารอ้างอิงฉบับใด และข้อกำหนดนำไปใช้กับวัสดุ ชิ้นส่วน หรือผลิตภัณฑ์สำเร็จระดับไหน การเติมสี เปลี่ยน Supplier หรือใช้ Regrind อาจกระทบสมบัติและสถานะเอกสารได้
สำหรับการเตรียมแบบและสเปก สามารถดู เช็กลิสต์ชิ้นส่วนพลาสติกอิเล็กทรอนิกส์ และให้ผู้รับผิดชอบมาตรฐานของผลิตภัณฑ์ยืนยันข้อกำหนดก่อนผลิต
7. ความแม่นยำขึ้นกับวัสดุ แม่พิมพ์ และกระบวนการร่วมกัน
ชิ้นส่วนคุม Tolerance เช่น Gear, Clip, Connector, Spacer หรือ Precision Housing ไม่ได้แม่นยำเพราะเลือก Polymer ที่ดีเพียงอย่างเดียว ปัจจัยสำคัญยังรวมถึง
- การหดตัวและความไม่เท่ากันตามทิศทางการไหล
- ตำแหน่ง Gate, Weld Line, Rib, Boss และความหนาผนัง
- การจัดแนวของใยแก้วหรือ Filler
- อุณหภูมิแม่พิมพ์ แรงดันย้ำ และเวลาหล่อเย็น
- การดูดความชื้นและการเปลี่ยนมิติหลังผลิต
- วิธีจับยึดชิ้นงานและตำแหน่งที่ใช้วัด
วัสดุเสริมใยอาจลดการหดตัวโดยรวมแต่เพิ่ม Anisotropy ทำให้ชิ้นงานบิดตามทิศทางการไหลได้ การปรับ Material Grade โดยไม่ทบทวนแม่พิมพ์และ Process Window จึงเสี่ยงเกิดปัญหา ถ้าพบรอยยุบ บิด หรือขนาดแกว่ง ควรแยกสาเหตุตามแนวทางใน ปัญหางานฉีดพลาสติกที่พบบ่อย
8. อุณหภูมิต้องแยกต่อเนื่อง ชั่วคราว และอุณหภูมิจากกระบวนการ
คำว่า “ทนความร้อน” อาจหมายถึงคนละเรื่อง ได้แก่ อุณหภูมิใช้งานต่อเนื่อง อุณหภูมิสูงชั่วคราว Heat Deflection ภายใต้แรง หรืออุณหภูมิที่วัสดุต้องเจอระหว่างผลิต ค่าหนึ่งไม่สามารถแทนอีกค่าหนึ่งได้
ชิ้นส่วนที่อยู่ใกล้มอเตอร์ ฮีตเตอร์ หรือจุดเชื่อมต่อไฟฟ้าควรมี Temperature Profile จริง รวมถึงความร้อนสะสมและการระบายอากาศ ถ้ามีแรงกดร่วมด้วยต้องประเมิน Creep ที่อุณหภูมินั้น ไม่ใช่ดูจุดหลอมเหลวเพียงค่าเดียว
9. สารเคมี ความชื้น และสภาพแวดล้อมต้องทดสอบร่วมกับความเค้น
ตาราง Chemical Resistance เป็นเครื่องมือคัดกรอง ไม่ใช่คำรับประกันสุดท้าย เพราะผลขึ้นกับความเข้มข้น อุณหภูมิ เวลาสัมผัส ความเค้นตกค้าง และวิธีทำความสะอาด ชิ้นงานที่ดูปกติเมื่อแช่สารแบบไม่มีแรงอาจแตกร้าวเมื่อถูกล็อกหรือกดใช้งาน
สำหรับ PA ต้องพิจารณาความชื้นและ Conditioning สำหรับ PC ต้องระวังสารบางกลุ่มที่ทำให้เกิด Environmental Stress Cracking ส่วนชิ้นงานกลางแจ้งต้องพิจารณา UV ความร้อน ฝน และสารทำความสะอาดพร้อมกัน
หากชิ้นงานสัมผัสอาหาร เครื่องดื่ม หรือวัตถุดิบอาหาร ต้องกำหนดเงื่อนไขและเอกสารเฉพาะตามบทความ พลาสติก Food Grade คืออะไร เพราะชื่อ Polymer หรือคำว่า Virgin ไม่ได้ยืนยันความเหมาะสมต่อการสัมผัสอาหารโดยอัตโนมัติ
10. สารเสริมและ Filler เปลี่ยนทั้งสมบัติและการผลิต
การเพิ่มใยแก้ว แร่ สี สารหล่อลื่น สารทนกระแทก หรือสารป้องกัน UV สามารถแก้โจทย์เฉพาะได้ แต่ทุกการปรับสูตรมี Trade-off
Glass Fiber และ Mineral Filler
ช่วยเพิ่มความแข็ง ลดการเสียรูปหรือปรับการหดตัวในบางทิศทาง แต่ทำให้การไหล การจัดแนว ผิวงาน ความเหนียว และการสึกของแม่พิมพ์เปลี่ยนไป ชิ้นส่วนที่ต้องสวยหรือมี Snap-fit ต้องทดลองกับสูตรจริง
Lubricated และ Wear-resistant Grade
สารหล่อลื่นในตัวหรือ Filler ลดการสึกอาจเหมาะกับกลไก แต่ต้องตรวจคู่สัมผัส ความสะอาด การยึดติด การพิมพ์ และข้อกำหนดการปนเปื้อน ไม่ควรเลือกจากคำว่า “Self-lubricating” โดยไม่มีผลทดสอบในระบบจริง
Impact Modifier และ Flame-retardant Package
การเพิ่มความเหนียวหรือปรับพฤติกรรมการลามไฟอาจกระทบความแข็ง การไหล สี และความเสถียร ต้องใช้ Grade ที่มี Datasheet และเอกสารตรงกับสูตร ไม่ควรให้โรงงานเติมสารแบบไม่ระบุแหล่งที่มา
11. เลือกกระบวนการผลิตพร้อมกับวัสดุ
บางชิ้นงานเหมาะกับ Injection Molding บางชิ้นเหมาะกับ Extrusion แล้วตัด บางชิ้นคุ้มกว่าด้วยการกลึงจากแผ่นหรือแท่ง โดยเฉพาะล็อตทดลอง รูปทรงง่าย หรือวัสดุที่แปรรูปด้วยการฉีดยาก
ก่อนทำแม่พิมพ์ควรประเมินรูปทรง จำนวนผลิต Tolerance ผิวงาน และคุณสมบัติของ Grade ร่วมกัน บทความ ฉีด เป่า และอัดรีดต่างกันอย่างไร ช่วยคัดกระบวนการจาก Geometry ส่วนงานที่เริ่มจากไอเดียควรจัดทำ Product Brief ตามแนวทาง พัฒนาสินค้าพลาสติกจากไอเดีย
ประเด็นการออกแบบสำหรับ Injection Molding
- รักษาความหนาผนังให้สม่ำเสมอและใช้ Transition ที่ไม่ฉับพลัน
- วาง Rib และ Boss โดยคำนึงถึงรอยยุบ การไหล และแรงใช้งาน
- กำหนด Draft, Parting Line, Gate และตำแหน่ง Ejector ตั้งแต่ต้น
- ประเมิน Weld Line ในบริเวณรับแรงหรือซีล
- ตรวจการอบวัสดุและ Process Window ของ Grade จริง
รายละเอียดหลักการขึ้นรูปดูได้ที่ กระบวนการฉีดพลาสติก
12. ทดลอง Grade ด้วยชิ้นงานจริง ไม่ตัดสินจาก Datasheet อย่างเดียว
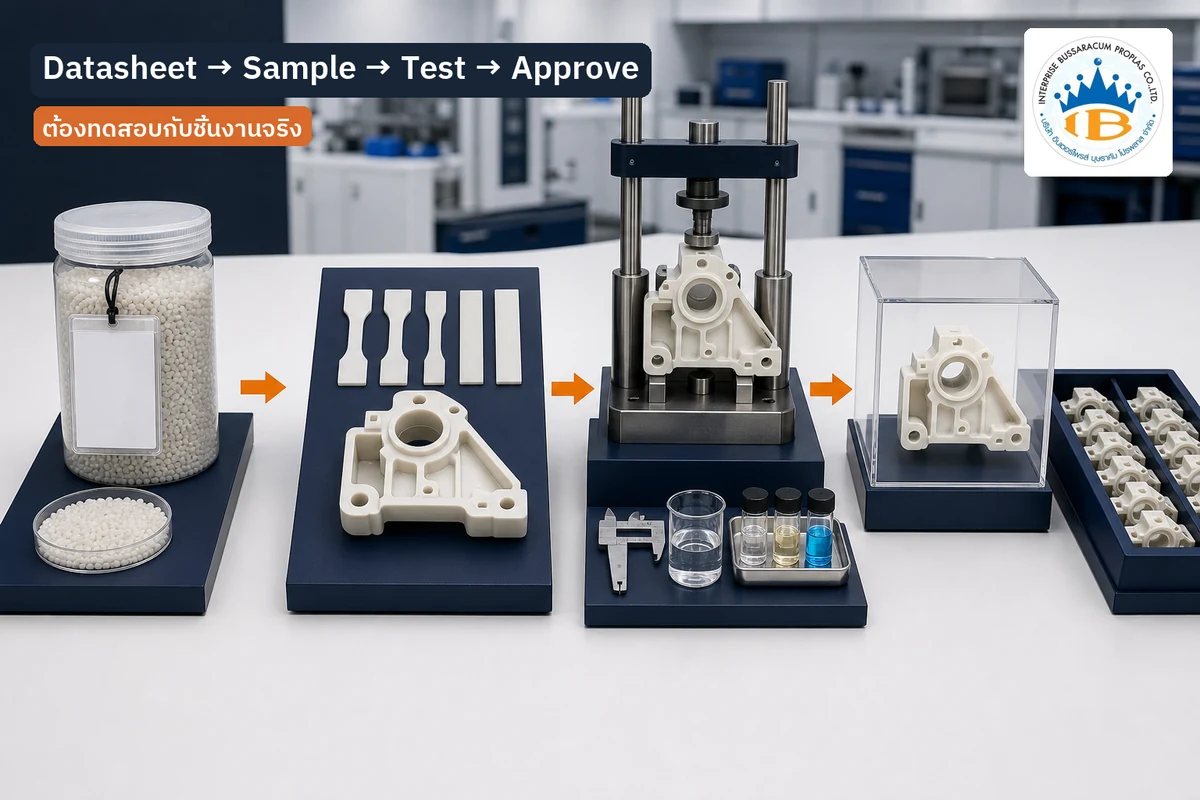
Datasheet ใช้คัดเลือก Shortlist แต่ค่าทดสอบมักมาจากชิ้นตัวอย่างและเงื่อนไขมาตรฐาน ซึ่งต่างจากความหนา แนวเชื่อม ความเค้น และสภาพแวดล้อมของผลิตภัณฑ์จริง ขั้นตอนยืนยันที่ใช้งานได้ควรมี
- กำหนด Requirement และวิธีทดสอบก่อนเลือก Grade
- เปรียบเทียบ Candidate Material พร้อมเหตุผลและความเสี่ยง
- ทำ Sample หรือ Pilot Lot ด้วย Process ที่บันทึกย้อนกลับได้
- ตรวจมิติ ผิว การประกอบ และ Functional Test ตามสภาวะใช้งาน
- ทดสอบ Aging, Heat, Chemical, Wear หรือ Load Duration เท่าที่ความเสี่ยงต้องการ
- อนุมัติ Golden Sample, Material Specification และ Process Window
- กำหนด Incoming QC และ Change Control สำหรับการผลิตจริง
หากต้องการลดความเสี่ยงก่อนผลิตจำนวนมาก สามารถใช้แนวทาง ผลิตล็อตเล็กเพื่อทดลองตลาดและทดสอบงาน โดยต้องกันจำนวนชิ้นสำหรับการทดสอบที่อาจทำลายชิ้นงานไว้ตั้งแต่ต้น
13. เมื่อไรพลาสติกทั่วไปอาจคุ้มกว่าพลาสติกวิศวกรรม
ถ้าชิ้นงานรับแรงต่ำ ใช้ในอุณหภูมิทั่วไป ไม่เคลื่อนไหวเสียดสีกัน ไม่มี Tolerance เข้ม และไม่มีข้อกำหนดเฉพาะ PP, PE, ABS หรือ PVC อาจให้ต้นทุนและกระบวนการที่เหมาะกว่า การใช้วัสดุสูงเกินความจำเป็นอาจเพิ่มราคาวัตถุดิบ เวลาอบ อุณหภูมิผลิต การสึกของแม่พิมพ์ และความเสี่ยงในการจัดซื้อ
ในทางกลับกัน การลด Grade เพื่อประหยัดราคาต่อกิโลกรัมอาจทำให้ชิ้นงานหนาขึ้น เสียเร็ว หรือ Reject มากขึ้น จึงควรเทียบ ต้นทุนของชิ้นงานที่ผ่านข้อกำหนดตลอดอายุใช้งาน ไม่ใช่เทียบเฉพาะราคาวัตถุดิบ
แนวคิด Total Cost สามารถอ่านต่อได้ที่ ต้นทุนการผลิตพลาสติก OEM ซึ่งรวมแม่พิมพ์ การตั้งเครื่อง การตรวจ และต้นทุนความเสี่ยงเข้ากับราคาต่อชิ้น
14. ใช้วัสดุรีไซเคิลกับ Engineering Plastic ได้หรือไม่
ทำได้ในบางงานเมื่อแหล่งวัสดุ สูตร และสมบัติหลังแปรรูปยังอยู่ในข้อกำหนด แต่ไม่ควรสมมติว่า Regrind หรือ Recycled Grade ทุกแหล่งแทนวัสดุใหม่ได้เหมือนกัน ความชื้น สิ่งปนเปื้อน ประวัติความร้อน และความแปรปรวนรายล็อตอาจกระทบชิ้นส่วนคุมมิติ งานเสียดสี และงานควบคุมพิเศษ
ควรกำหนดสัดส่วน แหล่งที่มา วิธีผสม Test Method และ Change Control ให้ชัด อ่านหลักตัดสินใจเพิ่มเติมได้ที่ พลาสติกรีไซเคิลกับพลาสติกใหม่
15. ข้อมูลที่ควรส่งโรงงานก่อนขอ Material Recommendation
โรงงานจะเลือกวัสดุได้แม่นขึ้นเมื่อได้รับข้อมูลที่ตรวจสอบได้ ไม่ใช่เพียงรูปถ่ายหรือตัวอย่างชิ้นงาน
- แบบ 2D/3D พร้อมหน่วย Revision และ Critical Dimension
- หน้าที่ของชิ้นงานและ Failure Mode ที่ยอมรับไม่ได้
- แรงต่อเนื่อง แรงกระแทก รอบการทำงาน และอายุเป้าหมาย
- อุณหภูมิต่ำสุด สูงสุด ต่อเนื่อง และช่วงสั้น
- สารเคมี ความเข้มข้น เวลา และวิธีทำความสะอาด
- สภาพความชื้น น้ำ UV ฝุ่น และสถานที่ใช้งาน
- คู่สัมผัส ความเร็ว การหล่อลื่น และ Clearance สำหรับชิ้นส่วนเคลื่อนไหว
- สี ผิว ความโปร่งใส การพิมพ์ การเชื่อม หรือการยึดกาว
- ข้อกำหนดไฟฟ้า อาหาร หรือมาตรฐานที่ต้องมีหลักฐาน
- จำนวน Pilot, จำนวนผลิตต่อ Lot, Forecast และต้นทุนเป้าหมาย
- วิธีตรวจรับ Sampling Plan และเอกสารที่ต้องส่งมอบ
หลังได้รับข้อมูล ควรขอให้โรงงานระบุ Candidate Grade, เหตุผล, ข้อจำกัด, Supplier, Datasheet และรายการทดสอบ ไม่ควรยอมรับคำตอบกว้าง ๆ ว่า “ใช้ Nylon ได้” หรือ “ใช้วัสดุ Engineering Grade”
16. แผนตัดสินใจจาก Requirement ถึงอนุมัติผลิต
ใช้ลำดับต่อไปนี้เป็น Gate ก่อนลงทุนแม่พิมพ์และผลิตจริง
Gate 1: Define
ระบุ Use Case, Failure Mode, Environment, Load, Life และมาตรฐานให้ครบ หากข้อมูลยังไม่พอให้บันทึกเป็น Assumption ที่ต้องพิสูจน์
Gate 2: Screen
คัดวัสดุ 2–3 ทางเลือกจากสมบัติที่สำคัญ ตัดตัวเลือกที่ขัดกับสภาพแวดล้อมหรือกระบวนการออก พร้อมบันทึก Trade-off
Gate 3: Design
ทำ DFM, Mold Flow หรือ Engineering Review เท่าที่จำเป็น กำหนด Tolerance ตามหน้าที่จริงและวาง Test Feature ให้ตรวจได้
Gate 4: Trial
ผลิต Sample ด้วย Grade ที่ระบุ Lot ได้ บันทึกการอบและ Process Parameter แล้วทดสอบทั้งมิติ การประกอบ และหน้าที่
Gate 5: Approve and Control
ล็อก Material Specification, Golden Sample, Inspection Plan, Approved Supplier และ Change Control จากนั้นใช้แนวทาง การควบคุมคุณภาพโรงงานพลาสติก และ เช็กลิสต์ตรวจรับชิ้นงาน ในการส่งมอบ
ข้อผิดพลาดที่พบบ่อย
เลือกวัสดุจากค่าที่สูงที่สุด
ค่าความแข็ง แรงดึง หรืออุณหภูมิสูงสุดเพียงตัวเดียวไม่อธิบายระบบจริง ต้องดู Failure Mode และ Trade-off ทั้งชุด
ใช้ชื่อ Polymer แทน Grade
PA, PC หรือ PBT มีหลายสูตรและสารเสริม การเปลี่ยน Grade โดยชื่อหลักเหมือนเดิมอาจทำให้การหดตัว สี ผิว และสมบัติเปลี่ยน
คัดลอกชิ้นส่วนโลหะมาเป็นพลาสติก
พลาสติกต้องการรูปทรงรองรับการกระจายแรง การไหล การหดตัว และ Creep การใช้ความหนามากทุกจุดไม่ได้แปลว่าแข็งแรงหรือฉีดง่าย
ระบุคำว่า Food Grade, UV หรือ Flame Retardant โดยไม่มีหลักฐาน
คำเหล่านี้ต้องผูกกับ Grade, สี, ความหนา เอกสาร และขอบเขตการใช้งานที่ตรวจสอบได้ ไม่ควรพิมพ์เป็นข้ออ้างกว้าง ๆ ในแบบ
ข้าม Pilot Test เพราะ Datasheet ดูเพียงพอ
ชิ้นงานจริงมี Weld Line, Residual Stress, Geometry และ Environment ต่างจาก Test Specimen การทดสอบระบบจริงจึงยังจำเป็น
คำถามที่พบบ่อย
พลาสติกวิศวกรรมแข็งแรงกว่าโลหะหรือไม่
ไม่มีคำตอบรวม วัสดุบางชนิดให้ Strength-to-weight ที่ดีและไม่เป็นสนิม แต่ Modulus, Creep, อุณหภูมิ และความล้าต่างจากโลหะ ต้องออกแบบใหม่ตาม Load Case ไม่ใช่แทนวัสดุแบบหนึ่งต่อหนึ่ง
POM กับ Nylon เลือกอะไรสำหรับเฟือง
POM มักเด่นด้านมิติและความชื้น ส่วน PA มักเด่นด้านความเหนียวและทนสึกในหลาย Grade แต่คำตอบขึ้นกับแรง ความเร็ว เสียง ความชื้น อุณหภูมิ คู่สัมผัส และสารหล่อลื่น ควรทดลองชุดเฟืองจริง
วัสดุเสริมใยแก้วดีกว่าแบบไม่เสริมเสมอหรือไม่
ไม่เสมอ ใยแก้วเพิ่มความแข็งและลดการเสียรูปบางแบบ แต่ลดความเหนียวบางสภาวะ ทำให้ผิวและการหดตัวเป็นทิศทาง และเพิ่มการสึกของ Tooling
ใช้ Datasheet คนละผู้ผลิตแทนกันได้หรือไม่
ไม่ควรถือว่าเท่ากันโดยอัตโนมัติ แม้ชื่อ Polymer และเปอร์เซ็นต์ Filler ใกล้กัน สูตร การไหล สี และค่าควบคุมอาจต่าง ต้องผ่าน Change Control และ Validation ก่อนเปลี่ยน
ต้องทำแม่พิมพ์ก่อนจึงจะทดสอบวัสดุได้หรือไม่
ไม่จำเป็นทุกกรณี สามารถเริ่มจาก Coupon, ชิ้นงานกลึง, Prototype หรือแม่พิมพ์ทดลองตามคำถามที่ต้องตอบ แต่ก่อนอนุมัติผลิตจริงควรทดสอบชิ้นงานจากกระบวนการและ Tooling ที่เป็นตัวแทนของการผลิต
ควรเริ่มผลิตขั้นต่ำเท่าไร
จำนวนขึ้นกับวัตถุดิบ สี รอบตั้งเครื่อง แม่พิมพ์ และจำนวนตัวอย่างทดสอบ ควรแยก Pilot Quantity ออกจาก Production MOQ และอ่าน MOQ โรงงานพลาสติก ก่อนขอราคา
สรุป: เลือกวัสดุจากหน้าที่ หลักฐาน และแผนทดสอบ
พลาสติกวิศวกรรมเหมาะกับเฟือง บูช รางสไลด์ ชิ้นส่วนเครื่องจักร Connector, Housing, Jig, Fixture และงานที่ต้องการสมบัติด้านความร้อน เคมี ไฟฟ้า หรือมิติสูงกว่าพลาสติกทั่วไป แต่ไม่มีวัสดุชนิดเดียวที่ดีที่สุดสำหรับทุกโจทย์
การตัดสินใจที่ปลอดภัยคือกำหนด Failure Mode และสภาพใช้งานก่อน คัด Candidate Grade จาก Datasheet ทำ DFM ทดลองด้วยชิ้นงานจริง และล็อก Material Specification, Inspection Plan และ Change Control หลังอนุมัติ หากกำลังเลือกผู้ผลิต ควรใช้ เช็กลิสต์เลือกโรงงานพลาสติก OEM และทบทวน ขั้นตอนการผลิตตั้งแต่ส่งแบบจนส่งมอบ ควบคู่กัน
หากต้องการให้ IBPlastic ช่วยประเมินวัสดุและกระบวนการ ควรส่งแบบ จำนวนผลิต เงื่อนไขใช้งาน Critical Requirement และวิธีตรวจรับให้ครบ เพื่อให้คำแนะนำอ้างอิงโจทย์จริงแทนการเลือกจากชื่อวัสดุเพียงอย่างเดียว