Injection Molding
งานพลาสติกชิ้นเล็กจำนวนมาก ผลิตด้วยกระบวนการไหนคุ้มสุด
งานพลาสติกชิ้นเล็ก เช่น คลิป ตัวล็อก บูช เฟือง ฝาปิด spacer และชิ้นส่วนประกอบ มักดูเหมือนใช้วัสดุน้อยจึงควรถูก แต่ต้นทุนจริงไม่ได้ขึ้นกับน้ำหนักอย่างเดียว งานเล็กอาจมีค่าแม่พิมพ์สูงเพราะต้องควบคุม tolerance, gate, vent, การคายชิ้นงาน และการตรวจนับจำนวนมาก
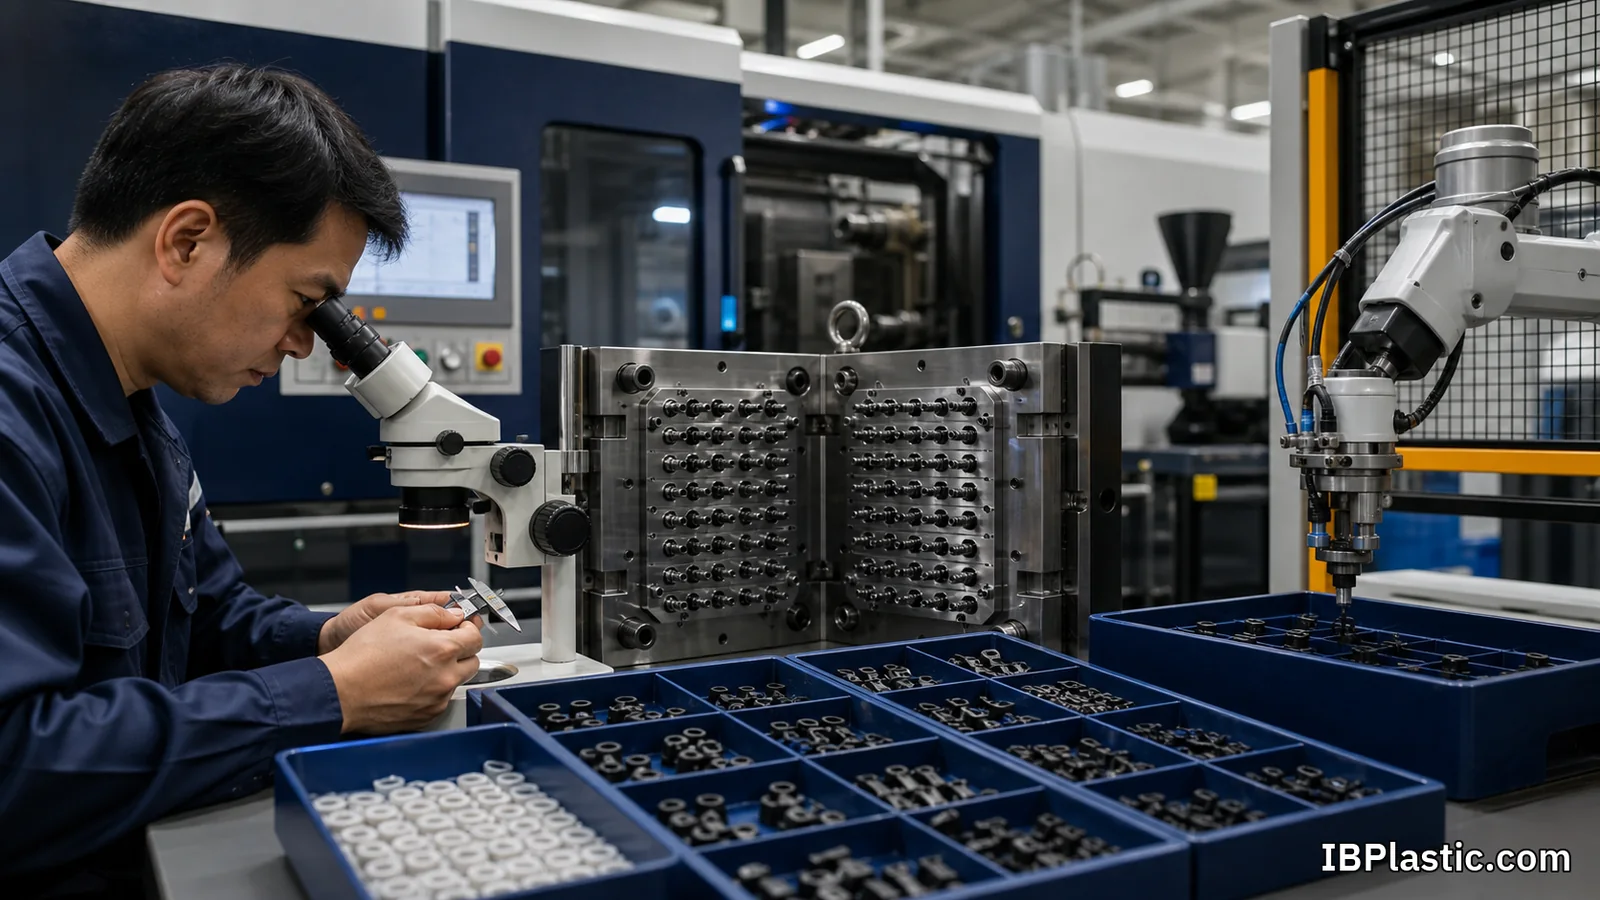
เมื่อแบบนิ่งและยอดผลิตสูง Injection Molding มักเป็นกระบวนการหลัก เพราะผลิตหลายชิ้นต่อรอบด้วยแม่พิมพ์ multi-cavity และทำระบบหยิบ/ตรวจต่อเนื่องได้ แต่ถ้ายังผลิตน้อย แบบเปลี่ยนบ่อย หรือสมรรถนะของต้นแบบเพียงพอ วิธีอย่าง CNC, 3D printing หรือ vacuum casting อาจคุ้มกว่าในช่วงแรก
> คำว่า “คุ้ม” ควรวัดจากต้นทุนต่อชิ้นที่ผ่าน QC และพร้อมส่ง ไม่ใช่ดูเฉพาะน้ำหนักเม็ดพลาสติกหรือจำนวน cavity
เริ่มจากจำนวนตลอดอายุโครงการ ไม่ใช่จำนวนล็อตแรก
การเลือกกระบวนการต้องรู้ทั้งจำนวนต่อครั้ง จำนวนต่อปี และอายุที่คาดว่าจะขาย หากสั่งครั้งแรก 5,000 ชิ้นแต่มีแผนสั่งทุกเดือน การลงทุนแม่พิมพ์อาจคุ้มกว่างานที่สั่ง 50,000 ชิ้นครั้งเดียวแล้วจบ
ข้อมูลปริมาณที่ควรเตรียม ได้แก่
- จำนวนตัวอย่างและ pilot lot
- จำนวนต่อคำสั่งซื้อปกติ
- จำนวนสูงสุดต่อเดือนหรือฤดูกาล
- จำนวนรวมต่อปีและตลอดอายุโครงการ
- จำนวนสี วัสดุ และ revision ที่ต้องแยกผลิต
- อัตราของเสียหรืออะไหล่สำรองที่ยอมรับได้
- วันที่ต้องการล็อตแรกและเวลาที่เติมสต็อกได้
ตัวเลขเหล่านี้ใช้คำนวณกำลังผลิต จำนวน cavity อายุแม่พิมพ์ และจุดคืนทุน หากยอดยังไม่แน่นอน ควรทำหลาย scenario แทนการใช้ยอดคาดการณ์เดียว
กระบวนการไหนเหมาะกับงานชิ้นเล็ก
Injection Molding
เหมาะเมื่อแบบนิ่ง ต้องการวัสดุ thermoplastic จริง ต้องควบคุมรายละเอียด/มิติ และมีปริมาณมากพอรับต้นทุนแม่พิมพ์ ข้อได้เปรียบคือผลิตหลายชิ้นต่อ cycle ใช้ระบบอัตโนมัติได้ และควบคุมซ้ำได้เมื่อแม่พิมพ์กับ process window ผ่านการ validate
อย่างไรก็ตาม งานฉีดไม่คุ้มโดยอัตโนมัติ ต้องรวมค่าแม่พิมพ์ ค่าทดลอง การบำรุง runner ของเสีย การคัดแยก และ inspection
3D Printing
เหมาะกับการทดสอบรูปทรง การประกอบ fixture ชิ้นส่วนเฉพาะ และล็อตน้อยที่แบบยังเปลี่ยน ข้อดีคือไม่ต้องทำแม่พิมพ์และแก้ไฟล์ได้เร็ว แต่ต้นทุนต่อชิ้นลดลงไม่มากเมื่อจำนวนเพิ่ม พื้นผิว ความแข็งแรง ทิศทางชั้นงาน และวัสดุอาจต่างจากชิ้นฉีด
CNC Machining
เหมาะกับต้นแบบที่ต้องการขนาดแม่นจากวัสดุแผ่น/แท่งจริง หรือชิ้นงานจำนวนไม่มากที่รูปทรงสามารถกัดได้โดยไม่เสียเวลามาก มีข้อจำกัดเรื่อง undercut รูเล็ก เครื่องมือเข้าถึง และวัสดุที่ต้องตัดทิ้ง
Vacuum Casting และการหล่อแบบอ่อน
เหมาะกับตัวอย่างรูปลักษณ์หรือ pilot lot บางชนิด ให้ผิวและความสม่ำเสมอดีกว่า 3D printing บางวิธี แต่เรซินจำลองอาจไม่เท่ากับ thermoplastic ผลิตจริง และแม่พิมพ์อ่อนมีอายุจำกัด
การปั๊ม ตัด หรืออัดรีดแล้วตัด
หากชิ้นงานเป็นแหวน แผ่น gasket washer หรือโปรไฟล์หน้าตัดคงที่ การปั๊มจากแผ่นหรืออัดรีดแล้วตัดอาจถูกกว่าการฉีด อย่าบังคับใช้ injection molding กับรูปทรงที่กระบวนการง่ายกว่าสร้างได้
ภาพรวมทางเลือกล็อตเล็กอยู่ที่ ผลิตพลาสติกจำนวนน้อย และความต่างของกระบวนการหลักอยู่ที่ ฉีด เป่า อัดรีดพลาสติกต่างกันอย่างไร
ทำไม Injection Molding มักคุ้มเมื่อจำนวนมาก
หลังจากจ่ายค่าแม่พิมพ์และตั้งกระบวนการแล้ว เครื่องสามารถทำ cycle ซ้ำโดยใช้เวลาระดับวินาทีถึงนาทีตามวัสดุ ความหนา และระบบหล่อเย็น การเพิ่มหลาย cavity ทำให้ได้หลายชิ้นใน cycle เดียว จึงลดเวลาเครื่องต่อชิ้น
แต่ต้นทุนต่อชิ้นยังประกอบด้วย
- วัตถุดิบของชิ้นงาน runner และ purge
- เวลาเครื่องฉีดและกำลังปิดแม่พิมพ์ที่ใช้
- แรงงานตั้งเครื่อง เติมวัตถุดิบ ตรวจ และบรรจุ
- ค่าเสื่อมแม่พิมพ์และการบำรุง
- ระบบ hot runner, robot, conveyor หรือ vision inspection
- ของเสียจาก startup, color change, cavity imbalance และ defect
- การอบวัตถุดิบ additive และ masterbatch
- การประกอบ งานพิมพ์ และบรรจุภัณฑ์
- การตรวจมิติ/ฟังก์ชันและการแยกล็อต
สูตรเปรียบเทียบที่ควรใช้คือ
ต้นทุนต่อชิ้นผ่าน QC = (ต้นทุนแม่พิมพ์ที่เฉลี่ยตามจำนวน + ต้นทุนผลิตทั้งหมด + ต้นทุนตรวจ/บรรจุ + ของเสีย) ÷ จำนวนชิ้นที่ผ่านเกณฑ์
จำนวน Cavity ไม่ใช่ยิ่งมากยิ่งดี
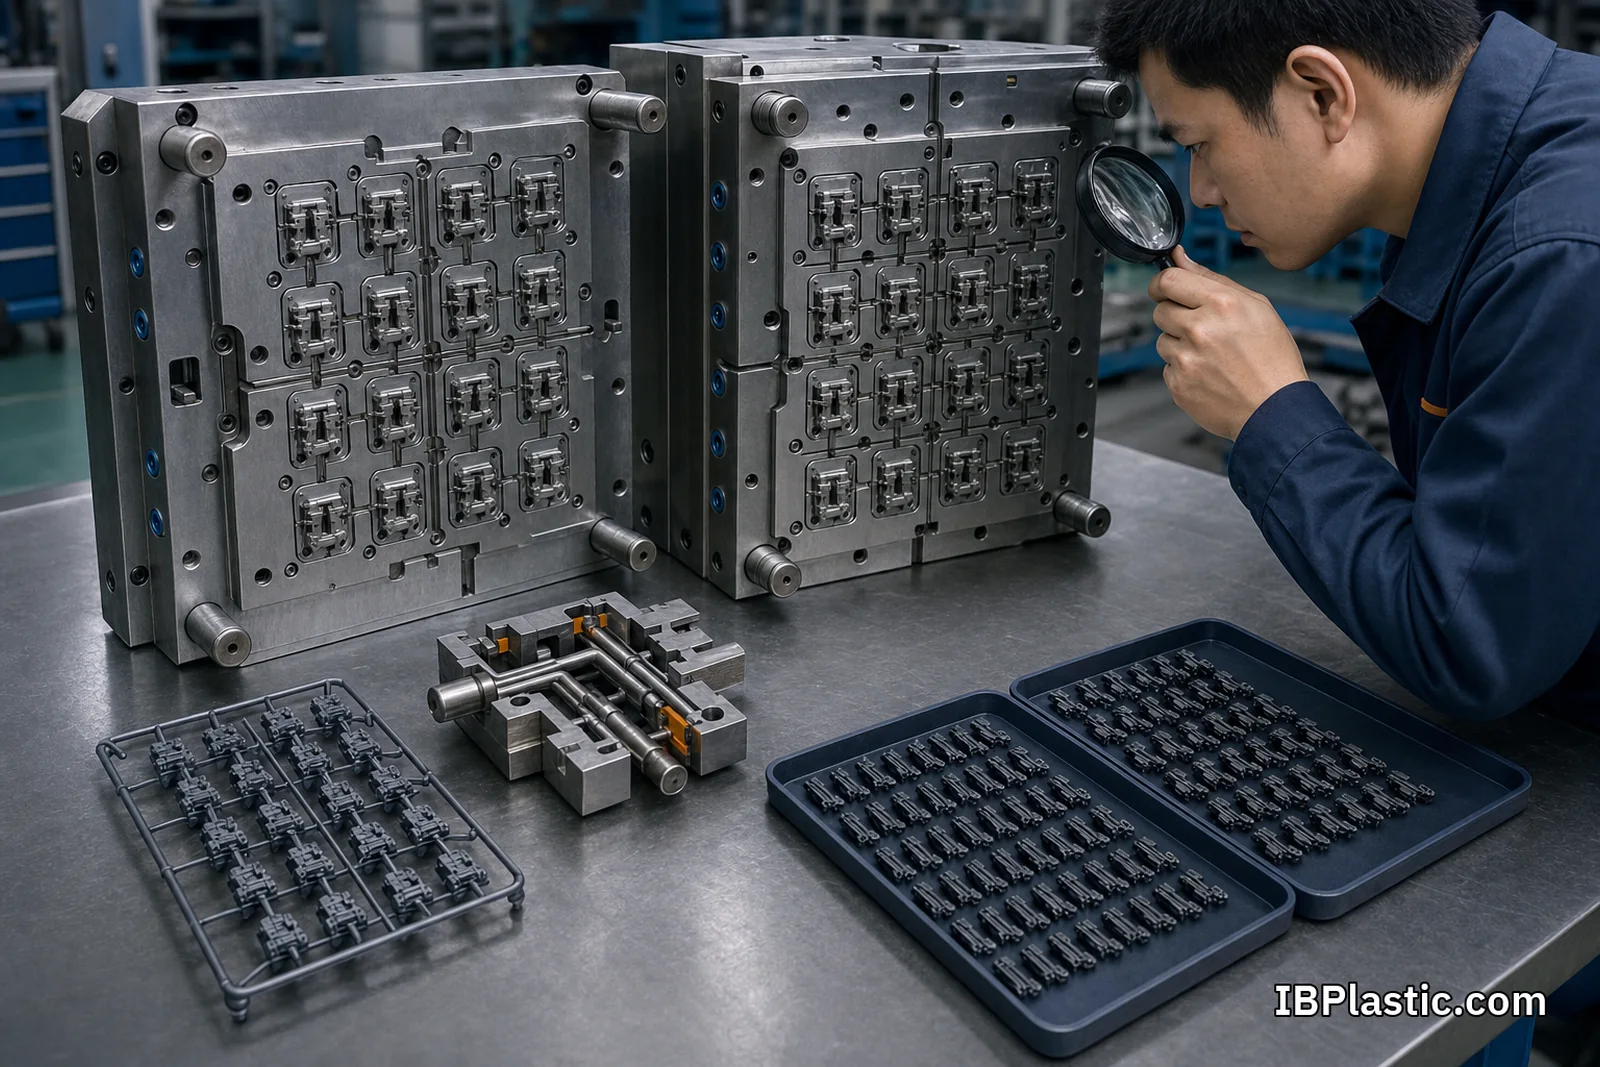
แม่พิมพ์หลาย cavity เพิ่ม output ต่อ cycle แต่ค่าเครื่องมือ ความเสี่ยง balancing ระบบหล่อเย็น จำนวนจุดเสีย และเวลาบำรุงก็เพิ่มขึ้น จำนวนที่เหมาะต้องสัมพันธ์กับยอดขายและเครื่องฉีดจริง
ปัจจัยในการเลือก cavity ได้แก่
- ขนาดและ projected area รวมเทียบกับแรงปิดเครื่อง
- shot size รวม runner และ safety margin ของเครื่อง
- ความยาวทางไหลและแรงดันที่ต้องใช้
- สมดุล runner และความสม่ำเสมอของอุณหภูมิ
- cooling layout และความต่าง cycle ของแต่ละ cavity
- จำนวนชิ้นที่ต้องส่งต่อชั่วโมง
- ความสามารถของ robot, conveyor, inspection และ packing
- แผนผลิตเมื่อหนึ่ง cavity เสียหรือต้องปิดใช้งาน
- งบแม่พิมพ์และจำนวนรวมตลอดโครงการ
ตัวอย่างเชิงหลักการ: แม่พิมพ์ 16 cavity ไม่ได้ผลิตได้สองเท่าของ 8 cavity เสมอ หากต้องใช้เครื่องใหญ่ขึ้น cycle ยาวขึ้น หรือระบบคัดแยกเป็นคอขวด ควรจำลอง output ทั้งสาย ไม่ใช่เฉพาะหน้าเครื่อง
Single-Cavity, Multi-Cavity และ Family Mold
Single-Cavity
ลงทุนต่ำกว่า ปรับแก้ง่าย และเหมาะกับการ validate แบบ แต่ output ต่ำและต้นทุนเครื่องต่อชิ้นสูงกว่า
Multi-Cavity แบบชิ้นเดียวกัน
ผลิตชิ้นงานเดียวหลายโพรง เหมาะกับยอดสูงและการตรวจสม่ำเสมอ ต้องควบคุม cavity balance และระบุ cavity number เพื่อ trace defect
Family Mold
รวมชิ้นส่วนคนละแบบในแม่พิมพ์เดียว เช่น ฝาซ้าย/ขวาหรือชิ้นส่วนชุดเดียวกัน ช่วยให้ได้จำนวนต่อชุดใน cycle เดียว แต่ชิ้นส่วนแต่ละแบบอาจมีปริมาตร ความหนา การไหล และเวลาหล่อเย็นต่างกัน ทำให้ balance ยาก หากยอดเสียหรือความต้องการแต่ละชิ้นไม่เท่ากัน อาจเกิด stock ที่ใช้ไม่ได้
ไม่ควรเลือก family mold เพียงเพราะค่าแม่พิมพ์ดูต่ำกว่า ต้องเทียบความเสี่ยง process window และต้นทุนเมื่อชิ้นหนึ่งเปลี่ยนแบบ
Cold Runner กับ Hot Runner
Cold runner ทำให้ทางวิ่งพลาสติกแข็งพร้อมชิ้นงานและต้องแยกออก ข้อดีคือระบบแม่พิมพ์ง่ายกว่า ดูแลสะดวก และเหมาะกับวัสดุ/ปริมาณหลายแบบ ข้อเสียคือมี runner ที่ต้องจัดการ ใช้ shot ใหญ่ขึ้น และเพิ่มขั้นตอนแยก
Hot runner รักษาพลาสติกในทางวิ่งไม่ให้แข็งเป็น runner ช่วยลดเศษและควบคุม gate บางรูปแบบ แต่ค่าแม่พิมพ์ การควบคุมอุณหภูมิ และการบำรุงสูงกว่า มีความเสี่ยงเรื่องค้าง สีเปลี่ยน และการรั่วของระบบ
ควรเปรียบเทียบมวล runner ต่อมวลชิ้นงาน หากชิ้นเล็กมากแต่ runner หนักกว่าชิ้นหลายเท่า ระบบทางวิ่งมีผลต่อต้นทุนวัสดุและ cycle อย่างมาก อย่างไรก็ตาม การบด runner กลับมาใช้ต้องพิจารณาคุณสมบัติ ความสะอาด สี และข้อกำหนดผลิตภัณฑ์ ไม่ควรถือว่า reuse ได้ทั้งหมด
การออกแบบ Gate และการไหลสำหรับชิ้นเล็ก
Gate ต้องใหญ่พอให้เติมเต็มและส่งแรงดันอัด แต่เล็กและอยู่ตำแหน่งที่ไม่ทำลายการใช้งาน ชิ้นเล็กที่มีผนังบางหรือทางไหลยาวเสี่ยง short shot, burn mark, weld line และ stress รอบ gate
ต้องพิจารณา
- ตำแหน่ง gate เทียบกับทิศทางแรงและพื้นที่ประกอบ
- vestige หลังตัด gate และความคมที่ยอมรับได้
- weld line บริเวณ snap, รู หรือจุดรับแรง
- venting ที่ปลายทางไหลเพื่อระบายอากาศ
- shear sensitivity ของวัสดุและอัตราฉีด
- การหลุดจาก runner/robot และทิศทางตกของชิ้นงาน
Moldflow หรือการทดลอง filling study ช่วยลดความเสี่ยงในงานที่ซับซ้อน แต่ไม่แทนการทดลองแม่พิมพ์จริง
วัสดุควรเลือกจากหน้าที่และความคลาดเคลื่อน
งานชิ้นเล็กมีอัตราส่วนพื้นที่ผิวต่อมวลสูง จึงเย็นเร็วและไวต่อ gate/vent วัสดุบางชนิดต้องอบแห้งหรือควบคุม residence time อย่างเคร่งครัด การเลือกจากชื่อทั่วไป เช่น PP, ABS, POM หรือ PC ยังไม่พอ ต้องระบุเกรดและคุณสมบัติที่จำเป็น
ตัวอย่างคำถามที่ควรตอบ
- ชิ้นงานรับแรงค้าง กระแทก งอ หรือเสียดสีอย่างไร
- มี snap-fit หรือ living hinge และต้องใช้กี่รอบ
- ประกอบกับโลหะหรือพลาสติกชนิดใดในช่วงอุณหภูมิเท่าไร
- ต้องคุมความลื่น เสียง หรือการสึกหรอหรือไม่
- สัมผัสสารเคมี น้ำมัน ความชื้น หรือ UV หรือไม่
- การหดตัวและ creep กระทบ tolerance ระยะยาวหรือไม่
- อนุญาต regrind หรือวัสดุรีไซเคิลได้สัดส่วนเท่าใด
อ่านภาพรวมวัสดุที่ PP, PE, ABS และ PC ต่างกันอย่างไร และ การใช้งาน Engineering Plastic
ออกแบบชิ้นเล็กให้ถอดแม่พิมพ์และประกอบได้
- รักษาความหนาผนังให้สม่ำเสมอและใช้ rib แทนก้อนเนื้อหนา
- ใส่ draft ที่ผิวตามทิศเปิดแม่พิมพ์ โดยคำนึงถึง texture
- ใช้รัศมีที่มุมเพื่อลด stress concentration
- ตรวจ undercut ว่าจำเป็นต้องใช้ slider, lifter หรือ insert หรือไม่
- กำหนด ejector ให้ไม่ทำให้ชิ้นงานโก่งหรือเป็นรอยในจุดสำคัญ
- ออกแบบ snap-fit จาก strain ที่วัสดุรับได้ ไม่ใช่ใช้รูปทรงเดิมกับทุกพลาสติก
- ระบุ datum และ critical dimensions ที่สัมพันธ์กับการประกอบ
- เผื่อการหดตัวและการเปลี่ยนมิติหลัง conditioning ตามวัสดุ
ก่อนตัดเหล็กควรทำ DFM และ tolerance stack-up กับชิ้นส่วนประกอบทั้งหมด อ่านกระบวนการต่อเนื่องที่ การผลิตพลาสติกตั้งแต่ออกแบบถึงส่งมอบ
การหยิบ นับ ตรวจ และบรรจุอาจเป็นต้นทุนหลัก
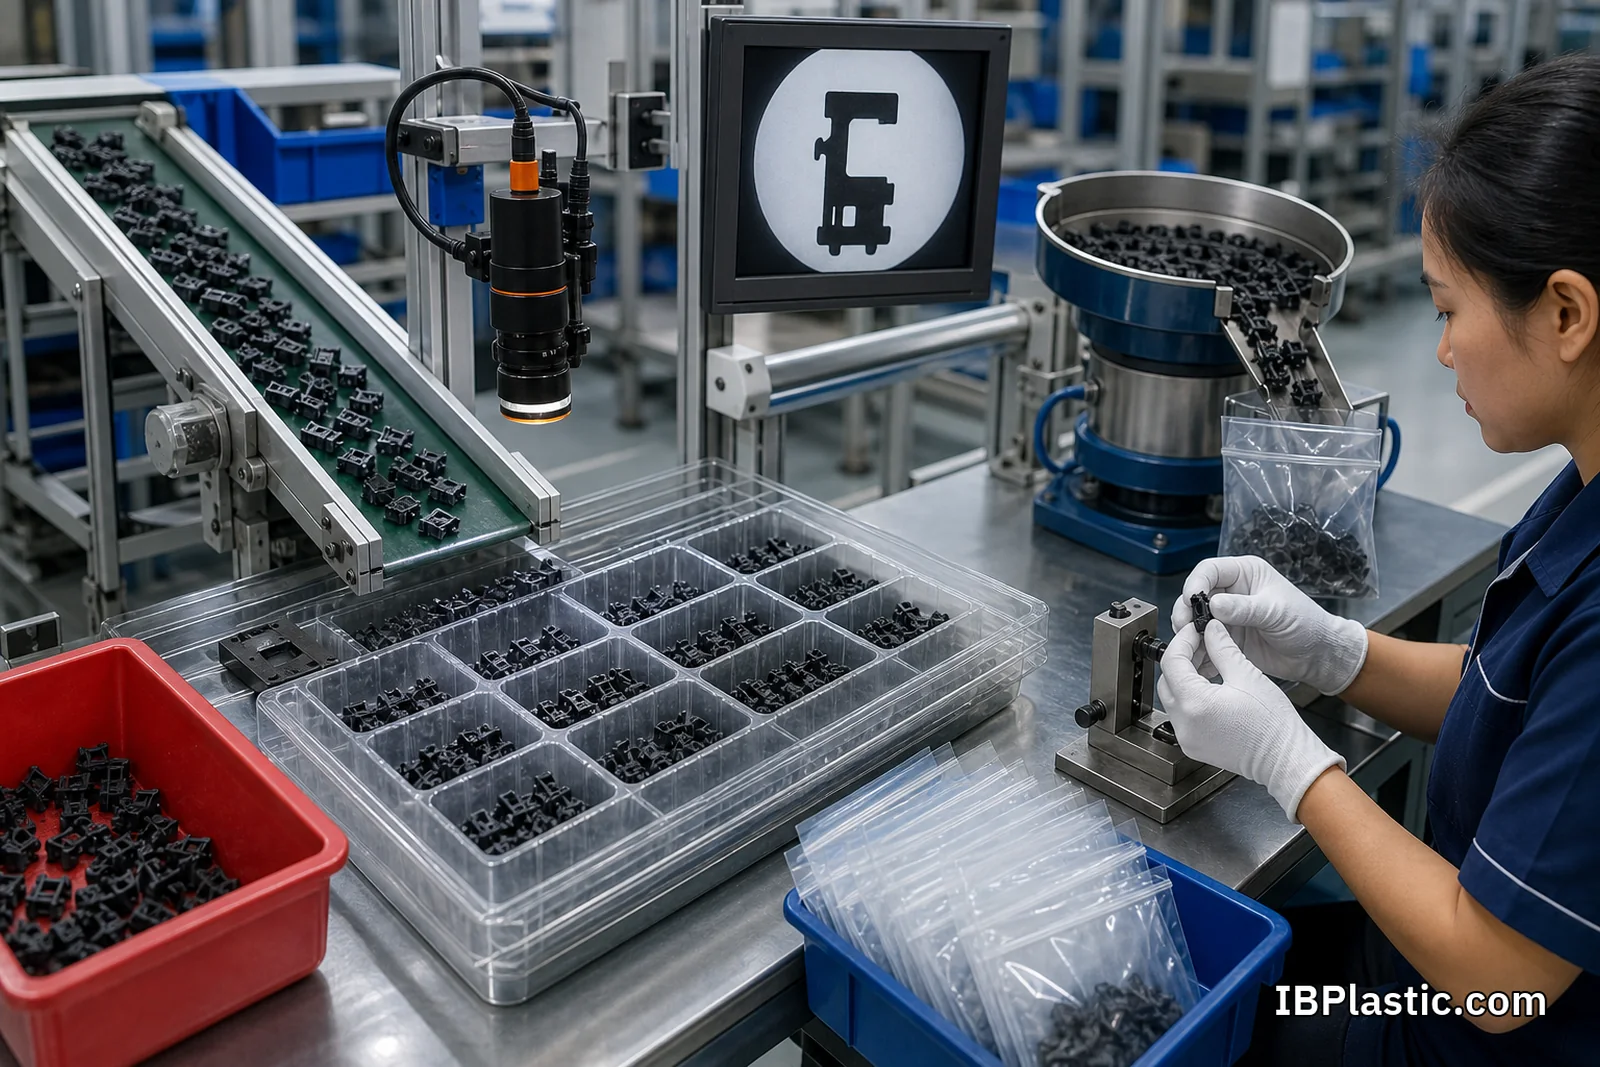
ชิ้นส่วนเล็กจำนวนมากสูญหาย ปะปน และนับผิดได้ง่าย การปล่อยชิ้นงานตกลงกล่องโดยไม่มีการควบคุมอาจทำให้ต่าง cavity/ต่างล็อตรวมกันและ trace ปัญหาไม่ได้
ระบบที่ควรวางแผน ได้แก่
- robot หรือ conveyor ที่ป้องกันชิ้นงานค้าง/กระเด็น
- การแยก runner และตรวจว่าหลุดจากชิ้นงานครบ
- cavity identification บนชิ้นงานหรือบันทึกตามช่วงผลิต
- vision inspection สำหรับ presence, orientation หรือ defect ที่เห็นได้
- go/no-go gauge สำหรับขนาดที่ต้องตรวจเร็ว
- เครื่องนับ ชั่งน้ำหนัก หรือบรรจุตามจำนวน
- การป้องกันฝุ่น ไฟฟ้าสถิต รอยขีดข่วน และชิ้นงานติดกัน
- การแยกของเสียและ line clearance ตอนเปลี่ยนรุ่น/สี
ระบบอัตโนมัติต้อง validate detection limit และจัดการกรณี jam หรือ sensor fail ไม่ควรถือว่ากล้องตรวจได้ทุก defect
เกณฑ์ QC สำหรับชิ้นส่วนเล็ก
ควรเลือกตรวจจุดที่มีผลต่อการทำงาน ได้แก่
- ขนาด datum และ tolerance ที่สัมพันธ์กับการประกอบ
- น้ำหนักชิ้นงานเพื่อเฝ้าระวัง short shot หรือ process drift
- gate vestige, flash และ burr ที่อาจรบกวนการใช้งาน
- รอยไหม้ weld line void sink และการเติมเต็มรายละเอียด
- แรงกด/ดึงของ snap-fit หรือ insertion force
- torque, wear, runout หรือเสียงสำหรับชิ้นส่วนเคลื่อนไหว
- สี ผิว และ contamination
- จำนวนต่อถุง/กล่องและ lot traceability
ควรกำหนดวิธีวัด fixture จำนวนตัวอย่าง และ reaction plan เมื่อพบของเสีย อ่าน เช็กลิสต์ตรวจรับสินค้าพลาสติก ก่อนสร้าง inspection plan
เช็กลิสต์คำนวณความคุ้มก่อนทำแม่พิมพ์
- แบบนิ่งและผ่าน prototype/assembly test แล้วหรือไม่
- จำนวนต่อปีและตลอดโครงการเป็นเท่าใด
- ต้องแยกสี วัสดุ และ revision กี่แบบ
- cavity จำนวนใดทำให้ output ตรงกับยอดจริงโดยไม่ซื้อกำลังผลิตเกิน
- runner หนักเทียบกับชิ้นงานเท่าใด และจัดการอย่างไร
- เครื่องฉีดและระบบหล่อเย็นรองรับแม่พิมพ์หรือไม่
- การหยิบ ตรวจ นับ และบรรจุทัน output หรือไม่
- Critical dimensions และการทดสอบฟังก์ชันคืออะไร
- ต้นทุนเมื่อแบบเปลี่ยนหรือหนึ่ง cavity เสียเป็นเท่าใด
- จุดคืนทุนเทียบกับ 3D printing, CNC หรือ soft tooling อยู่ที่จำนวนใด
สรุป
งานพลาสติกชิ้นเล็กจำนวนมากมักคุ้มกับ Injection Molding เมื่อแบบนิ่งและยอดรวมสูงพอ แต่ความคุ้มไม่ได้มาจากการเพิ่ม cavity มากที่สุด ต้องออกแบบ runner, cooling, gate, ejection, automation และ QC ให้เป็นระบบเดียวกัน
ถ้ายังทดลองตลาด ควรใช้ต้นแบบหรือกระบวนการล็อตเล็กเพื่อลดความเสี่ยงก่อนลงทุน หากแบบนิ่งและต้องประเมิน Injection Molding ให้เตรียมไฟล์ 3D/Drawing วัสดุ จำนวนต่อปี Tolerance จุดประกอบ และรูปแบบบรรจุ แล้วดู Injection Molding สำหรับการผลิตจริง เพื่อประเมิน DFM, Tooling, Cavity, Trial และ QC ตามยอดโครงการ ไม่ควรเลือกจำนวน Cavity หรือระบบ Automation จากจำนวนชิ้นเพียงตัวเดียว