Electrical & Electronics
ชิ้นส่วนพลาสติกสำหรับเต้ารับ ปลั๊ก และอุปกรณ์ไฟฟ้า OEM ต้องเตรียมอะไร
เต้ารับ ปลั๊ก สวิตช์ ขั้วต่อ และอุปกรณ์ไฟฟ้าที่มีชิ้นส่วนพลาสติก ไม่ใช่งานที่เลือกวัสดุจากคำว่า “พลาสติกเกรดไฟฟ้า” แล้วเริ่มทำแม่พิมพ์ได้ทันที เพราะความปลอดภัยเกิดจากการทำงานร่วมกันของตัวเรือนฉนวน หน้าสัมผัสโลหะ ขั้วต่อ สกรู ชัตเตอร์ ระบบยึดสาย ระยะห่างทางไฟฟ้า และการระบายความร้อน หากส่วนใดออกแบบหร…
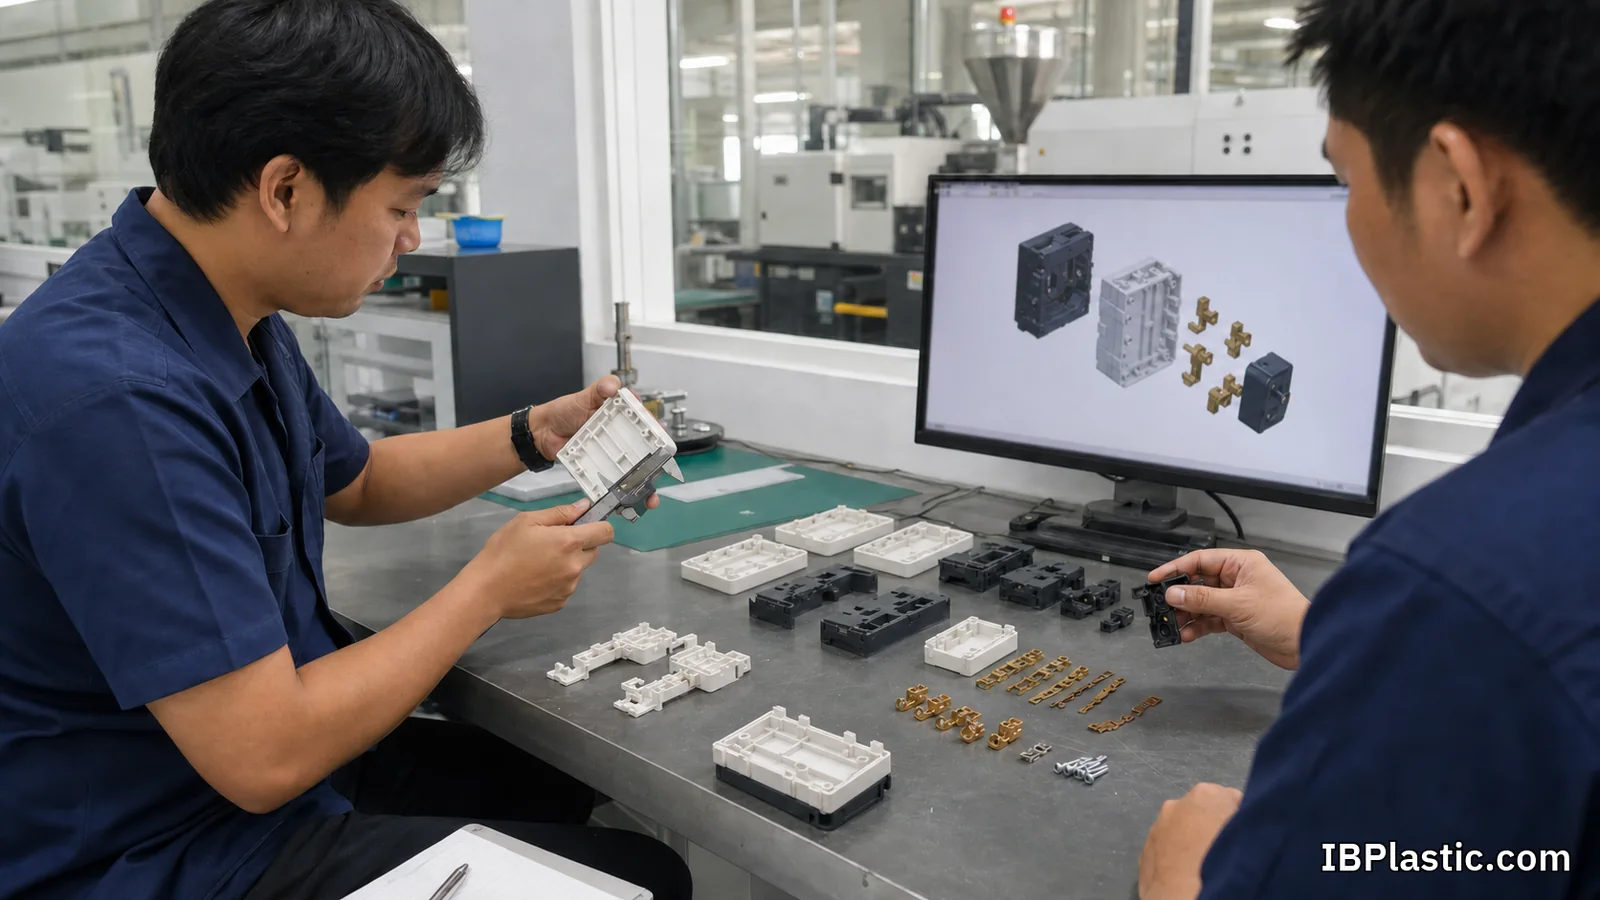
บทความนี้อธิบาย workflow สำหรับเจ้าของแบรนด์และทีมพัฒนาผลิตภัณฑ์ที่ต้องการสั่งผลิต OEM โดยแยกให้ชัดว่าโรงงานพลาสติกรับผิดชอบอะไร ข้อมูลใดต้องมาจากผู้ออกแบบระบบไฟฟ้า และต้องตรวจอะไรตั้งแต่แบบ 3D จนถึงการผลิตจำนวนมาก
เริ่มจากขอบเขตสินค้าและตลาดที่จะขาย
คำว่า “เต้ารับ” หรือ “ปลั๊ก” ยังไม่เพียงพอสำหรับขอราคา ต้องระบุอย่างน้อยว่าเป็นสินค้าสำเร็จรูปหรือเฉพาะชิ้นส่วน ใช้ในอาคารหรือนอกอาคาร ติดตั้งแบบยึดกับที่หรือเคลื่อนย้ายได้ มีสายดินหรือไม่ พิกัดไฟฟ้าเท่าใด และจำหน่ายในประเทศใด เพราะข้อมูลเหล่านี้กำหนดทั้งแบบชิ้นงาน วัสดุ วิธีทดสอบ เครื่องหมายบนสินค้า และขอบเขตใบอนุญาต
สำหรับประเทศไทย หน้าอย่างเป็นทางการของสำนักงานมาตรฐานผลิตภัณฑ์อุตสาหกรรมระบุว่า มอก. 166-2549 ครอบคลุมเต้าเสียบและเต้ารับสำหรับที่อยู่อาศัยและงานทั่วไปที่มีแรงดันไฟฟ้ากำหนดไม่เกิน 250 โวลต์ และเป็นมาตรฐานบังคับ ผู้ประกอบการจึงควรตรวจขอบข่าย รุ่นสินค้า และขั้นตอนใบอนุญาตกับ สมอ. หรือผู้เชี่ยวชาญก่อนล็อกแบบแม่พิมพ์
ในตลาดอื่นอาจอ้างอิงมาตรฐานคนละชุด ตัวอย่างเช่น IEC 60884-1:2022 กำหนดข้อกำหนดทั่วไปสำหรับปลั๊กและเต้ารับในครัวเรือนและงานคล้ายกันภายในขอบข่ายที่มาตรฐานระบุ แต่การอ้าง IEC ไม่ได้แปลว่าสินค้าจะจำหน่ายในทุกประเทศได้โดยอัตโนมัติ ต้องตรวจ national standard, plug system และกฎหมายของตลาดนั้นแยกกัน
แยกให้ชัดว่าโรงงานผลิตชิ้นส่วนพลาสติกหรือสินค้าสำเร็จรูป
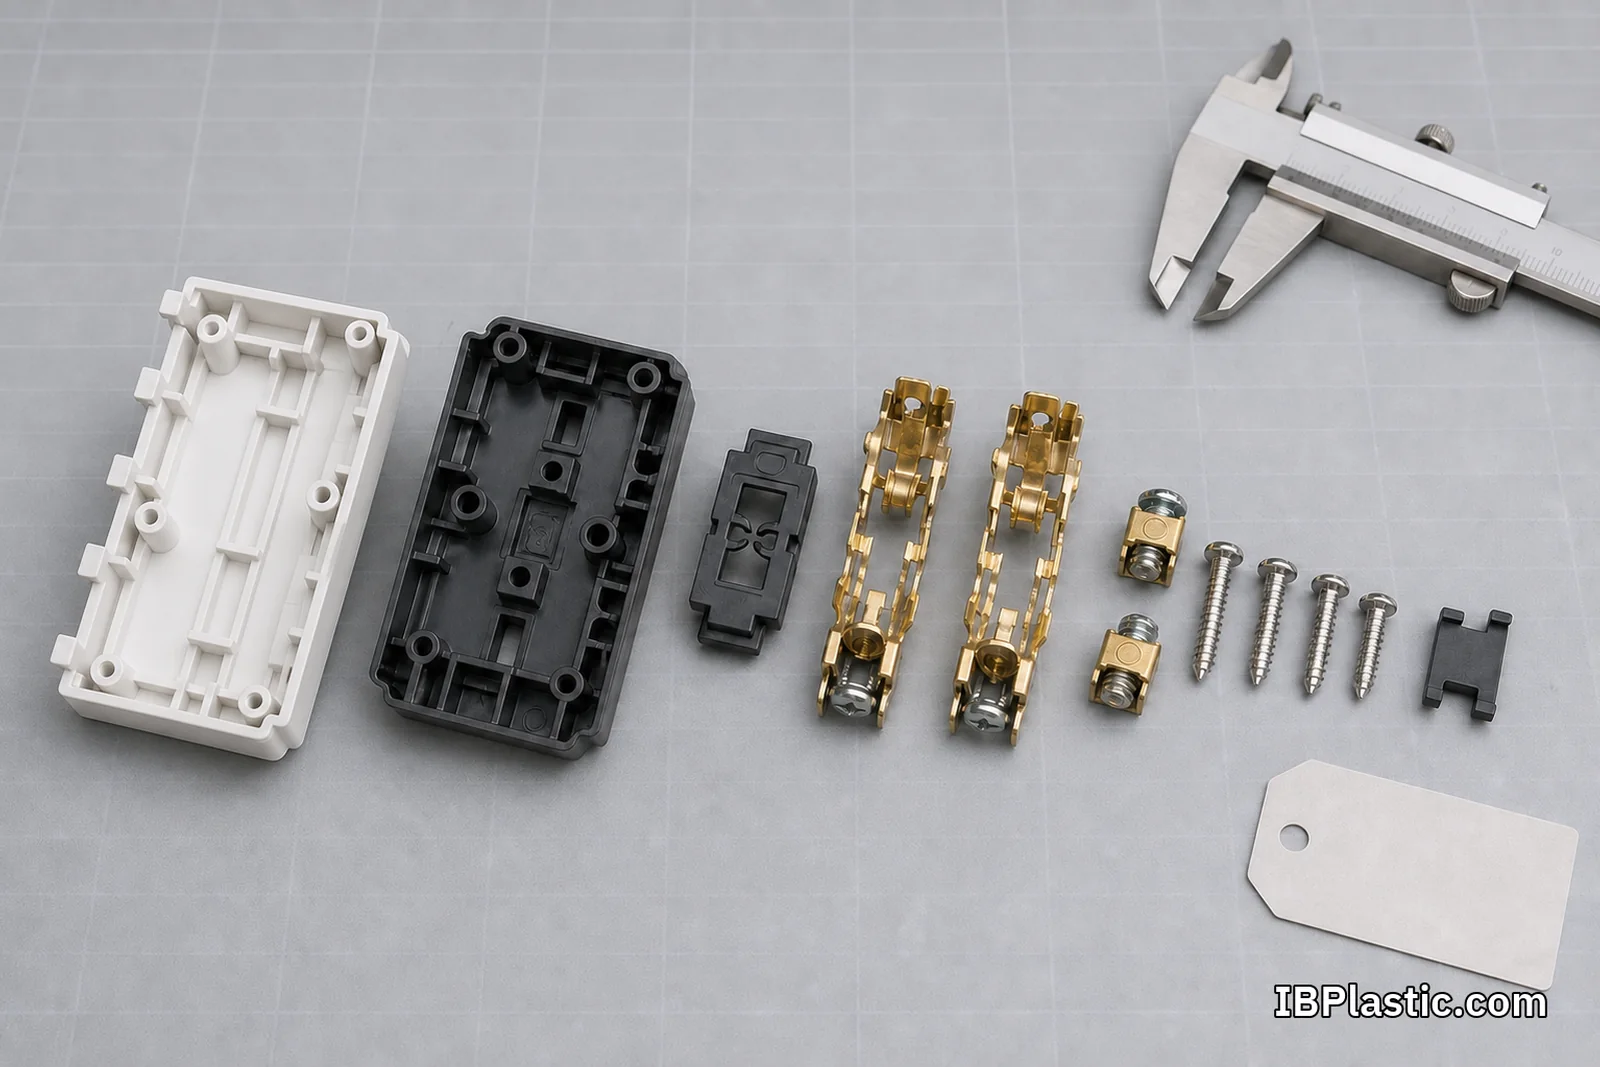
ขอบเขตงานสองแบบนี้มีความเสี่ยงและเอกสารส่งมอบต่างกันมาก
| ขอบเขตที่ว่าจ้าง | สิ่งที่โรงงานพลาสติกควบคุม | สิ่งที่เจ้าของผลิตภัณฑ์ต้องจัดการ |
|---|---|---|
| ฉีดเฉพาะฝาครอบ ฐาน หรือชิ้นส่วนฉนวน | Grade วัสดุ สี มิติ ผิวงาน ความแข็งแรงของจุดยึด และ Lot traceability | การออกแบบระบบไฟฟ้า ชิ้นส่วนโลหะ การประกอบ และการทดสอบสินค้าทั้งชุด |
| ฉีดพลาสติกพร้อมประกอบชิ้นส่วนย่อย | ทุกข้อของชิ้นส่วนพลาสติก รวมถึงตำแหน่ง Insert แรงขัน และเกณฑ์ Assembly | สเปกชิ้นส่วนโลหะ วิธีประกอบ เกณฑ์ทดสอบ และการอนุมัติ Supplier |
| ผลิตเป็นสินค้าสำเร็จรูปพร้อมบรรจุ | กระบวนการครบตามข้อตกลง ตั้งแต่วัตถุดิบถึง Final inspection | สิทธิ์ในแบบ แบรนด์ ข้อกำหนดตลาด ใบอนุญาต และผู้รับผิดชอบผลทดสอบผลิตภัณฑ์ |
ควรทำ Responsibility Matrix แนบท้ายใบเสนอราคา ระบุว่าใครอนุมัติวัสดุ ใครจัดหา Contact โลหะ ใครเป็นเจ้าของแม่พิมพ์ ใครส่งทดสอบ และใครเก็บเอกสารผลตรวจ เพื่อป้องกันช่องว่างที่ทุกฝ่ายเข้าใจว่าเป็นหน้าที่ของอีกฝ่าย
แตกโครงสร้างสินค้าเป็นชิ้นส่วนก่อนออกแบบแม่พิมพ์
เต้ารับหรือปลั๊กหนึ่งรุ่นอาจประกอบด้วยชิ้นส่วนหลายกลุ่ม แม้หน้าตาภายนอกเรียบง่ายก็ตาม
- ฝาครอบหรือ Face plate ที่ผู้ใช้มองเห็น
- ฐานฉนวนที่กำหนดตำแหน่ง Contact และขั้วต่อ
- ชัตเตอร์หรือชิ้นส่วนป้องกันการสัมผัสในรุ่นที่แบบกำหนด
- หน้าสัมผัส สปริง แถบทองแดง หรือขั้วโลหะ
- สกรู Insert แหวน หรือชิ้นส่วนยึด
- ระบบยึดสาย ฝาปิด และชิ้นส่วนคลายแรงดึงในผลิตภัณฑ์ที่มีสาย
- ฉลาก เครื่องหมาย หรือข้อมูลที่ต้องติดถาวร
ให้สร้าง BOM พร้อม Drawing revision เดียวกันสำหรับทุกชิ้น ไม่ควรออกแบบพลาสติกแยกจาก Contact โลหะ เพราะตำแหน่งรองรับ แรงกด ผิวสัมผัส ความหนาชิ้นงาน และการหดตัวของพลาสติกมีผลต่อแรงประกอบและอุณหภูมิขณะใช้งาน
วัสดุต้องระบุเป็น Grade สี และความหนาที่ตรวจสอบได้
ชื่อวัสดุอย่าง PC, PA, PBT หรือ PC/ABS เป็นเพียงชื่อ Family ไม่ใช่สเปกสำหรับสั่งผลิต วัสดุคนละ Grade อาจต่างกันทั้งสารเติมแต่ง ความทนความร้อน การไหล การดูดความชื้น สี สมบัติทางไฟฟ้า และพฤติกรรมเมื่อรับเปลว จึงต้องระบุรหัส Grade ผู้ผลิต สี และเงื่อนไขความหนาที่เกี่ยวข้องใน Approved Material List
หากโครงการมีข้อกำหนดด้านความร้อนหรือการลามไฟ ควรอ่าน คู่มือเลือกพลาสติกทนความร้อนและไม่ลามไฟสำหรับงานไฟฟ้า ประกอบ โดยต้องไม่ใช้ค่า HDT, Vicat, RTI หรือ Flame Class แทนกัน และไม่ควรถือว่าผลทดสอบวัสดุเท่ากับการรับรองสินค้าสำเร็จรูป
UL Solutions อธิบายว่า UL 94 เป็นการทดสอบตัวอย่างวัสดุขนาดเล็กภายใต้เงื่อนไขควบคุม และผลขึ้นกับลักษณะการทดสอบรวมถึงความหนา ส่วน IEC 60695-2-11:2021 เป็นวิธี Glow-wire สำหรับ End product ภายใต้เงื่อนไขที่กำหนด ทั้งสองอย่างจึงตอบคำถามคนละระดับ
สิ่งที่ควรล็อกในเอกสารวัสดุ ได้แก่
- ชื่อผู้ผลิตและรหัส Grade เต็ม
- สีหรือ Masterbatch ที่อนุมัติ รวมถึงข้อจำกัดของสี
- ความหนาที่ใช้จริงในจุดสำคัญ
- Datasheet และเอกสารผลทดสอบที่โครงการต้องการ
- เงื่อนไขการอบเม็ด การใช้ Regrind และการเปลี่ยน Lot
- วัสดุทดแทนที่อนุญาตหรือข้อความ “ห้ามเปลี่ยนโดยไม่ได้รับอนุมัติ”
แบบพลาสติกต้องสัมพันธ์กับไฟฟ้า ความร้อน และการประกอบ
DFM ของงานไฟฟ้าไม่ควรดูเฉพาะการไหลของพลาสติกและการถอดแบบจากแม่พิมพ์ จุดยึด Boss, Rib, Snap fit, Wall thickness และแนว Parting line ต้องไม่ทำให้ระยะที่ผู้ออกแบบไฟฟ้ากำหนดลดลง ไม่ดัน Contact ให้ผิดตำแหน่ง และไม่สร้างครีบพลาสติกในบริเวณที่กระทบการสัมผัสหรือการเคลื่อนที่ของชัตเตอร์
ประเด็นที่ต้อง Review ร่วมกันก่อนทำ Tooling มีอย่างน้อยดังนี้
- ตำแหน่ง Contact และ Datum สำหรับประกอบ
- ระยะห่างทางไฟฟ้าที่กำหนดโดยมาตรฐานและผู้ออกแบบผลิตภัณฑ์
- จุดรับแรงเสียบ ถอน ขัน และกระแทก
- ตำแหน่ง Weld line รอบ Boss ช่องเปิด และบริเวณรับแรง
- Draft angle, Ejector mark และ Gate ที่ไม่กระทบผิวหรือฟังก์ชัน
- การหดตัวและการบิดงอหลังฉีด
- พื้นที่สำหรับ Marking, Label หรือ Code ระบุ Cavity และ Lot
โครงการที่ยังไม่มีแบบพร้อมผลิตควรเริ่มจาก บริการออกแบบและผลิตแม่พิมพ์พลาสติก และทำ DFM ก่อนสั่งเหล็กแม่พิมพ์ ส่วนผู้ที่ต้องการเข้าใจกระบวนการควรอ่าน ขั้นตอนการฉีดขึ้นรูปพลาสติก เพิ่มเติม
ออกแบบรอยต่อระหว่างพลาสติกกับโลหะให้ตรวจซ้ำได้
ชิ้นส่วนโลหะเป็นแหล่งกำเนิดแรงและความร้อนที่พลาสติกต้องรองรับ ต้องระบุ Material, Plating, ความหนา, ค่าความแข็ง และ Drawing ของ Contact ให้ชัด รวมถึงกำหนดว่าใช้ Insert molding หรือประกอบภายหลัง
หากเป็น Insert molding ต้องควบคุมตำแหน่ง Insert การป้องกันพลาสติกไหลปิดผิวสัมผัส และแรงยึดหลังฉีด หากประกอบภายหลัง ต้องมี Fixture หรือ Poka-yoke ป้องกันกลับด้าน ใส่ไม่สุด หรือใช้ชิ้นส่วนผิดรุ่น จุดโลหะที่มีคมไม่ควรกดหรือขูดพลาสติกจนเกิดรอยร้าวจากความเค้นในระยะยาว
ค่า Torque, แรงกด, ระยะเคลื่อนที่ และแรงยึดต้องมาจากแบบหรือผล Validation ไม่ควรให้พนักงานประกอบตัดสินจากความรู้สึก และต้องแยกเกณฑ์สำหรับการตั้งเครื่องออกจากเกณฑ์ตรวจรับสินค้า
ลำดับพัฒนาจากแบบจนถึงตัวอย่างที่พร้อมทดสอบ
การทำต้นแบบที่ดูเหมือนสินค้าจริงยังไม่ใช่หลักฐานว่าสามารถผลิตจำนวนมากหรือผ่านมาตรฐานได้ Workflow ที่ควรใช้คือ
- กำหนด Product Requirement, ตลาด และมาตรฐานเป้าหมาย
- ทำ System design, BOM และแบบชิ้นส่วนโลหะกับพลาสติก
- Review DFM, Mold flow และ Risk assessment
- ทำ Prototype เพื่อดูรูปทรง การประกอบ และ Ergonomics
- ผลิตตัวอย่าง T0/T1 จากแม่พิมพ์จริงและจัดทำ Dimension report
- ประกอบด้วยชิ้นส่วน Production-intent แล้วทำ Engineering validation
- ส่งสินค้าตาม Configuration ที่ควบคุมแล้วไปยังห้องปฏิบัติการหรือหน่วยงานที่เกี่ยวข้อง
- ปิดประเด็นแก้ไข อนุมัติ Golden sample และเริ่ม Pilot lot
ต้นแบบพิมพ์สามมิติอาจเหมาะสำหรับตรวจการชนและการประกอบเบื้องต้น แต่สมบัติของวัสดุและชิ้นงานไม่เท่ากับงานฉีดจริง จึงไม่ควรใช้แทนตัวอย่างจาก Tooling ในการสรุปผลด้านความร้อน ความแข็งแรง หรือการลามไฟ
การตรวจต้องแบ่งเป็น 3 ระดับ
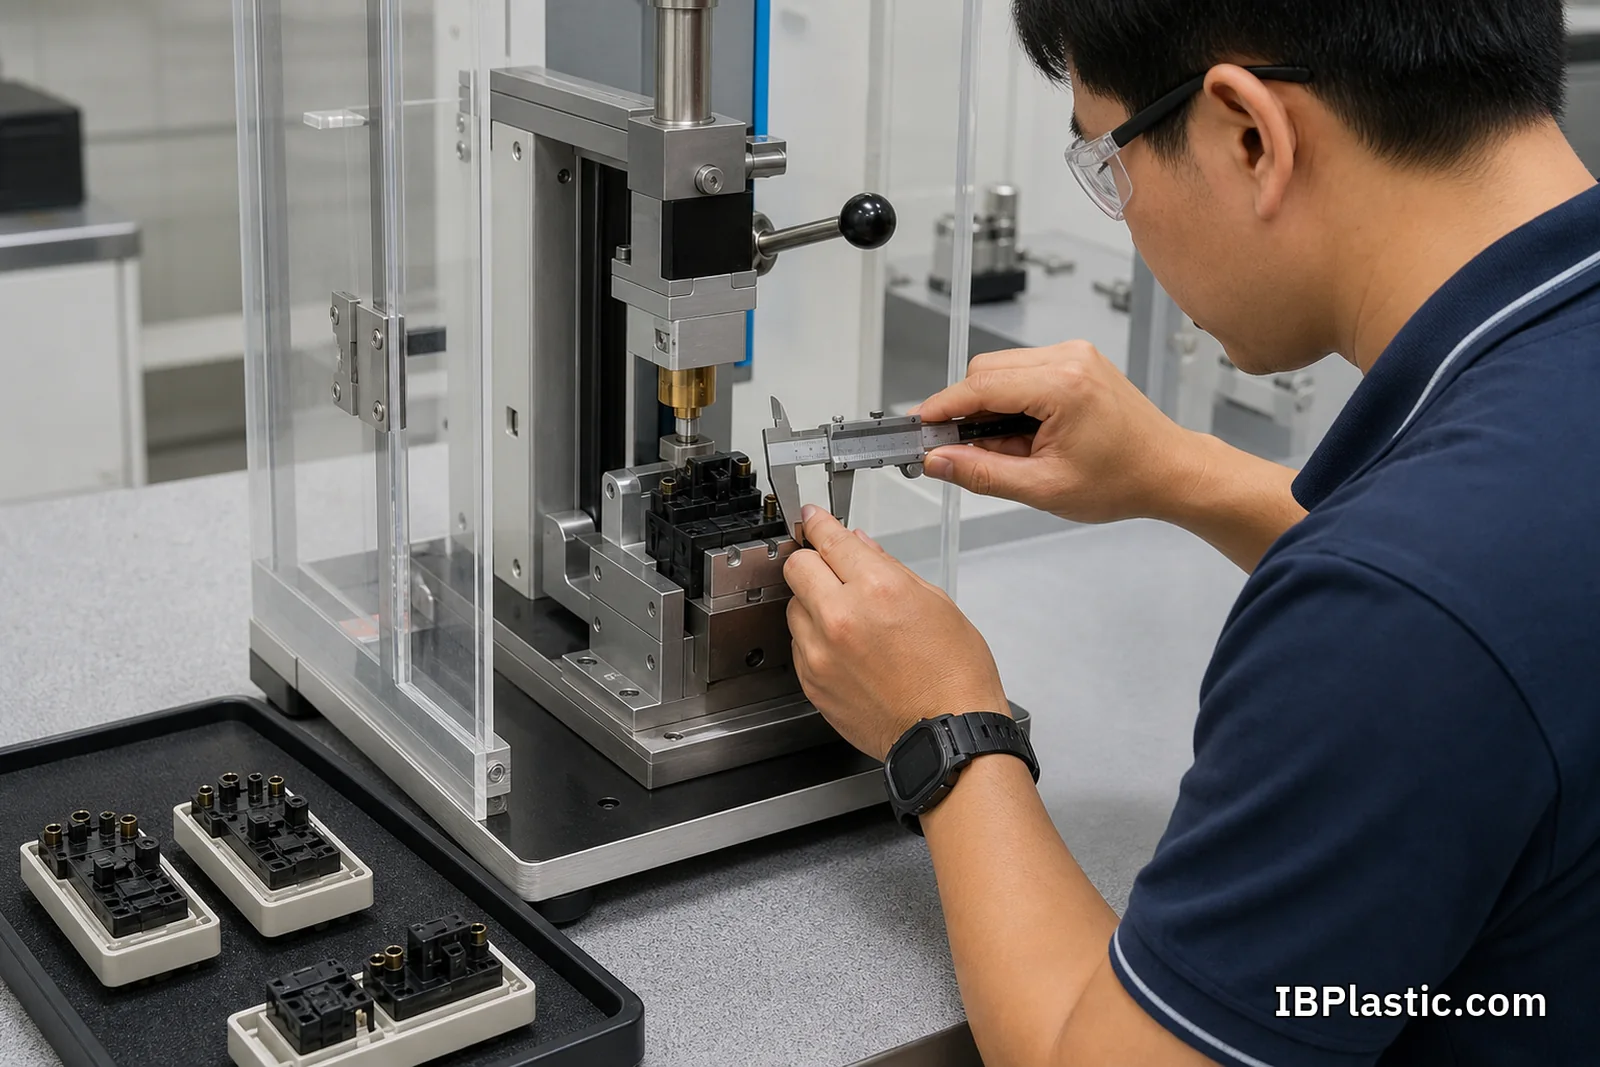
การตรวจที่ครบควรแยกเป็น Material, Component และ End product เพราะการผ่านระดับหนึ่งไม่ได้รับประกันอีกระดับ
| ระดับการตรวจ | ตัวอย่างสิ่งที่ตรวจ | ผู้กำหนดเกณฑ์ |
|---|---|---|
| วัตถุดิบ | Grade, Lot, สี, เอกสารผู้ผลิต และเงื่อนไขการอบ | Approved Material List และข้อกำหนดโครงการ |
| ชิ้นส่วนพลาสติก | มิติสำคัญ ผิว ครีบ รอยไหม้ บิดงอ Boss, Snap และตำแหน่ง Insert | Drawing, Control plan และ Golden sample |
| ชุดประกอบ/สินค้าสำเร็จ | การทำงานทางกล อุณหภูมิ ความแข็งแรง ฉนวน และการทดสอบตามมาตรฐานที่เกี่ยวข้อง | Product standard และแผน Validation ของเจ้าของผลิตภัณฑ์ |
รายการทดสอบของสินค้าสำเร็จรูปอาจรวมถึงแรงเสียบถอน ความทนทานทางกล อุณหภูมิที่เพิ่มขึ้น ความแข็งแรงของขั้วต่อ ความต่อเนื่องของสายดิน ความทนฉนวน ความร้อนผิดปกติ หรือ Glow-wire ทั้งนี้ต้องเลือกตามประเภทสินค้าและมาตรฐานฉบับที่ใช้จริง ไม่ควรคัดรายการจากผลิตภัณฑ์รุ่นอื่นมาใช้โดยไม่ตรวจขอบข่าย
สำหรับการผลิตประจำ ควรมี Control plan ระบุจุดตรวจ ความถี่ เครื่องมือ Sample size และ Reaction plan เมื่อผลออกนอกเกณฑ์ อ่านแนวทางเพิ่มเติมได้ที่ โรงงานพลาสติกตรวจสอบคุณภาพอย่างไร และ เช็กลิสต์ตรวจรับสินค้าพลาสติกก่อนส่งมอบ
โลโก้ สี Texture และเครื่องหมายต้องวางแผนตั้งแต่แบบ
โลโก้สามารถทำเป็น Insert ในแม่พิมพ์ ปั๊มนูน ปั๊มจม พิมพ์ หรือยิงเลเซอร์ได้ แต่แต่ละวิธีมีผลต่อต้นทุน การเปลี่ยนแบรนด์ และความคงทน หากมีหลายแบรนด์บนตัวเรือนเดียวกัน การทำ Logo insert ที่เปลี่ยนได้มักยืดหยุ่นกว่าการแกะลง Core หลัก ทั้งนี้ต้องไม่วางโลโก้ทับจุดรับแรง ช่องระบาย หรือ Marking ที่มาตรฐานกำหนด
การใช้เครื่องหมาย มอก. หรือเครื่องหมายรับรองอื่นต้องเป็นไปตามใบอนุญาต รุ่นสินค้า และรูปแบบที่หน่วยงานกำหนด ไม่ควรใส่เครื่องหมายลงแม่พิมพ์หรือ Artwork ก่อนสิทธิ์และขอบเขตได้รับการยืนยัน อ่านตัวเลือกงานแบรนด์เพิ่มเติมได้จาก การผลิตชิ้นงานพลาสติกพร้อมโลโก้
สีและ Texture ต้องอนุมัติด้วย Physical sample ภายใต้แสงที่กำหนด ไม่ควรดูจากหน้าจออย่างเดียว สำหรับวัสดุที่มีข้อกำหนดพิเศษ ต้องยืนยันว่าสีและสารเติมแต่งยังอยู่ในขอบเขตเอกสารของ Grade ที่เลือก
เอกสารที่ควรส่งให้โรงงานก่อนขอราคา
ข้อมูลที่ครบช่วยให้โรงงานประเมิน Tooling, Cycle time, Scrap และงานตรวจได้ใกล้ความจริงมากกว่าการส่งเพียงภาพตัวอย่าง
- Product Requirement และตลาดเป้าหมาย
- รายการมาตรฐานและ Revision ที่ต้องใช้
- แบบ 3D, 2D Drawing และ Critical dimension
- BOM ของพลาสติก โลหะ สกรู และชิ้นส่วนประกอบ
- Approved Material List พร้อม Grade และสี
- Annual volume, Lot size และแผน Ramp-up
- ขอบเขตงานตั้งแต่ฉีด ประกอบ ทดสอบ ไปจนถึงบรรจุ
- Cosmetic standard, Golden sample และเกณฑ์ตำหนิ
- Traceability, เอกสารส่งมอบ และระยะเก็บ Retention sample
- สิทธิ์ในแบบ แม่พิมพ์ โลโก้ และข้อมูลลับ
หากยังไม่แน่ใจเรื่องความสามารถของ Supplier ให้ใช้ เช็กลิสต์เลือกโรงงานรับผลิตพลาสติก OEM และขอหลักฐานจากงานที่ใกล้เคียง แทนการพิจารณาจากราคาต่อชิ้นเพียงอย่างเดียว
ปัจจัยที่ทำให้ราคาและระยะเวลาต่างกัน
ต้นทุนไม่ได้มาจากน้ำหนักพลาสติกอย่างเดียว แต่รวมแม่พิมพ์ จำนวน Cavity ความแม่นยำ วัตถุดิบเฉพาะ Grade, Insert, Fixture ประกอบ เครื่องมือทดสอบ การตรวจทุก Lot, เอกสาร และการส่งตัวอย่างทดสอบภายนอก การเปลี่ยน Material หรือเพิ่ม Test หลัง Tooling เสร็จแล้วมักแพงกว่าการกำหนดตั้งแต่ Design review
ควรแยกราคา NRE เช่น Mold, Fixture, Gauge และ Validation ออกจากราคาต่อชิ้น พร้อมระบุสมมติฐานปริมาณผลิตและ Cycle time อ่านภาพรวมได้จาก ต้นทุนการผลิตพลาสติก OEM คิดอย่างไร และ ระยะเวลาผลิตสินค้าพลาสติก OEM
สรุป
การผลิต OEM เต้ารับ ปลั๊ก และอุปกรณ์ไฟฟ้าพลาสติกที่ควบคุมได้ ต้องเริ่มจากขอบเขตสินค้าและมาตรฐาน แยกความรับผิดชอบระหว่างโรงงานชิ้นส่วนกับเจ้าของผลิตภัณฑ์ ล็อกวัสดุระดับ Grade ออกแบบพลาสติกให้สัมพันธ์กับ Contact โลหะ และตรวจแยกเป็นวัตถุดิบ ชิ้นส่วน และสินค้าสำเร็จรูป
IBPlastic.com ช่วยประสานงานด้านแบบ วัสดุ แม่พิมพ์ งานฉีด และการควบคุมชิ้นส่วนพลาสติกตามขอบเขตที่ตกลง หากต้องการประเมินโครงการ ควรส่งแบบ 2D/3D, BOM, Grade วัสดุ มาตรฐานเป้าหมาย ปริมาณผลิต และตัวอย่าง Assembly เพื่อให้ทีมโรงงานตรวจ DFM และจัดทำใบเสนอราคาอย่างมีสมมติฐานชัดเจน